
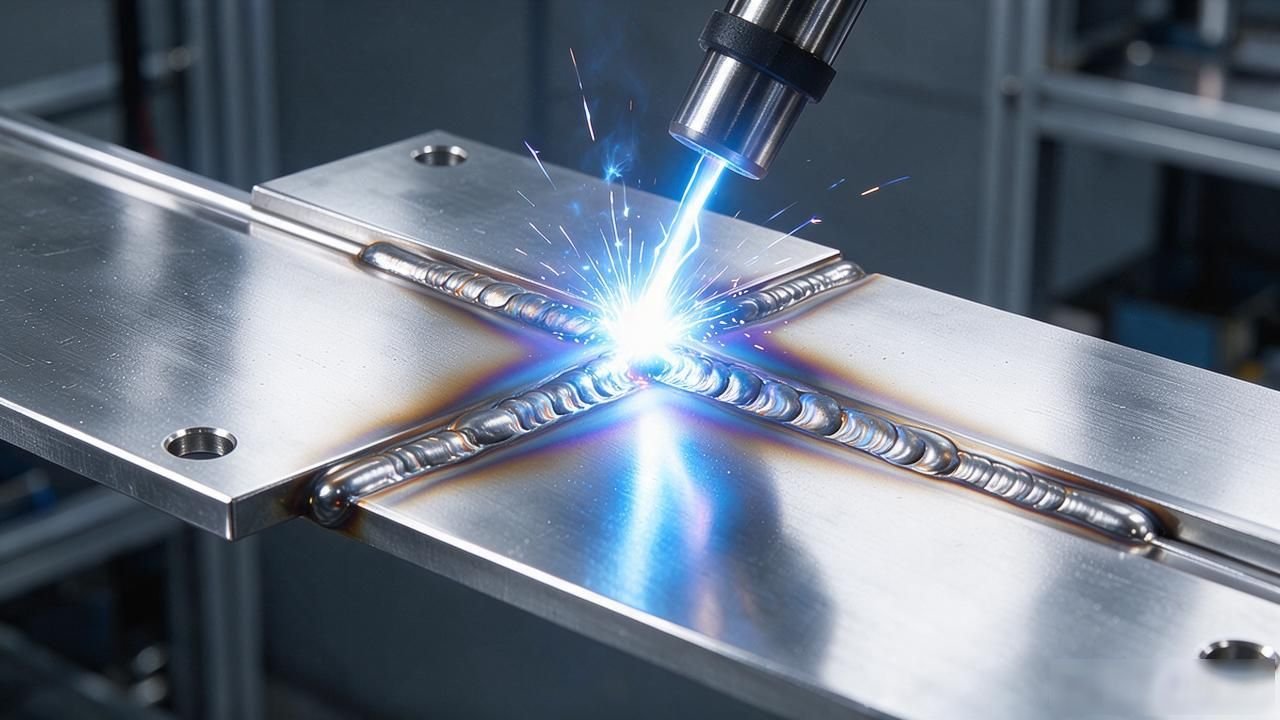
現代産業の急速な発展に伴い、金属材料を接合する重要な手段として溶接技術は、航空宇宙、自動車製造、造船、エネルギー機器の分野でますます重要な役割を果たしています。従来の溶接プロセスでは、高効率、省エネ、環境保護、高品質に対する高まるニーズを満たすことが困難でした。
したがって、製造業の高度化・発展を促進するには、新しい溶接加工技術の開発・応用が重要となっています。この記事では、レーザー溶接ja電子ビーム溶接、摩擦撹拌溶接、高電圧パルス溶接など、近年溶接分野で大きな進歩を遂げたいくつかの新技術に焦点を当て、溶接効率の向上、コスト削減、製品性能の向上におけるこれらの技術の応用可能性を探ります。
レーザー溶接 レーザー溶接は、高エネルギー密度のレーザー光線を熱源として使用する溶接方法です。現在のレーザー溶接方法と比較すると、従来の溶接技術にはいくつかの違いがあります。これらの違いは、いくつかの利点に反映されます。利点の 1 つは高精度です。レーザー光のエネルギーが非常に集中しているため、ミクロンレベルの溶接精度が得られます。
もう1つの利点は深溶け込みと呼ばれ、レーザー溶接法は深い溶け込みが得られるため、厚い板の溶接に適しています。もう一つの利点は速度が速いことです。レーザー溶接の速度は非常に速いため、生産効率も高くなります。
もう一つは、小熱影響帯についてです。レーザー溶接における入熱は比較的小さいため、熱影響を受ける領域の範囲は非常に狭くなり、材料自体の機械的特性をより適切に維持するのに役立ちます。適応性が高く、炭素鋼、ステンレス鋼、アルミニウム合金など、さまざまな材質に使用できます。
航空宇宙という広い分野では、レーザー溶接が特に人気があり、人々に高く評価されています。航空機の翼梁の溶接を考えてみましょう。人気の理由は、厚みや断面の大きな部品を溶接できることです。溶接の品質が高く、重量を過度に増やすことなく全体の構造を軽量に保つことができます。
電子ビーム溶接についても触れておきます。これは、非常に高速かつ高エネルギーの電子ビームを使用して、溶接するワークピースの表面に衝撃を与える方法です。このような爆発は非常に高い温度を生成し、この高温を利用して 2 つの物体を溶接します。
その特徴は主に以下の点にあります。一つ目は、エネルギー密度が高いという点です。電子ビーム自体のエネルギー密度が非常に高いため、特に薄肉材料の溶接に適しています。 2つ目は、浸透深さ比が大きいという特性です。電子ビーム溶接後は比較的大きな溶け込み深さ比が得られます。ここでいう溶け込み深さ比とは、実際には溶け込み深さパラメータと溶接幅パラメータの比を指します。 2つ目の特徴は、熱影響部が小さいことです。電子ビーム溶接における熱影響部のサイズは非常に小さいため、加工中に材料自体の本来の特性を維持するのに役立ちます。良好な清浄度に関する最後の点も注目に値します。電子ビーム溶接の特定の作業プロセスではガスやスラグが発生しないため、最終的な溶接の全体的な品質は非常に優れています。
電子ビーム溶接は、環境汚染を引き起こすことなく微細な構造物への高品質な接合プロセスを実現できるため、医療機器分野や半導体製造業界で広く使用されています。
摩擦撹拌溶接については、これがソリッドステート接続の技術的手段であることを誰もが知っておく必要があります。主に高速回転する溶接針と加工対象の金属材料との摩擦を利用して熱を発生させ、2つの金属材料を接合します。
このプロセスには多くの利点があります。具体的には、プロセス全体に溶融池がないため、金属材料を液体流動状態にする必要がなく、金属材料の高温燃焼による損失が効果的に低減され、全体の形状が変化するリスクも軽減されます。
熱影響部は比較的小さいです。これは溶接による熱影響部が非常に少ないため、素材本来の特性が維持されるためです。ジョイントの品質は比較的高いです。具体的な性能は、溶接継手の強度が比較的高く、疲労性能が比較的良好であることです。省エネ・環境保護も大きな特徴です。これは、溶接プロセス中に消費されるエネルギーが比較的低く、同時に排出物として有害なガスが生成されないことを意味します。摩擦撹拌溶接技術は、アルミニウム合金やマグネシウム合金などの軽量合金の溶接問題に対処する際に非常に明白な利点を示しており、材料の高強度特性を維持する必要がある用途に特に適しています。
高電圧パルス溶接がその方法です。この方法は、高電圧電気のパルスエネルギーを使用して物事を行います。高電圧電気のパルスエネルギーは、非常に短時間に集中的にエネルギーを放出します。濃縮放出後は高温が発生します。高温が発生すると、溶接の目的が達成されます。

溶接速度が速いのも特徴の一つです。なぜそんなに速いのでしょうか?電気パルスのリリースプロセスが非常に高速であるため、溶接プロセス全体も非常に高速です。 2つ目の特徴は、熱影響部が小さいことです。これは、入熱が比較的低く、熱影響部の範囲が非常に狭くなるためです。
もう一つの特徴は、浸透の深さを制御できることです。これを制御可能にするには、電気パルスのパラメータを調整して、浸透の深さを制御できます。最後の適用性の広さは、炭素鋼、ステンレス鋼、銅合金材料など、さまざまな金属材料の加工に適していることです。
自動車の製造工程では、高電圧パルス溶接を使用して薄板を溶接します。この手法は比較的一般的です。生産効率を向上させ、材料の無駄を削減できます。
結論としては、新しい溶接技術が開発され続け、実際の作業で使用されるにつれて、製造業はより効率的なソリューションを獲得していることがわかります。これらのソリューションは、エネルギーと心配を節約し、環境を保護し、良好な溶接を保証することもできます。要するに、それらは良い選択です。さらに、これらの新しいものにより、作業が高速化され、品質が向上するだけでなく、現場で費やされる費用も削減されます。このようにして、製品を作る人は、デザインにおいて新しいトリックを得ることができます。製品自体の強度も高めることができます。
科学技術のさらなる発展に伴い、溶接プロセスはより多くの分野で重要な役割を果たすことが予想されます。製造業の更なる高みを促す役割です。これは、溶接プロセスにおける新技術の応用に関する入門セクションです。ここで述べられているのは、科学技術の継続的な進歩に伴い、溶接プロセスも発展したということです。
従来の溶接技術では、効率と品質に対する現代産業の高い要件を満たすことが困難でした。したがって、新しい溶接技術の開発と応用は、製造業のアップグレードと置き換えの重要な部分となっています。この記事では、現在のいくつかの溶接プロセスの技術的側面を紹介し、産業分野におけるこれらの技術の具体的な状況について説明します。
その中にレーザー溶接技術というものが挙げられています。この技術は、特にエネルギー密度の高いレーザー光を主加熱源として使用し、溶接を行う方法です。
これらの従来の溶接方法と比較して、このレーザー溶接方法には言及する価値のあるいくつかの利点があります。まず、その精度は非常に高く、レーザー光を非常に狭い場所に集中させることができるため、点溶接や線溶接作業を非常に正確に完了することができます。
深溶け込み溶接は、レーザー溶接でより深い深さの溶接を行うことができる状況です。この状況は、高強度の接続が必要な場所に適しています。熱影響部が小さいことについては、レーザー溶接の熱影響部が従来の溶接よりもはるかに小さいことを誰もが知っているはずです。これは、関連するマテリアルの特性を保護するために行われます。速度に関しては、レーザー溶接自体の速度が比較的速いので、生産効率は当然高いです。レーザー溶接技術は自動車製造、航空宇宙、電子機器などの一連の分野で広く活用されています。溶接品質に対する要求が比較的高く、寸法精度に対する厳しい規制がある場合に特に適しています。
2. 電子ビーム溶接とは、簡単に言うと、高速の電子をワークに照射し、発生した熱で材料を溶接する技術です。この方法にはいくつかの明らかな特徴があります。その一つは、エネルギー密度が非常に高いことです。非常に高いエネルギー密度が得られるため、高融点の難溶性材料の溶接に非常に適しています。
また、深さ比率が大きいため、溶接線を深く狭く溶接できるのも特徴です。この状態は、非常に薄い壁を持つワークピースの溶接に特に適しています。また、電子ビーム溶接の際にX線が発生しないため、周囲の環境を汚染しないクリーンな点も特徴です。
電子ビーム溶接技術は、原子力産業、航空宇宙、医療機器の分野でよく使用されています。高真空環境を必要とする溶接状況に特に適しています。それから、3.超音波溶着技術でございます。超音波溶着技術は非接触溶着方法です。高周波振動を利用してエネルギーを伝達し、溶接される 2 つの表面に分子間の結合効果を生み出します。
この技術の特徴は、超音波溶着が室温で行えるため加熱が不要であり、材料への熱影響を回避できることです。
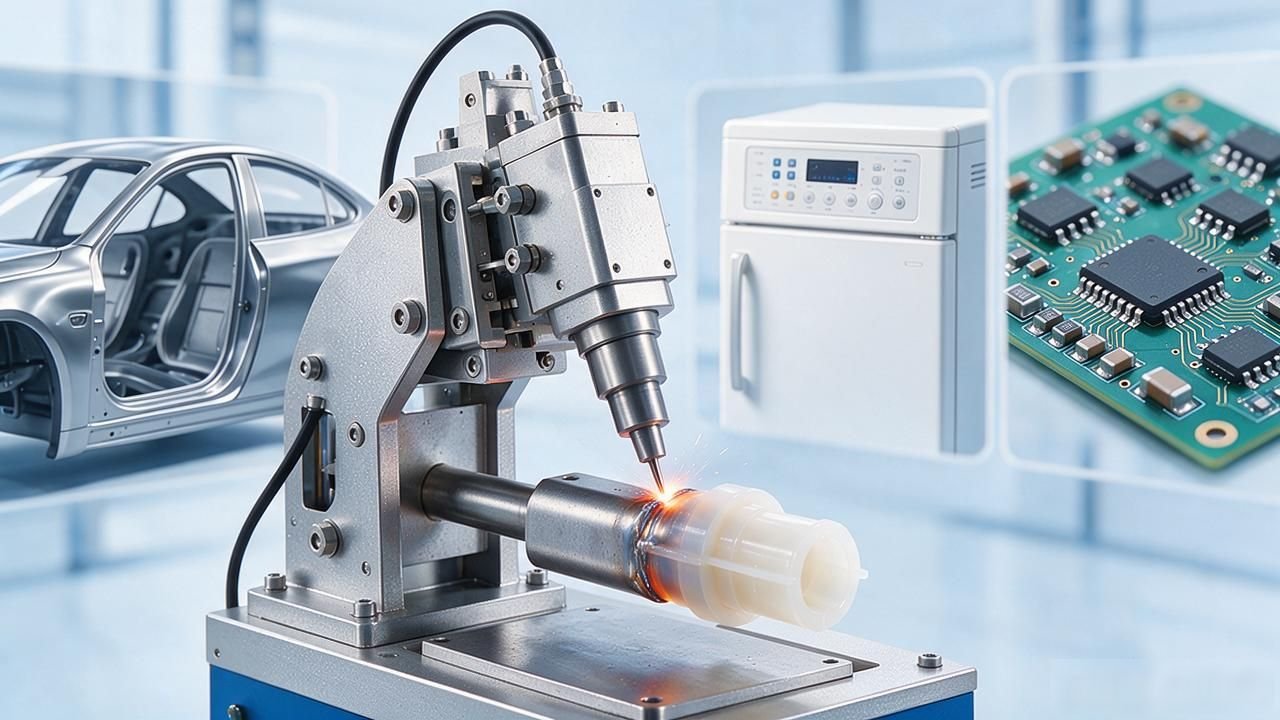
超音波溶着は金属やプラスチックなどのさまざまな材料に適しています。溶接速度が非常に速いため、量産に非常に適しています。他の高度な溶接技術と比較して、その設備コストは安価です。この技術は自動車分野、家電業界、エレクトロニクス業界で広く使用されています。熱に敏感な溶接状況や、材料の特性を破壊することなく維持する必要がある溶接状況に特に適しています。
4. 現在の工業生産環境では、摩擦撹拌接合技術と呼ばれる技術があります。この技術は固体溶接技術に分類されます。その特定の動作モードは、高速回転する溶接針と溶接される材料の間に激しい摩擦を発生させることです。この摩擦により熱が発生し、最終的に材料同士の安定した接続が実現します。この技術の特徴として、まず皆さんに知っていただきたいのは、溶加材を使用しないということです。この機能により、生産プロセス中に発生する材料コストが効果的に削減されます。第二に、この技術により高強度で密度の高い接合が得られます。最後に、強調する必要があることの 1 つは、摩擦撹拌溶接プロセスは 2 つ以上の異なる種類の金属材料の溶接に非常に適しているということです。
環境保護と省エネルギーの観点から、摩擦撹拌接合は溶接プロセス自体に有害なガスが発生せず、エネルギー消費も比較的低いです。この技術は現在、鉄道輸送、航空宇宙、海洋工学などの分野に応用されており、特に耐用年数や信頼性が要求される構造部品の溶接に適しています。
結論としては、溶接プロセス技術の新たな開発方向は、製造業により多くの選択肢を提供すると同時に、製品の品質レベルと生産プロセスの効率をさらに向上させます。上記の新技術にはそれぞれ独自の特徴があるため、適切な溶接需要シナリオも異なります。
企業が溶接方法を選択する際には、現状に応じてコスト、生産スピード、品質などを総合的に考慮し、最適な溶接技術を選択する必要があります。継続的な技術革新により、溶接方法は今後も製造業をより高いレベルに押し上げていきます。
#溶接プロセス新技術応用概要 新技術開発の背景 工業生産分野の進歩が進むにつれ、溶接技術に対する人々の期待と要求はますます高まっています。従来の溶接方法は長い間、現在のペースに追いつくことができませんでした。速いスピード、良い製品、低コスト、そして良い環境を同時に求める製造業の全体的な要件を考慮する方法はありません。
したがって、新しい溶接技術を開発して使用することは非常に避けられない、あるいは必要な道となっています。ロボットを使用して溶接作業を自動化することは、非常に実現可能で効果的な方法です。
これらのロボットはプログラミングによってこれらのことを行うことができるため、この種のロボットの特徴は、何度やっても変化せず、非常に厳密に動作を繰り返し、その動作の精度が非常に高いことです。これにより、工場の生産速度が向上し、溶接作業の品質が向上します。
同時にロボット溶接作業により人件費も削減できます。さらに、働く人の環境も改善できます。たとえば、自動追跡システムは溶接軌跡をリアルタイムで検出して調整できるため、溶接プロセス全体が安定して一貫していることが保証されます。
これは、大型の構造部品や複雑な形状のワークピースを溶接する場合に特に重要です。高効率溶接技術であるレーザー溶接には、エネルギーが集中し、熱影響を受ける面積が小さくなり、溶接速度が速いなどの利点があります。特に薄肉材料や精密部品の溶接に適しています。
電子ビーム溶接は、エネルギー密度が非常に高い高エネルギー密度溶接法です。適用範囲は高融点材料の溶接や耐火物の溶接などです。この方法は真空環境での作業が可能なため、溶接時の気孔の発生や酸化を回避できます。
ガスシールドアーク溶接は、グリーンで環境に優しい溶接技術であり、外部ガスを使用して溶融池を保護し、それによって空気中の酸素が溶接部に侵入するのを防ぎ、また空気中の窒素が溶接部に侵入するのを防ぎます。
この方法により、溶接部の不純物の数を減らし、溶接の品質を向上させることができます。環境汚染の軽減にも役立ちます。環境意識の高まりにより、鉛フリーはんだ付け技術が広く普及しています。鉛フリーはんだの使用により、環境や人体への悪影響を軽減できます。インテリジェント溶接技術における適応制御技術に関しては、適応制御技術は溶接に基づくことができます。
 Chinese
 Japanese
 English
 German
 Finnish
Vastaa
Sinun täytyy kirjautua sisään kommentoidaksesi.