

圧力容器は、石油化学、エネルギー、航空宇宙の分野の中核機器です。これらのデバイスは、高温環境の課題に耐える必要があり、高圧環境での高強度テストにも耐える必要があります。同時に、これらの媒体は機器を腐食させるため、厳しい課題が待ち受けています。溶接プロセスは圧力容器の製造において極めて重要な役割を果たします。溶接プロセスは生命線とみなされます。このプロセスは、機器の安全性と信頼性を直接決定します。それは機器の耐用年数に直接影響します。今日はこのプロセスを詳しく掘り下げていきます。誰もが「鋼の防衛線」がどのように構築されるのか知りたいと思っています。
01 圧力容器溶接、なぜ命綱と呼ばれるのか。
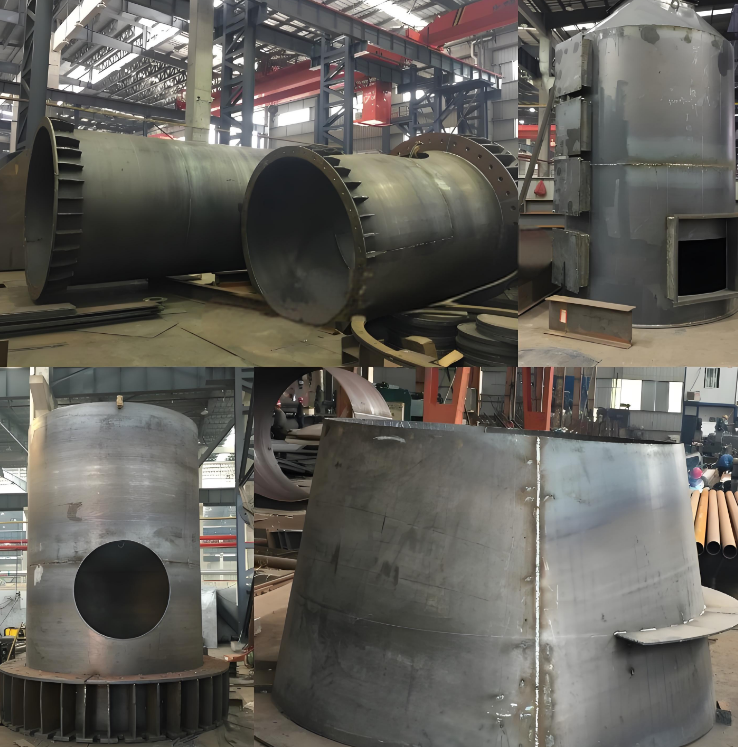
圧力容器は、内部または外部の圧力に耐えることができる密閉された装置で、主にガス、液体、液化ガスの保管または輸送に使用されます。化学工場の巨大な反応容器から家庭の一般的なガスタンクまで、圧力容器はあらゆる場所に存在します。しかし、内部の圧力は通常非常に高いため、ひとたび漏れや爆発が発生すると、その影響は想像を絶することがよくあります。
したがって、圧力容器は厳格な安全基準に従って設計され、規制に従って製造され、規制に従って使用される必要があります。これらすべては厳格な要件を満たさなければならず、常に国家特殊機器安全監督システムの厳格な監督の下で実行されなければなりません。このようにして初めて圧力と容器の安全性と信頼性が確保され、安心して使用できるようになります。これがやらなければならないことなのです。
圧力容器の製造プロセスにおいて、溶接プロセスは非常に重要なリンクです。なぜなら、溶接の品質は、容器が密閉性、強度、耐疲労性能データを備えているかどうかを直接決定できるからです。
関連統計によると、圧力容器の80%以上で破損事故が発生しており、これらの事故は溶接自体の欠陥に関連しています。
したがって、材料の選択、プロセスパラメータの管理、溶接後のテスト段階においても、それぞれのプロセスが優れた状態に保たれなければならず、いかなる不注意も絶対に許されません。
これらすべての詳細を極限まで追求した場合にのみ、圧力容器に対する強固な安全防御施設を真に確立することができます。
02 圧力容器溶接のポイント
1. 溶接材料の選定
圧力容器の溶接接合部は、機器全体の中で最も弱い部分の 1 つです。溶接材料をどのように合理的に選択するかという問題に関しては、その直接的な影響は溶接部のさまざまな機械的特性に反映され、溶接部の耐食性の性能にも関係します。また、その後の長期間の使用における機器の信頼性にも直接影響します。溶接材料の選択が不適切な場合、一連の悪影響を引き起こす可能性が非常に高くなります。
したがって、溶接材料の選択は溶接プロセスの設計における重要な要素となります。実操業で実現できるかどうかだけでなく、材料自体の特性や実操業時の加工条件なども考慮する必要があります。これらすべての側面を考慮する必要があります。
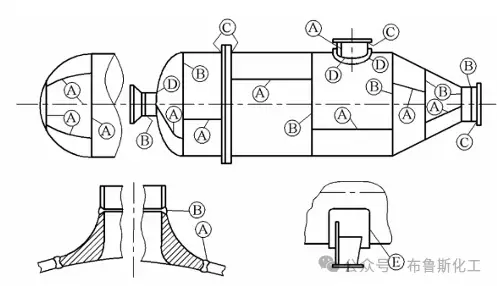
GB/T150「圧力容器」における溶接継手の分類
2. 溶接材料を選ぶときの基準は何ですか?
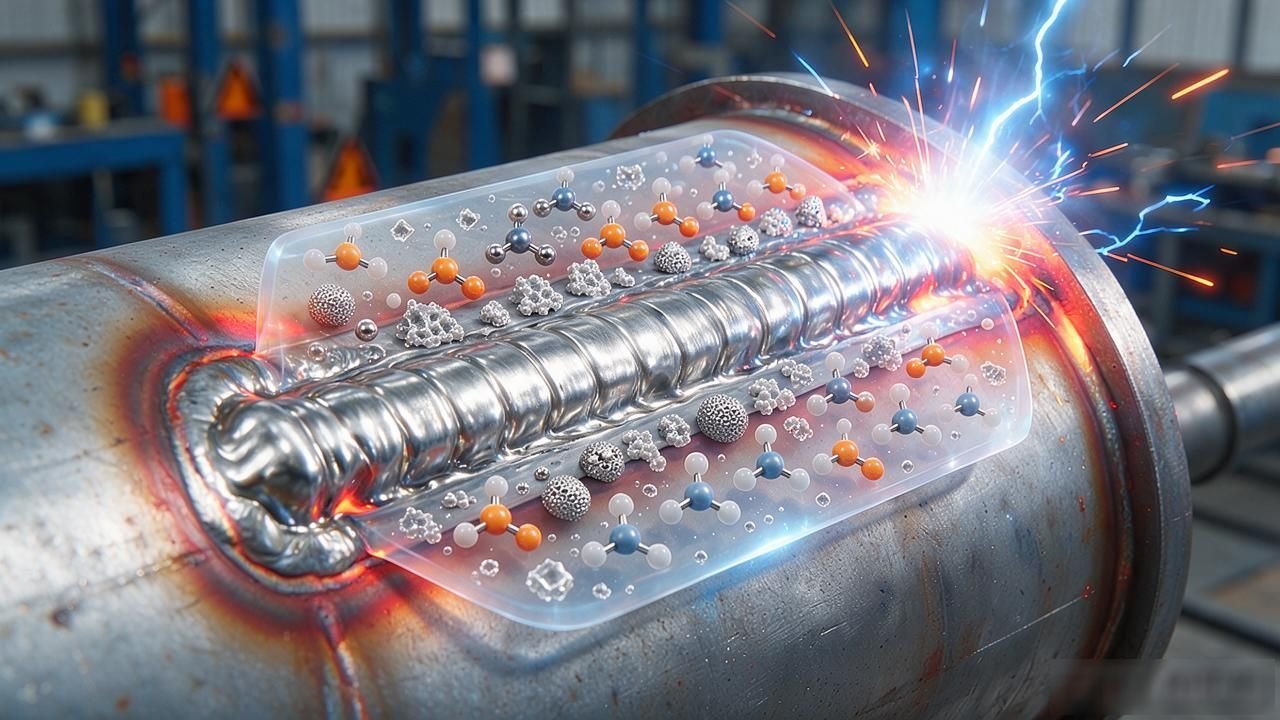
溶接材料に含まれるクロム、ニッケル、モリブデンなどの合金元素は、接続される母材と同量でなければなりません。これは、組成の違いによる分離の問題を避けるためです。
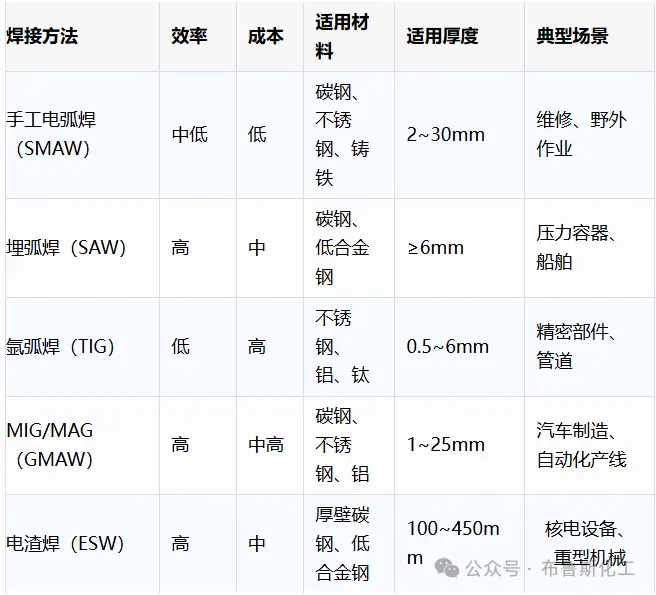
3. 今日の日常生活では、さまざまな技術的方向に属する溶接方法が、その時々の特定の地域の状況に応じて前後に適応されるのをよく目にします。
溶接棒とワークピースの間で発生するアーク熱は金属を溶かすために使用され、溶接棒のコーティングは溶融池を保護するためにガスとスラグを生成します。
フラックス層の下の位置でアークが燃焼し、溶接ワイヤが自動的に送給されます。最後にスラグが溶接部を保護します。
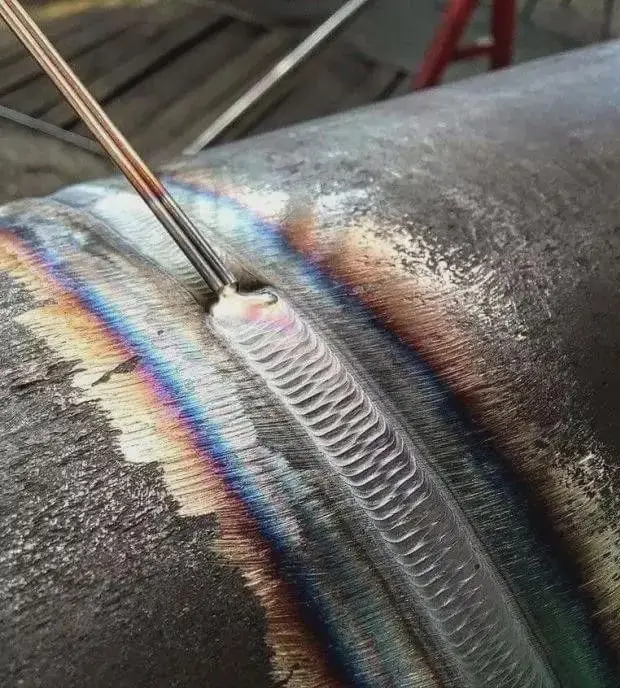
アークは消耗品のないタングステン電極によって生成され、溶融池はアルゴンガスによって保護され、溶接ワイヤは手動または自動で供給されます。
連続送給される溶接ワイヤを電極としてアルゴンガスを用いて溶融池を保護する場合をMIG、混合ガスを用いて溶融池を保護する場合をMAGと呼びます。
液体スラグに電流を流し、抵抗熱を発生させて金属を溶かし、最終的に溶接を形成します。
比較集計表
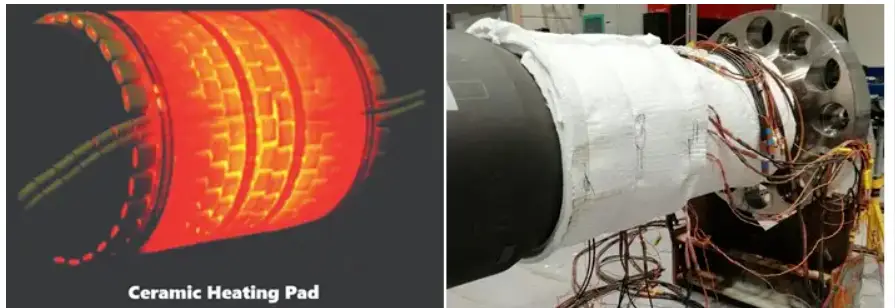
4. 溶接作業が完了したら、関連する部品に熱処理を適用する必要があります。
溶接後の熱処理は、溶接プロセスにおいて不可欠かつ重要な役割を果たします。溶接時の高温や急冷によって起こるさまざまなトラブルに対処するのが主な仕事です。
溶接作業中、溶接対象物の温度分布が不均一であり、溶接金属は加熱すると膨張し、冷却すると収縮するため、必ず残留応力が発生し、この応力が変形や亀裂を引き起こす可能性があることを誰もが知っているはずです。同時に、冷却速度が速すぎると、マルテンサイトなどの硬くて脆い構造が形成される可能性があります。この構造の出現により、材料の靭性と耐衝撃性が低下します。
一方、水素原子は溶接中に金属に流れ込みます。温度が下がると、これらの水素原子が欠陥領域に集まります。この場合、水素による遅延亀裂が発生する可能性があります。一方、熱影響部、英語でHAZと呼ばれる部分は不均一な組織を持っています。この状況も腐食の発生を促進します。溶接後の熱処理により残留応力を効果的に除去できます。同時に、組織の改善、水素含有量の低減、耐食性の向上により、溶接構造の安全性の信頼性を確保します。
03溶接工程には三重の防御構造があります。
1. PQR と呼ばれる溶接プロセス認定の主な目的は、プロセス フローの一連の科学的かつ厳密な検証方法を通じて、使用される溶接プロセスが技術レベルで完全に実行可能であることを確認することです。
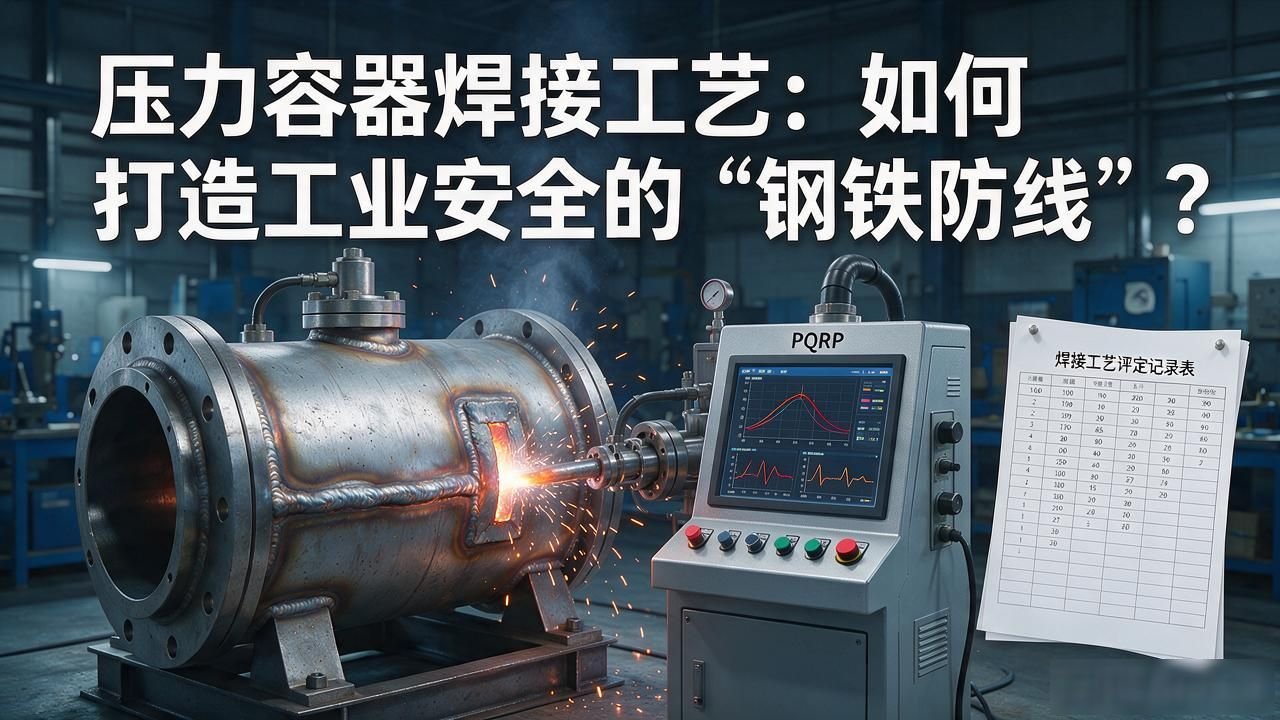
溶接施工資格の PQRP は、溶接プロセスの実現可能性と信頼性を検証するための試験を実施することです。次に、溶接手順の認定プロセスにおけるすべてのテストデータ、実験結果、および最終結論を記録します。目的は、溶接継手が設計要件と使用要件を確実に満たすようにすることです。
この溶接手順の資格は、溶接の品質管理の中核を成すものです。この操作は通常、ASME IX、ISO 15614、NB/T 47014 などの関連規格に従って実行されます。
溶接施工資格が存在する理由、あるいは達成したい目標。
2. 溶接プロセスを監視する場合は、リアルタイム制御を使用して品質リスクを管理します。
これは、生産工程における溶接パラメータがPQR(溶接手順適格性評価)の要件に厳密に従っていることを確認するとともに、WPS(溶接手順仕様書)の要件にも厳密に従っていることを確認するため、パラメータの偏差による溶接欠陥の発生を防止するためです。これは中核的な管理措置の 1 つです。また、これは、サードパーティの製造監督部門が溶接品質を監督、監査、記録するための重要なリンクの 1 つでもあります。
主な対策:
3. 溶接後の検査 – 最終的な品質の合格
溶接の品質管理においては、NDT、破壊試験、水圧試験の3つの非破壊試験が中心的な検証手法となります。これら3つの手法を組み合わせることで、溶接部の信頼性や安全性を総合的に評価することができます。
1) 非破壊検査 (NDT) は、表面の亀裂、細孔、スラグ混入などの内部欠陥を検出します。これにより溶接部の構造が損傷されることはありません。
NDTマップ
2) 溶接部の機械的性能と溶接部の微細構造が設計要件を満たしているかどうかを確認するには、破壊試験が必要です。
3) 油圧試験を実施します。この操作は何を意味するのでしょうか?主にシステム全体のシール性能と強度を検証します。
04 おわりに
圧力容器の溶接作業は、材料科学、熱力学、精密製造を組み合わせた非常に複雑な技術です。私たち人間が今それを理解できれば、それはそういうことです。これは 2 つの金属を溶かすという単純な作業ではなく、産業安全に対する厳粛な取り組みでもあります。
そのアークが光り輝くたび、数人の命の重みが宿る。これは冗談ではありません。ひとつひとつの溶接の最終的な姿は、創意工夫と技術革新の追求の精神の究極の表現です。
これら 2 つの側面がうまく統合され、シームレスに組み合わされて初めて、すべての人の命を守る、破壊できない「鋼鉄の万里の長城」を構築することができます。


暂无评论内容