
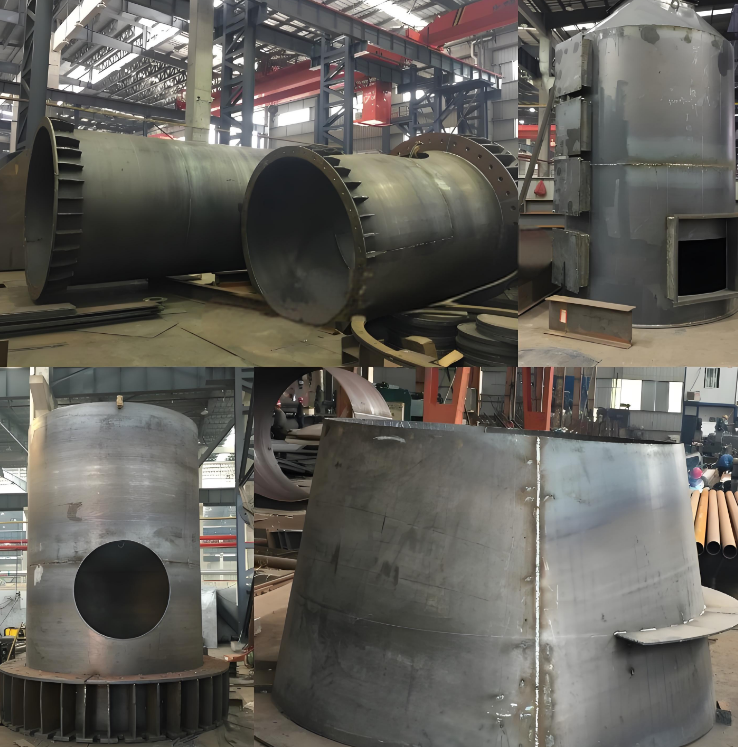
圧力容器は高温高圧に耐えられる特殊な装置です。この装置の溶接の品質は、工業生産の安全性を維持できるかどうかに直接関係します。このタイプの機器の溶接部は、数百キログラムの圧力負荷に耐える必要があり、腐食、温度変化、その他の課題にも耐える必要があります。
したがって、人、機械、材料、法律、環境という 5 つの側面の品質管理フレームワークを整備した上で、圧力容器の特殊性に基づいた管理システムを構築し、国家基準と業界の特別な要件を統合する必要があります。
1. 「人」の「アクセスベース」制御
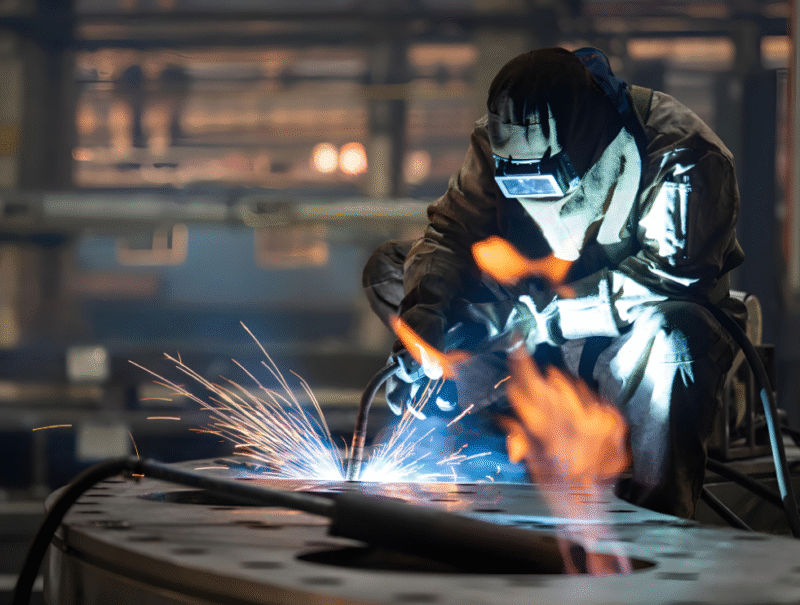
溶接オペレータにとって、圧力容器の作業によって課されるスキル基準と要件は、通常の構造部品の溶接要件よりもはるかに厳しいものです。
球形貯蔵タンクの周方向シーム溶接を行う場合、溶接工は、溶接ビードの溶け込みが均一な効果を確実に達成できるように、高地で比較的狭い空間がある環境でも安定した作業条件を維持する必要があります。
厚肉容器のナローギャップ溶接では、溶接士は側壁の溶け残りの問題を防ぐためにアークの位置を制御する必要があります。この種の特定の作業行動は、溶接工の関連スキル レベルをテストするだけでなく、心理的安定性と責任感にも大きく依存します。
圧力容器分野における人事管理の具体的事項については、三重防護体制の仕組みを構築する必要がある。
1点目は、資格の階層的管理の制度的整備でございます。これにより、溶接ができる人はA級、B級、C級の3等級に分けられます。このうちカテゴリーAは超高圧容器を運用するためのカテゴリーです。
カテゴリ B は、これらの高圧容器を操作するためのものです。カテゴリ C は低圧船舶の運航に適用されます。異なるレベルは、異なる溶接タスク項目に対応します。この目的は、誰もが規定のレベルを超えて動作することを防ぐことです。
2 番目の側面は、証明書の定期的なレビューと評価を実施することです。この研究の中心的な目的は、高強度の圧力環境下でこれらの要員の作業レベルが安定して正常を維持できるかどうかをテストすることです。具体的な評価内容としては、模擬媒体が漏洩した場合の応急溶接処理方法などが挙げられます。
3つ目は生理状態を理解することです。疲れや体調不良を理由に溶接作業を行わないよう、出勤前にアルコール度数をチェックしたり、心拍数を監視したりするなどの方法がとられている。
2. 「マシン」の「カスタマイズされた」メンテナンス

圧力容器の溶接プロセスで使用される特殊な装置を考慮すると、比較的高い安定性の要件を満たす必要があります。
サブマージアーク自動溶接を用いて圧力容器のシリンダ長手方向の継ぎ目を溶接する場合、溶接機と溶接機の動作との真直度偏差が1m当たり0.5mmを超えると、溶接位置のずれが規定の基準を超える場合があります。
また、エレクトロスラグ溶接では、メルトノズルの送り精度がプラスマイナス0.1mm程度変動すると、厚肉溶接がうまく溶融できないという問題が発生することがあります。
設備管理には「専門化」と呼ばれるソリューションを導入する必要があります。 Cr-Mo 鋼の溶接に使用される溶接機には、専用の温度補償モジュールが装備されている必要があります。その目的は、溶接入熱に影響を与えるグリッド電圧の変動を回避することです。
ナローギャップ溶接機のガイド機構も定期的にレーザー校正して、開先内での溶接ガンの位置誤差が 0.3 mm を超えないようにする必要があります。機器のサービスファイルを確立し、各溶接機で溶接されたコンテナの仕様などのすべての関連情報を記録する必要があります。設備の溶接箇所の累計が一定数に達すると、総合的な分解整備作業が必須となります。
3. 「材料」の「追跡可能な」管理
圧力容器の場合、使用される材料の品質が変動すると、問題はさらに大きくなります。
母材中の水素含有量が0.005%になると基準値を超え、溶接時に遅れ割れが発生する可能性があります。低合金鋼溶接棒の拡散性水素含有量が 100 グラムあたり 5 ミリリットルを超えると、その後の使用中に容器が脆性破壊する危険性が大幅に増加します。
資材管理の作業では、ライフサイクル全体のプロセス全体を統合する必要があります。圧力容器に使用される鋼板の検査のために工場に入ると、厚さ方向の層状引裂きに耐える能力があることを確認するために、Z 方向の引張試験の小さなステップを追加する必要があります。また、溶接材料の保管には「恒温・恒湿」の専用倉庫が必要です。
溶接棒について話しましょう。 350℃×2時間の乾燥工程を経た後、断熱バケツに入れて120℃で保管します。同時に「当番で使って余った分をリサイクルする」というシステムも導入しなければなりません。
QRコードで素材の出所を追跡できるシステムも確立する必要がある。コードをスキャンするだけで、基材の検査成績書などのさまざまな情報がすぐにわかります。
4. 「法律」の執行の「検証」
圧力容器の溶接プロセスでは、極端な条件に関連する検証手順が必要です。
高温合金で作られた容器の溶接プロセスを設計する場合、従来のプロセス評価手法だけに頼ることはできません。老化試験も行う必要があります。この実験の条件は450℃で1,000時間保持することです。このようにして、長期使用中の溶接の安定性をテストできます。
低温圧力容器の溶接プロセスに関しては、追加の衝撃試験が必要です。この試験はマイナス196℃という極低温環境条件下で実施する必要があります。この目的は、低温状態での材料の靭性が適合要件に達しているかどうかを確認することです。
工程の実行にあたっては、要求される「剛性」を現実的に実現することを重視し、それをサポートする手段として溶接工程管理システムを採用しました。特定の操作レベルでは、監視プロセス全体が圧力容器の溶接現場で実行されます。焦点は、監視パラメータが厳密に実装されているかどうかにあります。
各溶接継手について、実際の電流値と電圧値、およびプロセス カードで指定された偏差値を記録する必要があります。ステップバイステップの内訳図は、異種鋼溶接などの特殊なプロセス向けに特別に編集されています。この図は、溶接パスの各レベルで使用される電極の種類と詳細な予熱温度などを明確に示しています。
5. 「リング」の「閉じた」環境
圧力容器の溶接プロセスは環境の変化に非常に敏感です。誰もがこれを認識している必要があります。 Cr-Ni オーステナイト系ステンレス鋼の容器を溶接する場合は、環境中の塩化物イオン濃度に特別な注意を払う必要があります。この値が25mg/m3を超えると応力腐食により溶接部の表面が損傷しやすくなるという好ましくない現象が発生します。
もう1つ言及しなければならない点は、周囲湿度が90%を超える場合、この時点で高張力鋼製の容器を溶接する場合、溶接前に予熱したとしても安全ではないということです。溶接後 24 時間以内に亀裂が発生する水素誘起亀裂などの問題が依然として発生する可能性があります。これはかなり危険です。
高圧容器の溶接作業場は、温度と湿度が一定に保たれたクリーンルーム設計を採用しており、空気中の塵や腐食性媒体を除去するフィルターが装備されています。大型貯蔵タンクなどの溶接作業を屋外で行う場合には、可動式防風シェルターを設置します。
低温状態で溶接が必要な場合は、容器シェル全体を150℃に予熱します。同時に、水素の拡散と蓄積の発生を避けるために、セラミック電気加熱プレートを使用して溝領域を温度が250℃に達するまで加熱する必要があります。
圧力容器溶接の品質管理は、いわゆる 5 次元の要素と機器のレベル安全性を密接に結び付ける必要があります。設計圧力が10MPaの反応器があり、その溶接制御強度は圧力が0.1MPaしかない貯蔵タンクよりも確実に高い。
毒性の高い媒体を保管する容器については、材料の純度やプロセス検証の要件が、通常の媒体に使用される容器に比べて何倍も厳しくなります。企業は階層制御と呼ばれるものを確立する必要があります。この方法によってのみ、すべての溶接を圧力容器の安全遺伝子に変えることができるからです。


暂无评论内容