
Q345溶接工程
1. 材料の紹介
1.Q345の化学組成は次のとおりです(%:
元素としては、Cw、Mn、Siが挙げられ、これらのw値およびPのw値はいずれもAlのw値より小さく、V、Nb、Tiよりも小さい。
ここでの各部の含有量値は、0.2、1.0~1.6、0.55、0.035、0.035、0.015、0.02~0.15である。
0. ゼロポイントゼロゼロシックスからゼロポイントゼロツー、そしてゼロポイントツーへ。
Q345C の機械的特性は以下の表にあり、ここにはパーセント記号があります。
機械的性能指標。この指標には伸びが含まれます。単位はパーセントの形式で表され、次に試験温度(ここでは摂氏 0 度と書かれています)、次に引張強さ(単位は MPa)、そして最後に降伏点が含まれます。
MPa>
値 5 5>22 J >34(T b (470-650) 模倣 s (324-259)
このうち、肉厚が16〜35mmの範囲では、fsが肉厚よりも大きくなる。
(つ>
2.Q345鋼の溶接特性
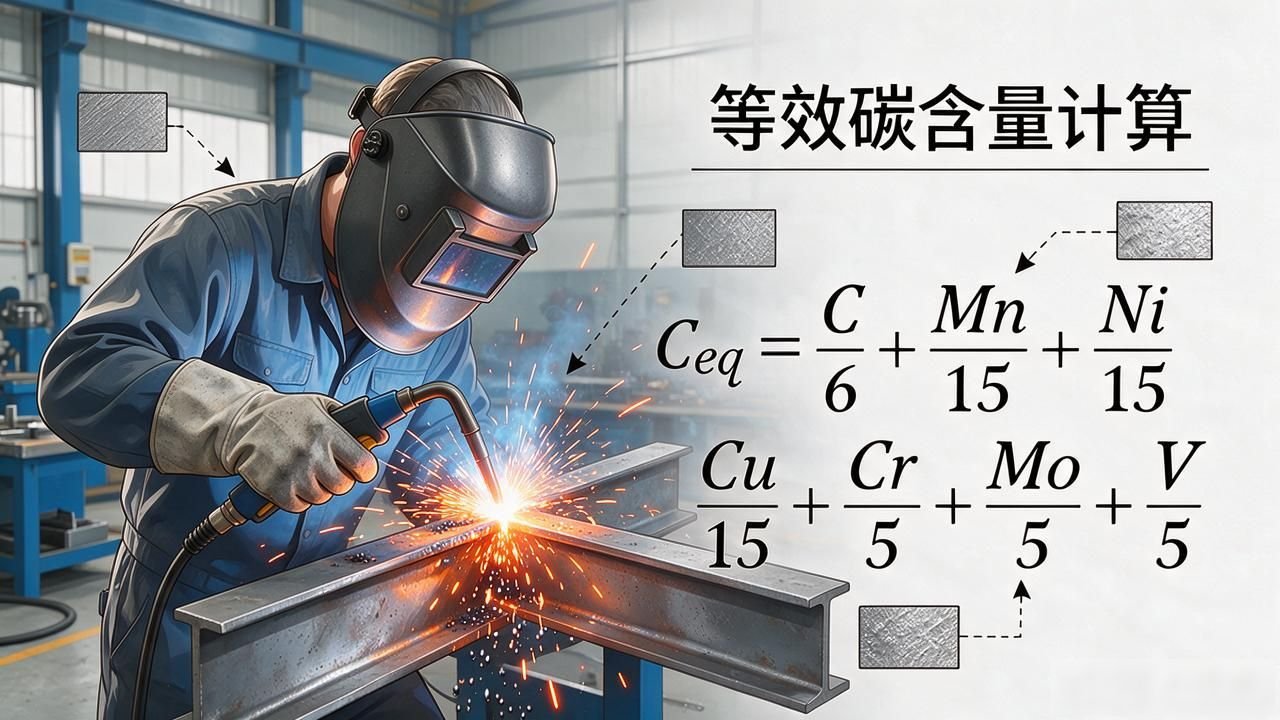
2.1 炭素当量(Ceq)の計算

Ceq=C+Mn/6+Ni/15+Cu/15+Cr/5+Mo/5+V/5
Q345鋼の炭素当量Ceqを計算したところ、その結果は0.49%となり、基準値の0.45%を明らかに上回りました。このように見てみると、実際の溶接性能はあまり理想的ではないことがわかります。
溶接作業を行う際には、非常に厳密なプロセス対策を講じる必要があります。
2. 2 Q345鋼の溶接作業中に発生しやすい問題には、さまざまな状況が含まれます。
2.2.1 熱影響部における硬化傾向の状況。
Q345 鋼の溶接冷却プロセス中に、熱影響部に焼入れ構造のマルテンサイトが容易に形成され、これによりシーム近傍領域の硬度が増加し、塑性が低下します。最終的には溶接後に亀裂が発生します。
222 低温割れは、過敏性が存在するために発生します。
Q345 鋼の溶接プロセス中に、主に冷間亀裂である亀裂が発生します。
2. 溶接施工を行う際の作業手順はどのようなものですか?
開先準備作業→スポット溶接→予熱→内部溶接→カーボンアークガウジング法による裏根洗浄→内部再溶接→自主検査・特別検査の工程で作業を完了し、溶接後の熱処理及び非破壊検査も実施し、品質が確保されていることを確認します。溶接品質は第 1 レベルの認定基準に達します。
3. 溶接プロセスパラメータの選択
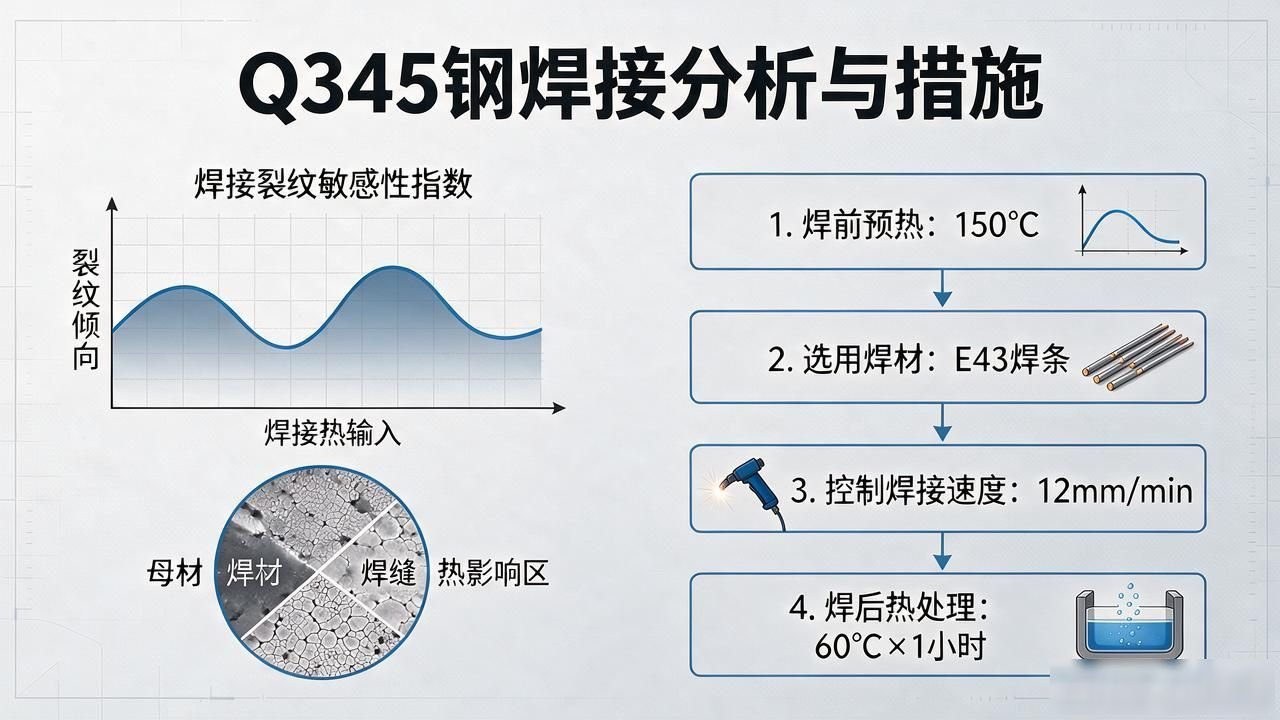
まずQ345鋼の溶接性を注意深く分析してから、この分析結果に基づいて、対応する具体的な対策と方法を策定する必要があります。
1. 溶接材料の選定
Q345鋼は低温割れが発生する可能性が比較的高いため、低水素溶接材料を選択する必要があります。
当時の状況では、溶接継手は母材と同等の強度が必要であるという原則が考えられ、全員がE5015(J507)を使用することにしました。
これを溶接棒といいます。
特定の化学組成については、以下の表を参照してください (パーセント記号でマークされています。
元素 C Mn Si SP Cr Mo V Ti
含有量 0.071 1.11 0.53 0.009 0.016 0.02 0.01 0.01 0.01
機械的特性を以下の表に示します。
機械的特性指数には、MPa で測定され、値が 850 である引張強さの値と、これもパーセントで表される伸びパラメータが含まれます。以下は、摂氏マイナス 30 度で測定された衝撃吸収エネルギーです。


暂无评论内容