
本稿では、薄板溶接時の変形を防ぐための具体的な内容を分析し、その対策を提案します。これは、薄板溶接で起こりやすい変形問題を従来よりも改善することを目的としています。これらのキーワードは、溶接変形、応力と変形、プロセスの最適化です。
近年の状況から見ると、ステンレス鋼板の使用量が多くなっているため、この薄いステンレス鋼板の溶接時の変形を制御することが非常に重要になってきています。

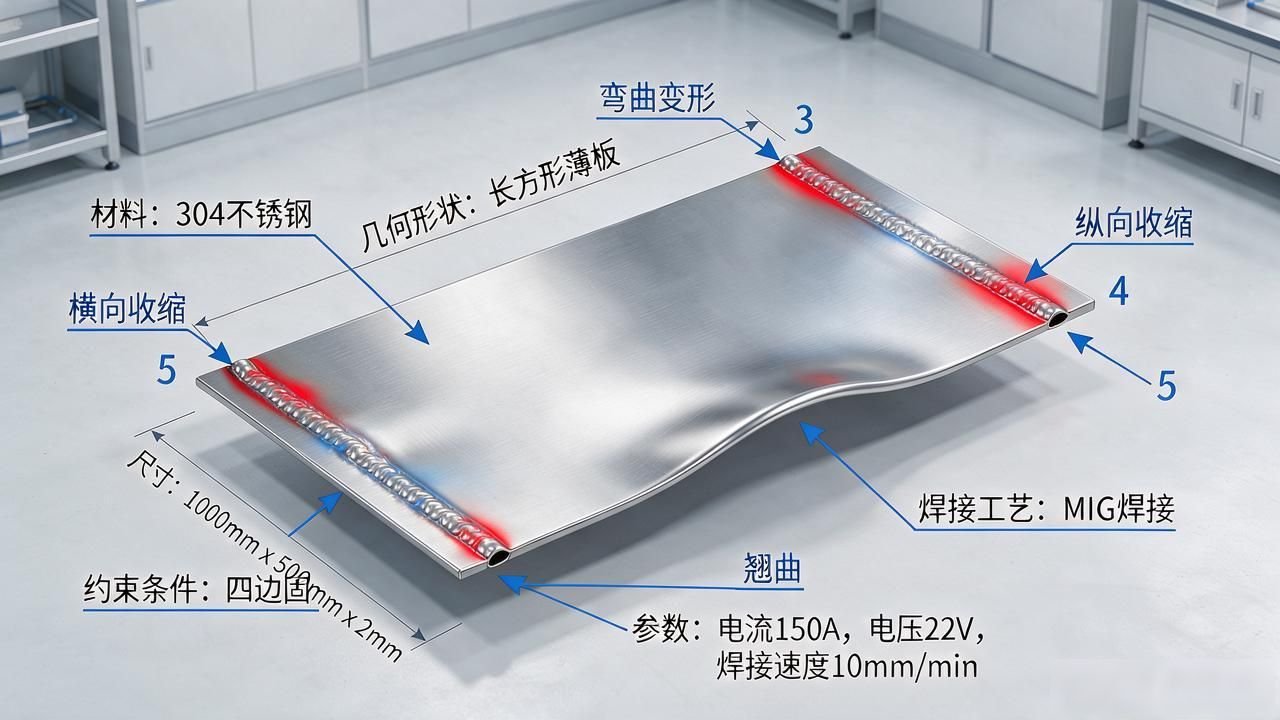
ステンレスの薄板を溶接すると変形が生じます。この現象は特に深刻です。それは最終的な溶接の品質に影響を与えるだけでなく、実際のパフォーマンスにも影響します。さらに、その特性は非常に複雑であり、さまざまな形があります。したがって、一般的な変形条件は主に横方向の収縮、縦方向の収縮、曲げ変形、および反りに関連します。薄板を溶接する際には、薄板の材質を考慮する必要があります。幾何学的形状、サイズ、制約は何ですか?これらの要因は溶接にどのような影響を与えますか?同時に、溶接プロセスと溶接パラメータも影響要因の範囲に含めて考慮する必要があります。
具体的には、薄いプレートが不安定な変形に耐えられる能力と、薄いプレートが耐えられる臨界荷重は、主に、選択された材料と、幾何学的形状が設計でどのように適合するかによって決まります。また、溶接により発生し、構造を不安定にする残留応力は、使用する溶接方法や設定するパラメータによって異なります。
つまり、適切な設計と製造パラメータを選択すれば、ステンレス鋼シートの溶接変形を非常に小さくすることができ、あるいは完全になくすこともできます。
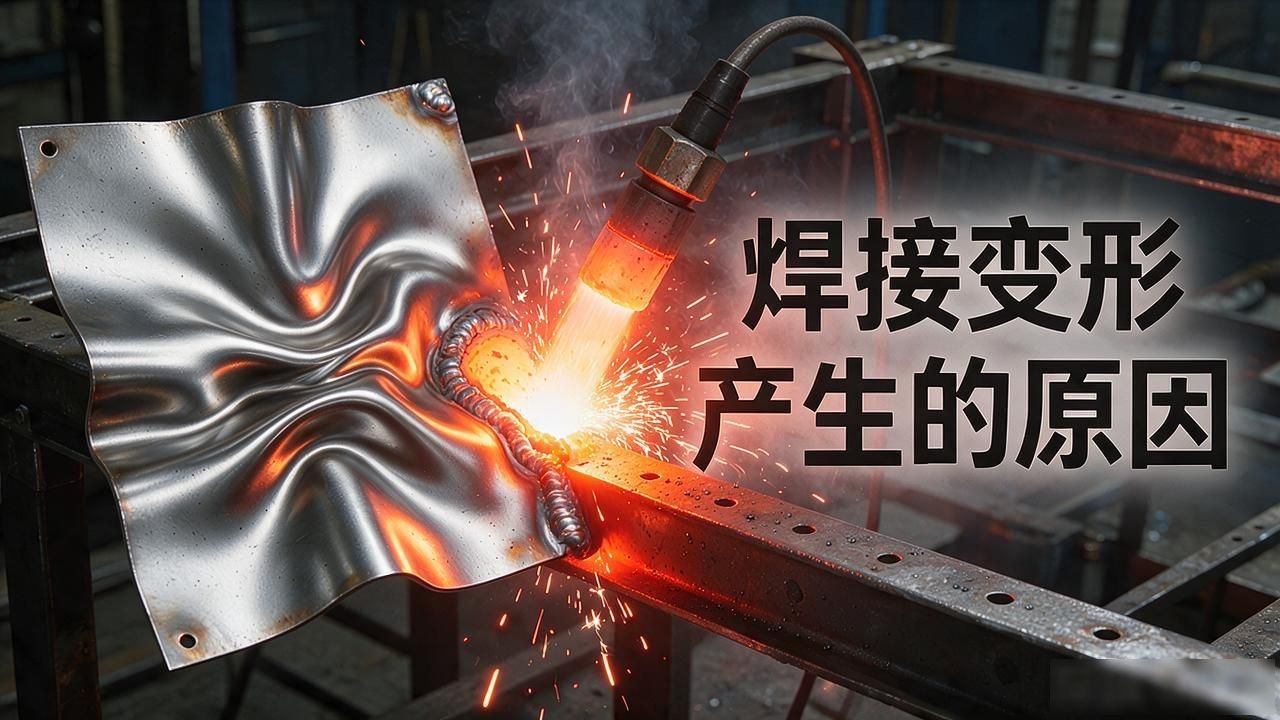
1点目は溶接変形の原因です。溶接は、ワークピースを加熱および加圧するか、フィラー材料を追加するか、またはフィラー材料を追加せずにワークピースの原子間に永久的な接続を形成するプロセスです。ここから、溶接は加熱と冷却が非常に不均一なプロセスであることがわかります。溶接時に剛体条件で拘束されるため、圧縮塑性変形や溶接後の残留変形が発生します。
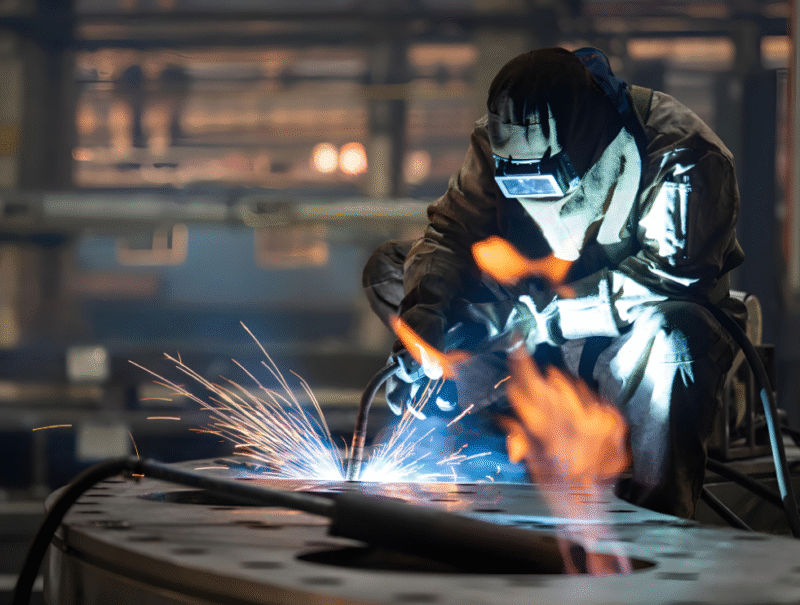
1. 熱変形に影響を与える要因は次のとおりです。 1 つ目は溶接プロセスです。溶接方法が異なれば生成される温度場も異なるため、熱変形も異なります。私の薄板分工場では炭酸ガスシールド溶接がほとんどです。


暂无评论内容