
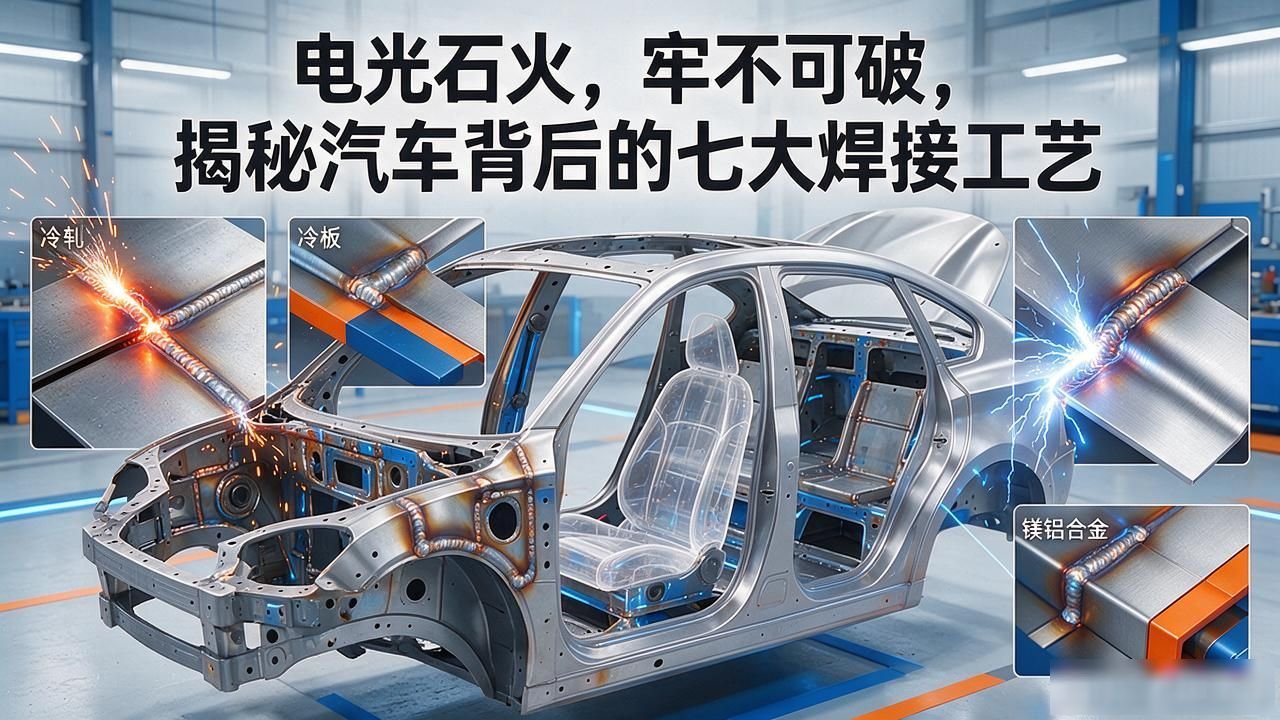
自動車はもともと多くのプレス部品で構成されていますが、どのように一連の加工工程を経て完成体として組み立てられるのでしょうか。
これら数ある接続技術の中で、最も広く使われているのが溶接です。通常の自動車の白ボディには非常に多くのはんだ接合が必要で、その数は数千の範囲に及ぶ場合があり、通常は 2,000 ~ 6,000 の範囲内です。
このような数値を指摘するのは、はんだ接合が多いほど強度が高いということではなく、自動車の車体に使用されている主要な接合技術の中で、現時点では依然として溶接が主流であることを説明するためです。
このような状況の主な理由は、溶接が比較的単純なプロセス、比較的安定した品質、比較的高品質、および非常に高い効率という特性を備えているという事実によるものです。
ホワイトボディ溶接の特徴を一言で表すなら「軽くて壊れない」です。その理由は、接続プロセスが非常に速く、火花や熱が発生し、接続が安定しており、信頼性があり、安心できるためです。
溶接は、専門用語で溶接またはウェルディングと呼ばれることもあります。正確には何ですか?実際には、金属やプラスチックなどの熱可塑性プラスチックなどの材料を、加熱、高温、高圧によって接合することです。簡単かつ明確に説明すると、2 つの別々の部分を取り出し、それぞれの加熱された状態を通じてそれらを全体に接続することを意味します。このプロセスは、実は「象を冷蔵庫に入れる」という諺と同じです。 3つのステップに分ける必要があります。最初のステップは、加熱アクションを実行することです。第 2 のステップは、溶融または半溶融の中間状態に到達させることです。最後の 3 番目のステップは、冷却に頼って最終接続作業を完了することです。
溶接工程の分類基準
溶接プロセスには次のような多くの分類基準があります。
1. 自動化の程度に応じて、溶接は手動溶接と自動溶接の 2 つのカテゴリに分類できます。この区分の意味は非常に直感的です。いわゆる手動溶接とは、作業者が溶接トングを手動で操作して溶接作業を完了するプロセスを指します。いわゆる自動溶接とは、溶接トングをマニピュレーターまたはロボットに取り付け、装置が自動的に制御して溶接作業全体を完了することを指します。
2. さまざまなエネルギー源に従って分類します。通常、抵抗溶接、アーク溶接、レーザー溶接、プラズマ溶接、ガスフレーム溶接、摩擦溶接、超音波溶接のオプションが表示されます。
3. 溶接プロセスの内部原理の観点から、溶接プロセスは現在 3 つの主要な部分に要約できます。
a) 圧接は、溶接プロセス中に溶接部に圧力を加える必要がある方法です。適用範囲は各種金属材料および一部の金属材料の加工作業です。このプロセスの特徴は、あまり高い温度に加熱する必要がなく、プロセスが安定しており、制御が容易であるという利点があります。弊社で最も多く実務に使用している抵抗スポット溶接も、このカテゴリーに属する技術手法の一つです。
b) 溶融溶接は、接合したい 2 つのワークピースを加熱し、局所的に溶融させて溶融池を形成します。溶融池がゆっくりと冷えて固まると、自然に結合します。もちろん、必要に応じて、補助手段として充填金属材料を追加することもできます。この方法は様々な金属や合金の溶接加工に応用できます。プロセス全体を通じて圧力を加える必要はありません。非常に分かりやすく表現すると、二つの部品の接合部が完全に溶けて、液体になった材料がいわゆる溶融池に集まり、結合することを意味します。温度を下げて硬化すると、両者は完全に一体化して単一の状態になります。私たちが日常のコミュニケーションでよく言及するレーザー溶接プロセスの中核的な分類は、このタイプに属します。
c) この溶接方法をろう付けといいます。金属を使用しております。この金属は、溶接される材料よりも融点が低いです。これを母材といいます。融点の低いこの金属をはんだとして使用します。処理中、この液体はんだが母材金属を濡らす必要があります。次に、それを使用して関節間の隙間を埋めます。
次に基材に拡散させます。このステップにより、2 つの溶接部間の接続が完了します。この方法はさまざまな材料の溶接に適しています。異種金属や異種材料の溶接にも適しています。このアプローチには大きな利点があります。特殊なはんだを追加するだけです。接合部の充填材として使用できるはんだです。
4. 溶接方法は、シールドガスの具体的な分類により、保護ガスを使用しないもの、二酸化炭素をシールドガスとして使用するもの、保護に不活性ガスを使用し電極を溶かす必要があるものなど、いくつかの種類に分類できます。これを専門用語ではMIG溶接と呼んでいます。同時に、保護のために有効成分を混合したガスもあり、これはMAG溶接と呼ばれます。最後の方法では、タングステン電極と不活性ガスを利用して保護作業を完了します。
自動車製造における 7 つの主要なレーザー溶接プロセス
1. フライング溶接
レーザーフライング溶接は、リモート溶接の利点を吸収し、検流計の利点を活用し、マニピュレータの状況を考慮します。さらに、専門的なグラフィック処理ソフトウェアの助けを借りて、3 次元空間での瞬時のマルチトラック溶接を実現することができます。これは、驚くほど速い速度を意味します。
主に次の用途で使用されます。

これらの製品には、自動車のボディ、シート、一般的な自動車付属品が含まれます。材質の選択や用途としては、各種鋼板、冷間圧延板、アルミニウム合金などの一般的な材質に適用できます。同時に、複合材料やマグネシウム・アルミニウム合金などの合金材料にも適用できます。
利点:
任意の溶接シーム形状と任意の溶接シーム方向方向を持ちます。また、ユーザー定義の溶接シーム分布とユーザー定義の点分布もサポートしています。力配分の最適化を実現し、高速スポット溶接、高速シーム溶接、高速スタック溶接、高速突合せ溶接、高速隅肉溶接、高速重ね溶接が可能です。
溶接ヘッドとロボットはリアルタイムで同期されるため、レーザー溶接プロセスが高速化され、占有スペースが減り、メンテナンスコストが削減され、物流コストも削減されます。
2. スパイラル溶接
ダブルウェッジレーザースイングレーザー溶接法があります。この溶接方法は、溶接ヘッドに特殊なスイングモジュールを構成することで実現されます。溶接ヘッドが移動すると、集束スポットが変化し、スパイラル溶接が形成されます。
この工法の主な応用分野としては、ヒンジ溶接、熱交換器、チューブ状熱交換器をはじめ、石油・天然ガスにおける厚肉パイプの溶接、フランジ溶接、各種アルミニウム合金の溶接などが挙げられます。
この側面の利点は次のとおりです。一方では溶接線が広くなります。一方で、非常に高い加工再現性と加工安定性を備えています。また、溶接成形性にも優れ、後加工も容易になります。同時に、溶接後のワークピースの表面はより滑らかになります。さらに、アルミニウム合金の溶接能力にも優れています。
3. レーザーろう付け
今日のレーザーろう付けは、溶接される材料よりも低い融点を持つ溶加材を使用して作業することを意味します。具体的には、はんだをはんだの融点以上の温度に加熱しますが、同時に母材の融点よりも低い温度にする必要があります。
次に、液体はんだの母材金属を濡らして接合部の隙間を埋め、母材とともに拡散して溶接部を接続する能力を利用します。主にルーフとサイドパネルの接合部などの車体骨格構造やドアなどの製品のアルミニウム部品の溶接に使用されます。
その主な利点の 1 つは、純粋なレーザー溶接で発生する、気孔、亀裂、製品の過度の嵌合隙間などのさまざまな欠陥を軽減できることです。また、溶接の強度を効果的に向上させることができ、最終的には比較的完璧な溶接ビードを得ることができます。また、この工程では母材を溶かさず、はんだのみを溶かすため、全体の変形が非常に少なく、接合面が滑らかで美しいです。この機能は、精密な構造、複雑な形状、異なる材料で構成されたコンポーネントの溶接に特に適しています。同時に、熱影響部が比較的小さく、圧縮強度が比較的高いという特徴もあります。
4. レーザーフィラーワイヤ溶接
いわゆるレーザーフィラーワイヤ溶接プロセスは、母材金属と同じまたは類似のフィラーメタルを媒体として使用し、母材とフィラーメタルを一緒に溶かし、次にそれらを凝縮させて最終的に溶接を形成するものです。この方法は現在、主に車両構造部品全般の製造に使用されており、さまざまな自動車部品製品にも広く使用されています。
この利点は、純粋なレーザー溶接によって引き起こされる気孔や亀裂などの欠陥を低減できることに反映されています。溶接製品の歩留まりも向上します。また、溶接された製品の隙間をわずかに大きくすることもできます。さらに、溶接された母材を溶かし、母材自体よりも溶接を強くします。
5. スイングろう付け
ALO3 を使用することで、ユーザーはビーム整形機能と溶接シーム追跡機能を組み合わせることに成功し、そのすべてが同じデバイスに統合されました。さらに、フィラーワイヤーは機械センサーとして使用できます。
この装置の主な適用範囲は、ホワイトボディのレーザー溶接作業です。具体的には、ルーフカバーのレーザーろう付け部とトランクリッドのレーザーろう付け部が主に含まれます。その他、自動車部品のロウ付け作業も行っております。部品のばらつきや治具の誤差がございます。これらの条件では、レーザーろう付けがさらに困難になることが多く、レーザー溶接プロセスのデバッグが非常に困難になります。
振動ろう付けは、独自の溶接方向を効果的に調整できます。溶接シーム追跡機能と自動焦点補正機能を備えています。これらの機能により、レーザー光の誘導と焦点合わせが容易になり、さまざまな方向への変換を実現できます。比較的自動化度が高く、溶接速度も比較的速く、効率も比較的高いため、安定した溶接品質を維持できます。
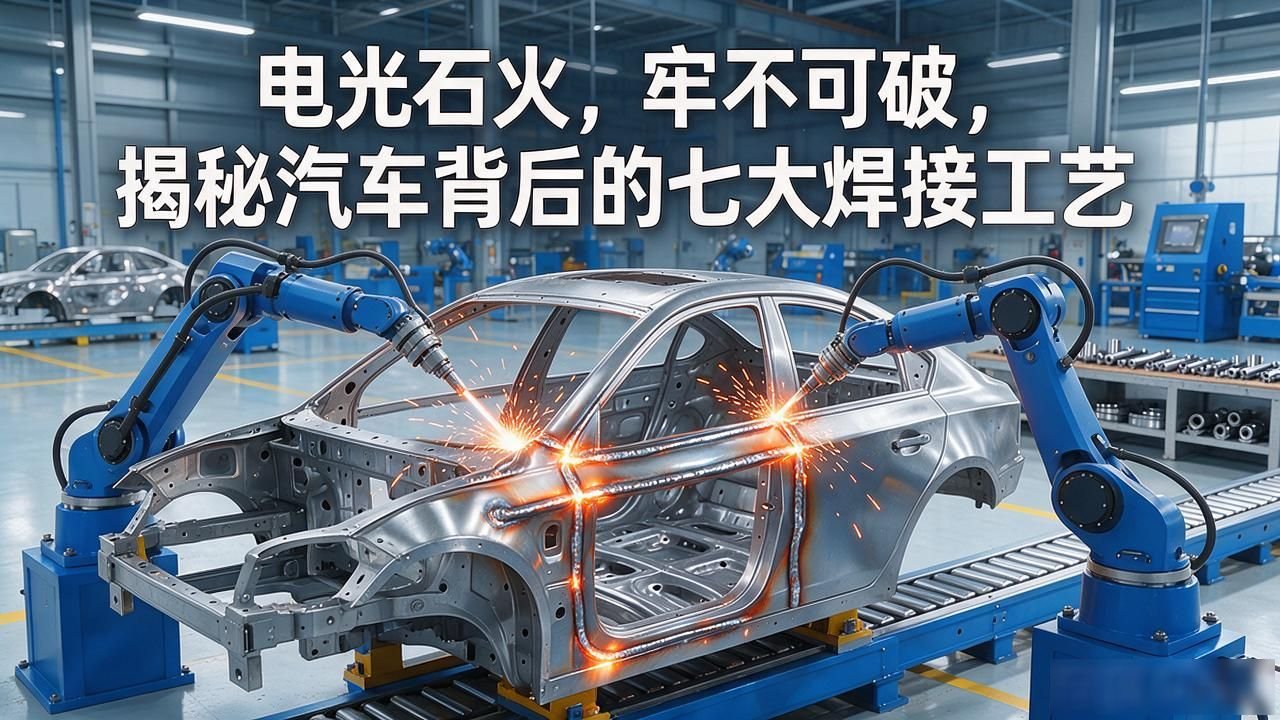
このシステムの利点は、溶接シーム追跡機能を備えていることです。ワークピース上の溶接シームの軌道をリアルタイムで決定できます。異なるワークピース間の異なる偏差に直面して、XYZ 3 方向機構を使用して溶接軌道の適応調整を実現し、それによって良好な溶接品質が得られ、最終的に製品の溶接一貫性率を向上させるという目的を達成します。
6. 3光点ろう付け
レンズにはダブルスポットモジュールを追加しました。溶接プロセス中に、ろう付け光学系の分野で 3 スポット モジュールを使用して、ビームの 1 つを 3 つのビームに分割しました。これにより、溶融亜鉛めっき鋼板をろう付けするためのソリューションが提供され、溶接部がより滑らかになり、亀裂が発生しにくくなります。主に白色ボディへのアルミニウム合金ろう付けに使用されます。ルーフカバーやトランクリッドのレーザーろう付けや自動車部品のろう付けを行うエリアもあります。
溶融亜鉛めっき鋼板等の溶接においては、ろう付け作業がより安定して信頼性が高く、溶接作業速度が速くなり、接合部の強度も大幅に向上し、より高い外観品質と表面品位を実現できるという利点があります。同時に、品質を確保するためにオンライン洗浄が導入されており、動的なエネルギー調整を通じて特定の処理ニーズに適応することもできます。
7. 多波長複合溶接
多波長ハイブリッド溶接は、連営レーザーが最初に開発した溶接プロセスです。これはどのように行われるのでしょうか?波長の異なる2つのレーザーを積み重ねて、2つのレーザー光線の軸が空間内で一致するようにすることを意味します。メインバンドレーザーは主に溶接作業に使用され、サブバンドレーザーは主に溶接ワイヤや母材の予熱に使用されます。このようにして、溶接池内の溶融金属の冷却速度を低減することができる。このプロセスは、アルミニウム合金、マグネシウム合金、銅合金などの材料に特に適しています。
この態様の利点は、気孔の含有量を減らすことで溶接ビードの安定性を高め、同時に溶接効率の値を高めることができることです。さらに、熱応力を効果的に緩和して亀裂の発生を低減し、溶接の強度を向上させ、最終的にはより均一な外観の溶接ビードを得ることができます。
概要と展望
自動車産業の継続的な発展に伴い、将来のボディ溶接技術はこれら 2 つの方向に進み続けるでしょう。 1 つ目は溶接プロセスであり、今後も進歩していきます。 2 番目の側面はインテリジェント技術であり、今後も発展していきます。
現在、自動車の車体、特に新エネルギー車の車体は軽量化の方向に進んでいます。軽量合金、複合材料、特殊材料は、自動車の車体にさらに広く使用されるようになるでしょう。しかし、従来のレーザー溶接プロセスでは、溶接要件を満たすことができませんでした。したがって、高品質で効率的な溶接プロセスが将来の開発トレンドとなるでしょう。
近年、新たなレーザー溶接プロセスについて、予備的な理論研究とプロセスの探索が行われています。これらのプロセスには、レーザースイング溶接、マルチレーザービーム溶接、レーザーフライト溶接が含まれます。溶接品質と溶接効率が向上しました。
今後は、車体の軽量化や異種材料の溶接現場において、新たなレーザー溶接技術と使用材料をしっかりと結びつける必要があります。レーザー光が揺れる軌跡をどう描くか、複数のレーザー光を同時に発射したときのエネルギーの仕組み、飛行しながらの溶接速度を上げるにはどうすればよいかなど、全員で苦労します。
最後に、軽すぎる車のボディを溶接するための、非常に経験豊富で成熟した方法を見つける必要があります。
自動車車体のレーザー溶接技術は現在、インテリジェント技術と深く統合されています。溶接プロセス中に、ボディの溶接状況をリアルタイムに感じることができるかどうか、フィードバックを通じてプロセスパラメータを制御できるかどうか、これらのことが最終的な溶接品質に決定的な影響を与えることを知っておく必要があります。
現状から判断すると、市場にあるインテリジェントレーザー溶接技術のほとんどは、溶接前の軌道計画や追跡作業に使用されており、3番目の技術は溶接後の品質検査に使用されています。現在、国内外で溶接欠陥検出とパラメータ適応制御に関する研究が始まったばかりである。
もう一つのポイントは、レーザー溶接プロセスのパラメータを適応的に制御する技術が、自動車車体製造の分野ではまだ活用されていないことである。
したがって、車体溶接プロセスで使用されるレーザー溶接技術の特性を見ると、将来的には、溶接前の軌道計画のステップと溶接中のパラメータの適応制御のステップを組み合わせて、レーザーインテリジェント溶接技術のあらゆる側面でリアルタイム応答の速度と精度を確保するために、多くのセンサーで構成される高度なコアに基づくレーザーインテリジェントセンシングシステムと、非常に高速かつ高精度の溶接ロボット制御システムを開発する必要があります。また、溶接後の品質オンライン検査のステップ間には一貫した関係があり、加工プロセスが高品質で高効率を達成できることを保証します。
出典: 、光電子転送、Southwest Intelligent Manufacturing
注:記事内のすべての画像はインターネットから転載したものであり、侵害がある場合は削除されます。
 Chinese
 Japanese
 English
 German
 Finnish
コメントを残す
コメントを投稿するにはログインしてください。