
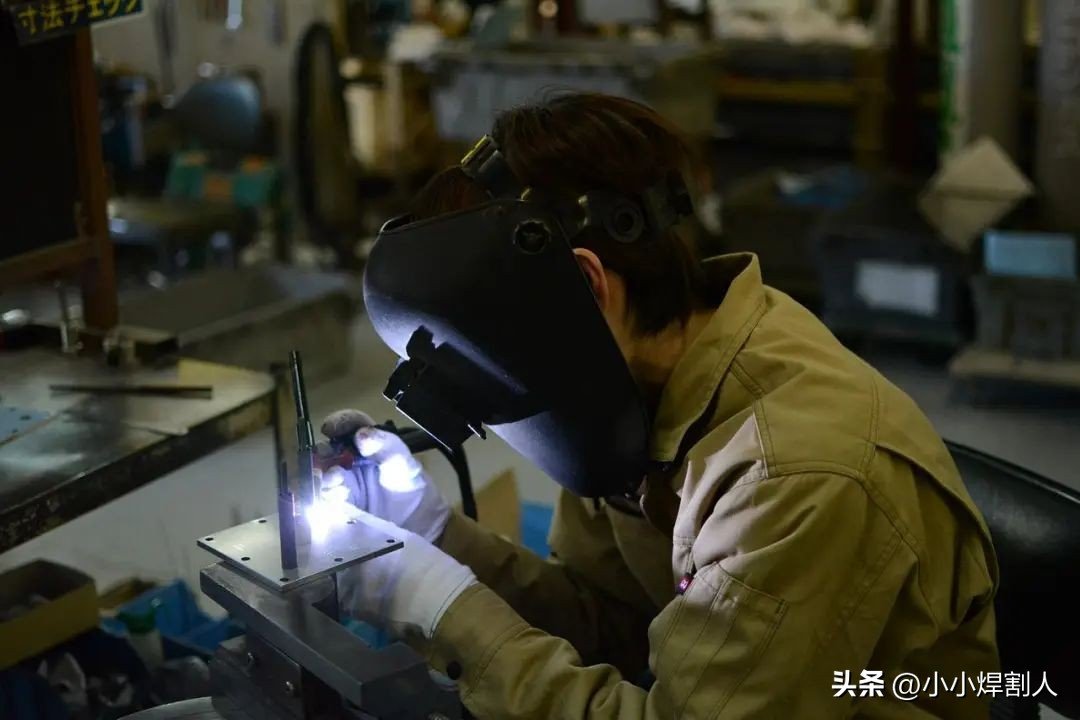

炭酸ガスシールド溶接の溶接プロセスの主な機能は、特定の溶接電圧を提供することによって溶接ワイヤを溶かすためのエネルギー基盤を提供することです。通常の状況では、溶接電圧を高くすると、対応する溶接ワイヤがより速く溶けます。溶接電流は、実はワイヤの送給速度と溶解速度のバランスを具体的に表したものです。
溶接電流
板厚、溶接位置、溶接速度、材質などの溶接条件を考慮し、それに応じた溶接電流を選択してください。
したがって、炭酸ガスシールド溶接では、溶接電流と溶接電圧を一致させる必要があります。ワイヤ送給速度は溶接ワイヤの溶解能力や溶接電圧と一致するようにする必要があります。これの目的は、安定したアーク長を維持することです。
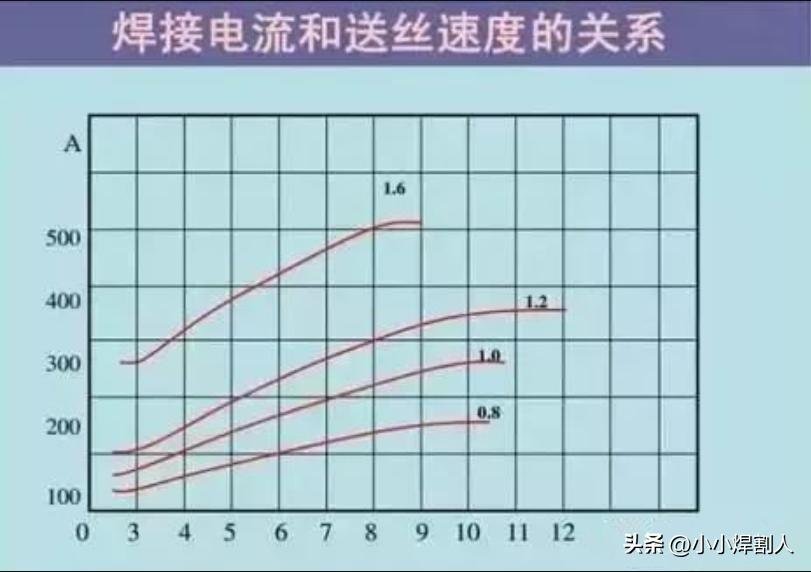
溶接電流とワイヤ送給速度の関係
同じ種類の溶接ワイヤを使用する場合、接続ケーブルの断面積が大きくなると、それに応じてワイヤ送給機構の出力速度も増加します。溶接電流が一定であるという前提の下では、消費される溶接ワイヤの直径が小さいほど、その搬送速度は速くなります。
溶接電圧
溶接電圧はアーク電圧を指し、主に溶接エネルギーを供給するために使用されます。アーク電圧が高くなると溶接エネルギーが大きくなり、溶接ワイヤの溶ける速度が速くなり、溶接電流も増加することは誰でも知っているはずです。
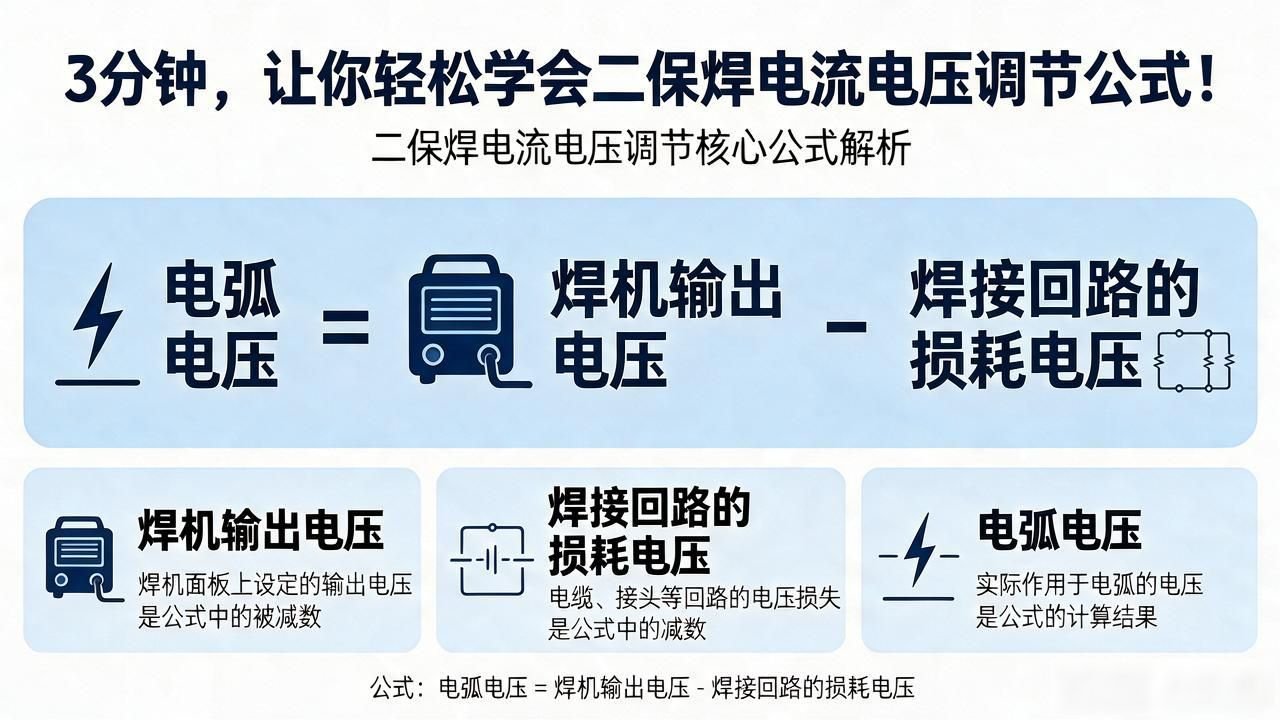
アーク電圧は、溶接機の出力電圧から溶接回路の損失電圧を引いたものに等しくなります。この関係は次の式で表すことができます。
U 出力から U 損失を差し引いて、U アークを計算する必要があります。
溶接機の設置が設置要件を満たしている場合、損失電圧は主にケーブルの延長によって生じる電圧損失を指します。溶接ケーブルを長くする必要がある場合は、溶接機の出力電圧を調整するときに次の表を参照してください。
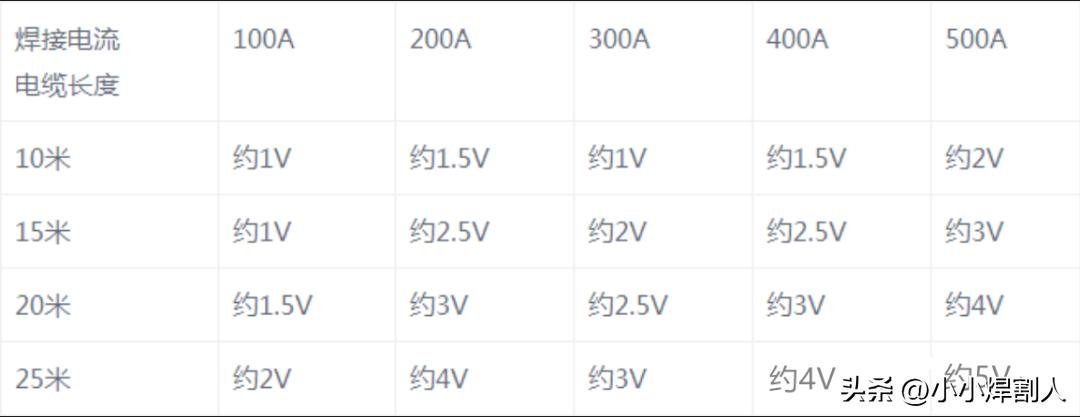
溶接電圧設定
溶接条件に応じて板厚に応じた電流値を選定し、下式より電圧を算出します。
電流強度が 300 アンペア未満の場合は、現在の溶接電流にゼロ点と 5 を掛けて 14 ボルトを加算し、2 ボルトの上下を許容するという式に従って溶接電圧を計算できます。
電流が 300 アンペアを超える場合、溶接電圧は現在の溶接電流に 0.05 を乗算し、さらに 14 を加算した値に等しく、プラスまたはマイナス 3 ボルトのフローティング範囲が許容されます。
たとえば、溶接電流の値として 200A を選択した場合、その後の溶接電圧の計算プロセスは次のようになります。
溶接の電圧は、ゼロ点の 5 倍 200 プラス 14 とプラスマイナス 2 に等しくなります。
つまり、14 プラス 10 プラスマイナス 2 で、最終的にはボルトになります。
値は、24 プラスマイナス 2 ボルトに相当します。
例えば、溶接電流を400アンペアと定めた場合の溶接電圧の計算方法について、以下の内容で詳しく見ていきましょう。
この溶接電圧は、最初に 0.05 に 400 を掛け、その結果に 14 を加算し、最後に誤差範囲のプラスまたはマイナス 3 を考慮します。
= (20+14 ± 3) ボルト
その値は、34 プラスまたはマイナス 3 ボルトに等しくなります。
溶接電圧は溶接効果に影響を与える可能性がある条件であり、理解する必要があります。
電圧が高いとアークの長さが長くなり、飛散する粒子も大きくなります。気孔が発生しやすくなり、溶接シームの幅が広くなり、溶融池の深さや鉄筋の高さが小さくなり、「パチパチ」音が発生します!スナップ!これ。
電圧が低いと溶接ワイヤが母材に挿入されるため、スパッタが増加し、溶接ビードが狭くなり、溶け込み値が大きくなり、残高値も大きくなり、「パン、パン、パン」という明らかな音も発生します。
配送方法:
1. 直線法と直線往復法を使用します。この方法は、比較的サイズが小さく、幅が狭い溶接シームに適しています。
2. ジグザグ法は比較的幅の広い溶接に適しています。実際の作業工程でのポイントは、溶接ガンや電極が溶接部の両側に移動する際に少しの間を置き、中間に移行する際の移動速度を速くすることです。
この三日月状のバー搬送方法は、実はジグザグ状のバー搬送方法と同じである。
 Chinese
 Japanese
 English
 German
 Finnish
Vastaa
Sinun täytyy kirjautua sisään kommentoidaksesi.