
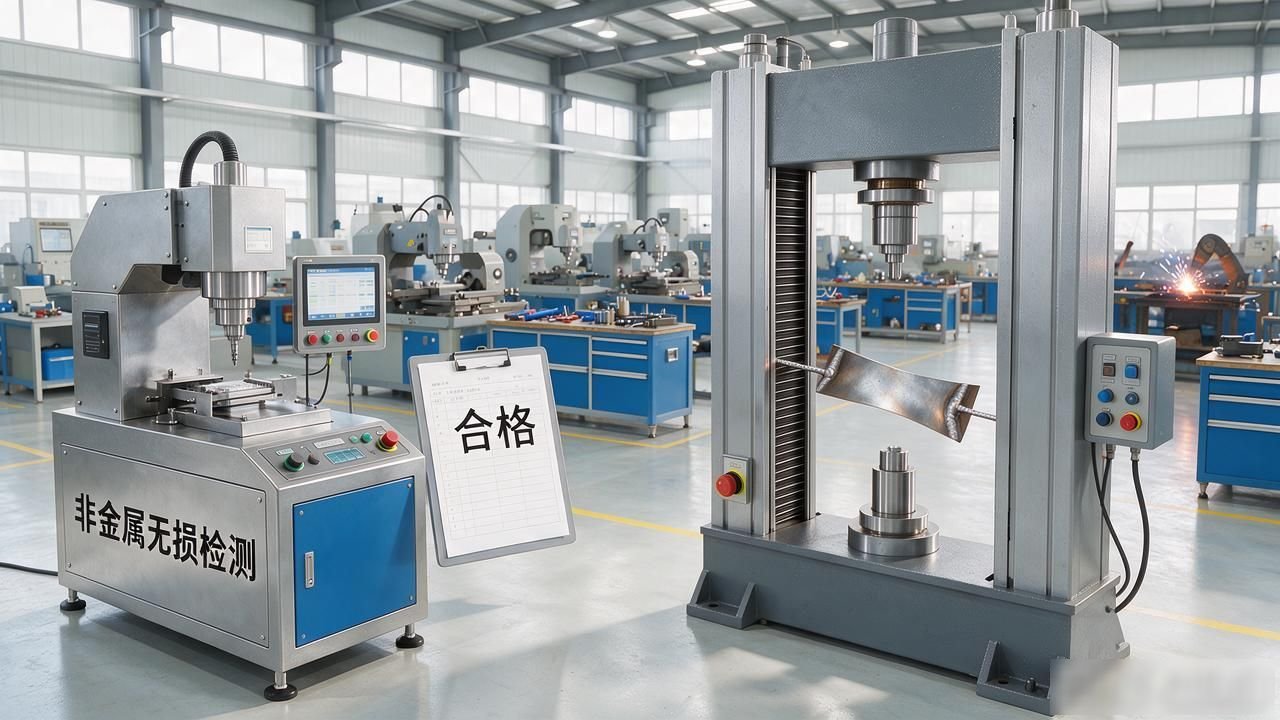
溶接施工資格、正式名称はPQR、キーリンクです。このリンクの目的は、溶接プロセスの実現可能性を検証することです。それは標準化されたテストと厳格なテストを通じて行われます。そうすることで、溶接継手が設計要件を確実に満たすようになります。
これは機器の安全性を確保するための重要なステップであり、製品の品質を向上させるための重要なステップでもあります。以下は 4 つの異なる側面から行われます。これら 4 つの側面とは、プロセス、コア要素、重要な文書、および考慮事項です。この目的は、溶接手順認定のプロセス全体を体系的に分析することです。
1. 評価プロセス: 5 段階のクローズドループ検証
事前準備:溶接前工程仕様書(pWPS)の作成
試験計画は、製品図面、技術基準、母材の特性に基づいて作成する必要があります。この計画には、アルゴン アーク溶接やサブマージ アーク溶接などの溶接方法、Q345R 鋼などの材料モデル、溶接ワイヤ、予熱温度や層間温度などのパラメータを含める必要があります。
たとえば、圧力容器プロジェクトの場合、ベースにはアルタ アーク溶接、フィラーとカバーには手動アーク溶接の複合プロセスを明確に採用する必要があります。次のステップは試験片を溶接することですが、これにはパラメータを非常に厳密に記録する必要があります。
認定溶接工が指定された設備を使用してテストピースを溶接します。この操作は、pWPS の特定の要件に従って実行する必要があり、電流、電圧、溶接速度、入熱などの主要なパラメータをリアルタイムで記録する必要があります。たとえば、ある企業は予熱温度を記録できず、それが評価の不合格につながりました。この事件は、プロセス記録の重要性を浮き彫りにしました。内部欠陥を検出するには非破壊検査、つまりNDTも必要です。
RT法であるX線検査やUT法である超音波検査により、溶接部に亀裂や気孔、融着不足などの欠陥がないかを確認します。

認定された非金属非破壊検査結果は、機械的特性検査を実行するための前提条件です。検査が不合格となった場合は、工程を再調整し、試験片を再度溶接して破壊試験を実施し、接合部の性能を確認する必要があります。
まず、非破壊試験に合格した試験片から引張試験片、曲げ試験片、衝撃試験片を切り出し、これらの試験片の機械的特性を試験します。データを測定した後は、対応するレポートを編集する必要があり、この編集されたレポートが技術的基盤となります。
実際の溶接パラメータ、非破壊検査結果、機械的特性検査の関連データはすべて 1 つのファイルにまとめられています。このファイルは溶接手順認定レポート (略して PQR) です。このレポートは実際に起こったことの記録です。これは、特定の条件下で特定のパラメータのセットに従って溶接することにより、適格な接合を作成できることを証明するために使用されます。また、その後の溶接手順仕様 WPS の作成に関連する基礎も提供します。
2. コア要素: 4 つの変数コントロール
母材および溶接消耗品の分布は、さまざまなグレード分類に従って区別する必要があります。たとえば、Q235B (Fe-1) のような材料と Q345R (Fe-4) のような材料は、それぞれの強度グループが異なるため、適格であるかどうかを評価するために 2 つの材料を互換的に使用することはできません。
溶接材料の型式が変わったり、シールドガスの組成比が変わったりした場合には、再度認定手続きを行う必要があります。試験片の厚みに関する要件は、評価に使用する試験片が核となります。カバーする範囲には、たとえば、特定の製品の厚さの範囲が含まれる必要があります。例えば、厚さ20mmの鋼板の加工評価。
この評価結果は、厚さ 10mm から 40mm までの製品に適用できる可能性があります。溶接方法についても、SMAWからGTAWへといった方法自体の変更や、SMAW+GMAWの組み合わせからSMAW単体へといった組み合わせの変更があった場合には、それらを全て再評価する必要があります。
次に、入熱と予熱の問題があります。入熱量が規定範囲を超えたり、予熱温度を下げたりした場合も再評価が必要です。特に焼きならし鋼材を扱う場合や、材質の衝撃靱性要求が明確な場合には、この点はさらに重要となります。
3. 主要文書: PQR、WPS、pWPS
4. 予防措置: 一般的なリスクを回避する
プロセス資格と溶接士試験は明確に区別する必要があります。前者はいわゆる「工程」が実現可能かどうかを検証するために使用され、後者は「溶接工」の個人のスキルレベルを評価するために使用されます。ただし、忘れてはならないことが 1 つあります。それは、テストピースを作成する溶接工は有効な証明書を保持している必要があるということです。さらに、パラメータを誤って記録すると、全体的な評価結果が無効になる可能性があるため、詳細の記録にも細心の注意を払う必要があります。したがって、記録されたデータが真実で、信頼性があり、完全であることを保証する必要があります。同時に、テストピースが十分に代表的であることを確認する必要があります。つまり、一般化による誤差を避けるために、接合形状や溶接位置は実際の製品の製造と一致している必要があります。
特別な要件に注意する必要があります。新しい鋼種を使用した高温高圧パイプラインの場合、継手の長期信頼性を確保するために、一連の高温耐久試験とクリープ試験を追加する必要があります。
Conclusion
溶接施工資格は理論的な知識と実際の製造条件をつなぐ架け橋です。これは実験データによって裏付けられており、溶接の品質を科学的に保証します。
プロセス全体を厳格に遵守し、中核となる変数を管理し、文書管理を改善することで、企業は評価作業を体系的に進めることができます。これにより、溶接欠陥に起因する様々な安全事故を回避することができると同時に、生産効率の向上や製品の競争力の向上を図ることができる。
 Chinese
 Japanese
 English
 German
 Finnish
Leave a Reply
You must be logged in to post a comment.