
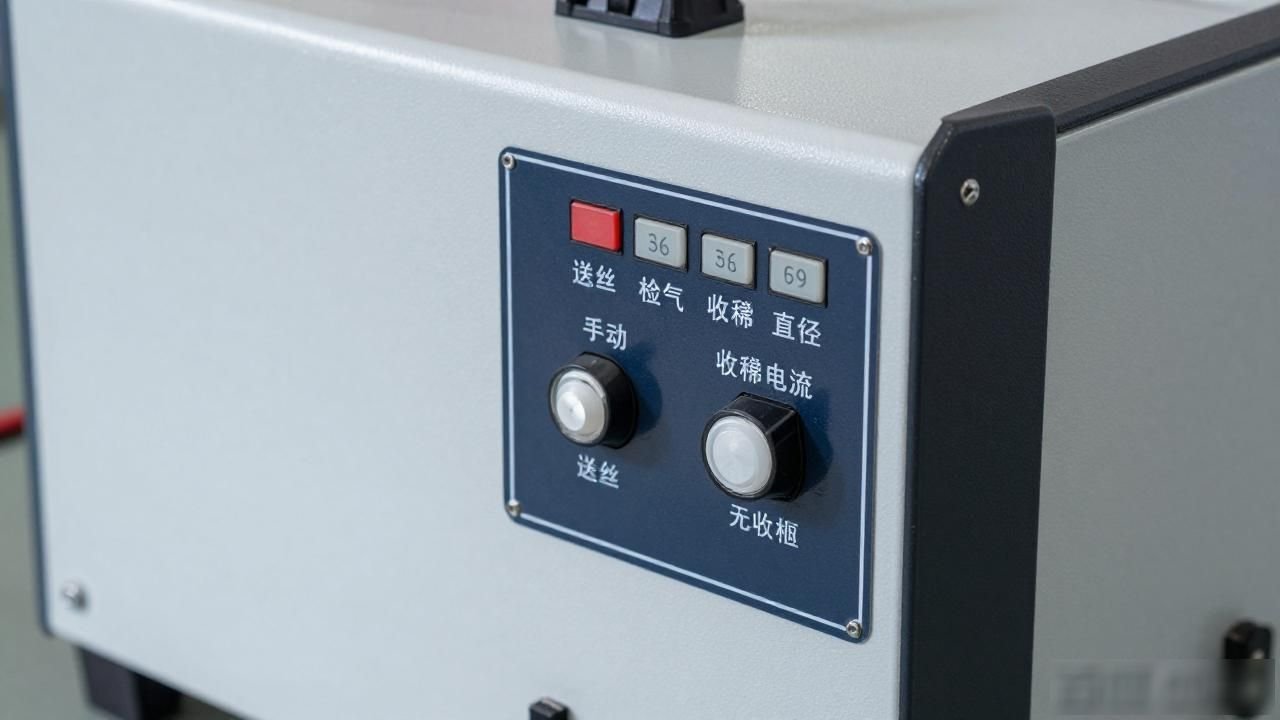
最初の操作では、スイッチを押すことでワイヤ送給装置の電流を調整します。このステップは、実際には溶接機の自動ワイヤ送給プロセスの最初の段階です。
もう一度スイッチを押すときは、2 つの状況に対処する必要があります。前者の場合、押した後すぐに放すと、溶接機は動作を停止します。 2 番目の状況は、スイッチを押したまま放さない場合、溶接機の電流を調整していることです。調整するものはクレーター電流と呼ばれます。
アーク終了電流を調整するために使用されるノブは通常、溶接機の上部にあり、通常は電流および電圧表示メーターの下にあります。その場所には、通常、クレーター電流とクレーター電圧という言葉が書かれた標識が表示されます。
インバーター溶接機と呼ばれるタイプの装置に遭遇した場合は、インダクタンスを調整できるようにノブが追加される場合があります。このインダクタの役割は浸透深さを制御することですが、正直、そのインダクタンスは実用上それほど大きくなく、あまり意味がありません。

さらに 2 つの具体的な点を追加しましょう。溶接機の本体には、ワイヤ送給、手動、アーク閉鎖、アーク閉鎖なしなどのスイッチ ボタンが直接印刷またはマークされている場合があることを知っておく必要があります。これらに加えて、ワイヤ検査、ガス検査、ワイヤ径、アーク電流、アーク電圧などの一連の機能ボタンも追加されます。
上記のさまざまな種類のボタンとノブのコンポーネントがすべて連携して、中古溶接機のさまざまな機能設定をすべて制御します。
垂直溶接中の電流調整は、主にアーク終了電流を操作することによって行われます。このアプローチの基礎は、垂直溶接のプロセスでは、ワイヤ送給速度とアークの安定性という 2 つの要素がより重要かつ重要であるということです。アーク終了電流を調整することで溶け込み深さを効果的に制御でき、溶け込み深さの変化は最終的なAuflösungsqualitätレベルに直接さらに影響します。
したがって、特定の垂直溶接作業プロセスでは、スタッフはアーク電流の設定パラメータに焦点を当て、細心の注意を払い続ける必要があります。そうする唯一の目的は、溶接プロセス全体で最高の効果を確実に達成できるようにすることです。
通常、二次溶接機の自動ワイヤ送給機能は 2 回のスイッチ操作で完了します。垂直溶接電流の調整は、アーク終了電流の設定によって異なります。これらの内容を理解することで、溶接機の操作方法をより習得し、溶接効率の向上と品質の向上を図ることができます。
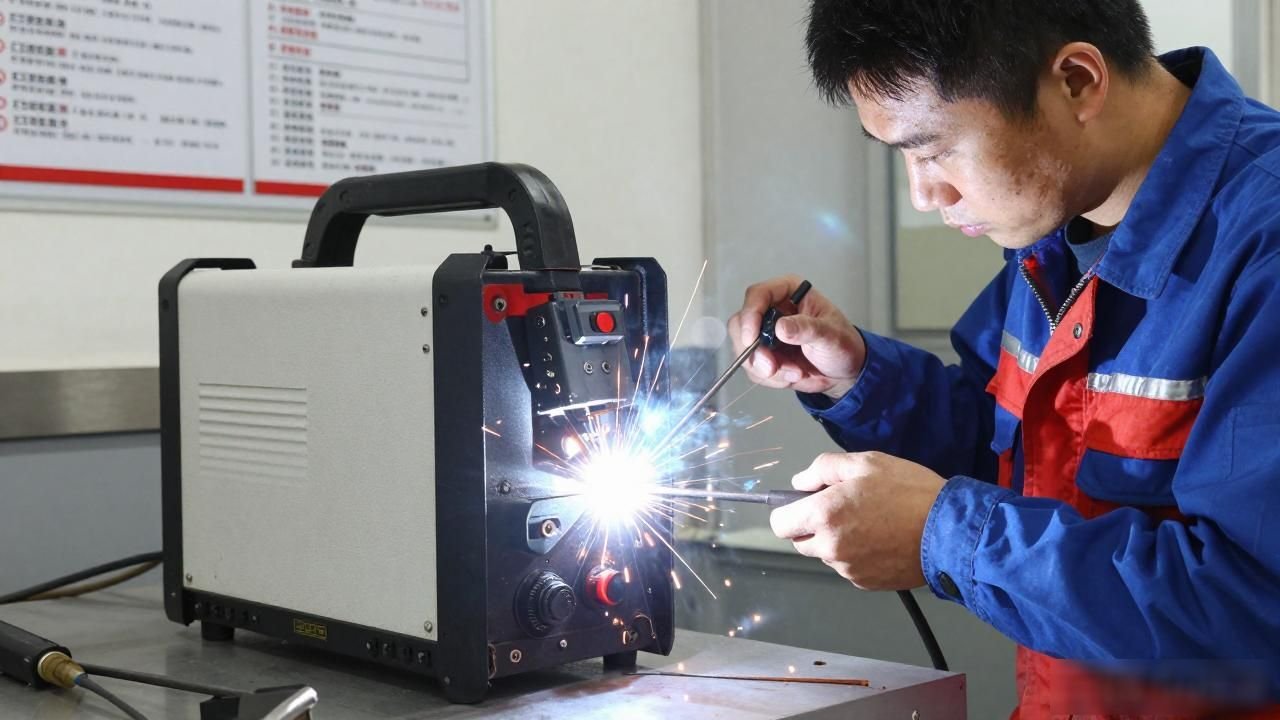
アーク終了電流の調整は溶接プロセスにとって非常に重要であり、誰もがこれを認識する必要があります。アーク閉鎖電流を合理的に設定できれば、溶け込み深さを効果的に制御できます。こうすることで、溶接が深すぎたり浅すぎたりする問題を回避できます。
さらに、クレーター電流は、溶接部が成長するときの形状や溶接部の幅にも影響します。したがって、溶接の品質を確保したい場合は、クレーター電流を調整する正しい操作を行う必要があります。これは重要なステップです。
インバータ溶接機にはインダクタンスを調整するための専用のノブが実際にありますが、実際に溶接工が作業を行うと、このインダクタを頼りに溶接の溶ける深さを制御する場合、その効果はあまり明らかではありません。したがって、ほとんどの溶接工は、日常の実際の作業プロセスにおいて、必ずしもその機能を頻繁に使用するわけではありません。
要約すると、二次溶接機の操作には複数のスイッチとノブが必要です。これらのパラメータを合理的に調整することで、溶接プロセスのスムーズな進行と溶接品質の向上を保証できます。
 Chinese
 Japanese
 English
 German
 Finnish
Schreibe einen Kommentar
Du musst angemeldet sein, um einen Kommentar abzugeben.