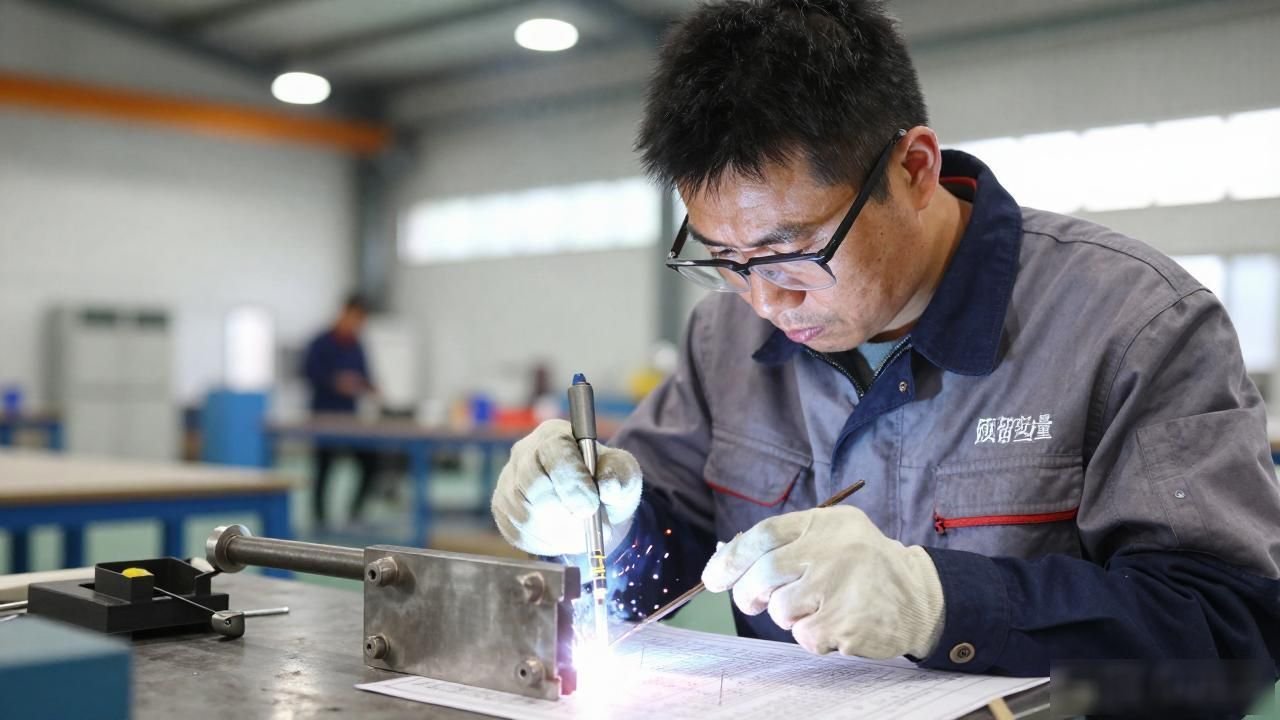

ステンレス鋼は、耐食性、耐高温性、外観の良さから、金属加工業界において様々な場面で広く使用されています。ただし、ステンレスを溶接すると変形が生じます。この問題は常に多くの技術者や溶接工に特に苦痛を感じさせてきました。
溶接による変形は、製品の外観や寸法精度に影響を与えるだけでなく、機械的特性や寿命を低下させる可能性があります。ステンレス鋼の溶接変形の問題をより良く解決するために、特に実践的な 3 つのテクニックを 1 つずつ詳細に紹介します。これにより、ステンレス鋼の溶接変形の問題を簡単に解決できます。
1.分散溶接ビード方式:熱を均一に分散させ、局所的な高温を低減します。
溶接部品の変形の主な原因は、溶接作業中にその部品の局所的な温度が高すぎることです。この状況により、材料の加熱が非常に不均一になり、熱応力と呼ばれる力が発生します。
材料が冷えると熱応力が解放され、最終的には溶接された材料がねじれて変形します。このような状況に対して、溶接ビードを分散させて溶接することで、変形の抑制に効果を発揮します。
分散溶接法の最も重要なアイデアは、もともと一緒に接続されていた大きな溶接部をいくつかの小さな溶接部に分割することです。この目的は、単一の溶接によって発生する熱と応力を抑制することです。実際の操作では、溶接全体を多くのセクションに切断できます。
次に、これらのセクションを 1 つずつ溶接する必要があります。たとえば、特に長い溶接が発生した場合は、セグメント溶接を使用できます。具体的な方法は、まず長い溶接をいくつかの短いセクションに分割することです。その後、あらかじめ決められた順序に従って溶接作業を行っていきます。
ここには特別なポイントがあります。特定のセクションの溶接が終了したときは、次のセクションの溶接を開始する前に、休憩を取って溶接線が完全に冷めるまで待つ必要があります。この方法により、溶接中の局所的な温度を下げることができ、溶接部全体に均一に熱を分散させることができ、溶接変形を軽減することができます。
さらに、分散溶接ビード法と対称溶接法を組み合わせたり、左右交互溶接法と組み合わせたりすることもできます。いわゆる対称溶接法とは、溶接を開始するときに、溶接部のこちら側とあちら側の熱分布が同じになるようにすることを意味します。全員が均一に加熱されるため、加熱ムラによる変形が軽減されます。
いわゆる左右交互溶接法とは、溶接中にしばらく左に溶接し、しばらく右に溶接することを意味し、溶接動作の方向を常に交互に行います。これにより、溶接部の両側が交互に熱を受けることになり、全体の変形がさらに軽減されます。
2. 予約された変形量: 科学的予測、正確な調整
溶接ビード分散法による溶接変形の制御に加えて、変形量の保持も非常に有効な対処法です。変形量を保存する具体的な方法は何ですか?
これは、溶接操作を実行する前に、まず材料の物理的特性と溶接プロセスのパラメータに基づいて、後続の溶接プロセス中に発生する可能性のある変形の具体的な値を推定し、その後の処理プロセスでこの問題に対応する調整を行う必要があることを意味します。
変形を保存する方法には、通常、いくつかの手順が含まれます。最初のステップでは、熱膨張係数、弾性率、降伏限界などのステンレス鋼材料の物性と、溶接電流、アーク電圧、溶接速度などのプロセスパラメータを使用して、溶接プロセス中に発生する可能性のある変形量を計算します。そして、実際の処理では、予め確保しておきたい変形量が考慮される。次に、加工対象のワークピースに対して、事前変形と呼ばれる対応する加工作業を実行します。
たとえば、曲げる必要があるステンレス鋼板の場合、ステンレス鋼板を溶接する前に、特定の角度で反対方向に事前に曲げることができます。この目的は、後続の溶接プロセス中に発生する変形を相殺することです。

誰もが 1 つのことに注意しなければなりません。変形を保存するこの方法では、オペレーターに非常に豊富な経験が必要であると同時に、非常に正確な計算を実行する必要があります。したがって、具体的な実際の作業工程では、経験豊富な技術者や技術者が立たなければなりません。現時点で発生している特定の状況に基づいて、対応する判断と調整を行う必要があります。
一方、予約された変形を十分に正確かつ信頼できるものにするためには、溶接作業の全プロセス中にリアルタイムの監視を実行し、タイムリーなフィードバック情報を提供する必要があります。この目的は、状況の変化に応じていつでも、関連する溶接パラメータや特定のプロセス方法を適切に修正および変更できるようにすることです。
3. 事後補正方法:火炎補正と冷間曲げ補正の組み合わせ
溶接ビードを分散させて変形量を確保する方法を採用することで、溶接中に発生する変形を効果的に制御することができますが、状況によっては上記の対策を講じたとしても、溶接終了後にある程度の変形が残る場合があります。この客観的に存在する特殊な状況に対しては、対応する解決策、つまり調整の目的を達成するために後続の修正プロセスを実行します。実際にその後の修正作業を行う場合、主に火炎修正と冷間曲げ修正の 2 つの具体的な方法について説明します。
火炎修正法とは、火炎を用いて溶接部を局所的に加熱し、ワーク内部に熱応力を生じさせて塑性変形を生じさせ、最終的に溶接部の形状や寸法を調整する目的を達成する方法です。この補正方法の適用範囲は比較的狭いです。主に比較的変形の少ない溶接部品の加工に適しており、比較的調整が容易な溶接部品である必要があります。
特定の操作時に、関係者は溶接自体の材料特性と特定の変形条件に基づいて、一致する加熱温度値と加熱範囲を選択する必要があります。過度の熱応力を防ぎ、同時に新たな変形の問題が発生するのを避けるために、加熱プロセス全体を通じて炎のサイズと位置を非常に厳密に制御する必要があります。
冷間曲げ修正法とは、溶接部を機械的な力で曲げ伸ばしすることで塑性変形を起こし、形状や大きさを調整する方法です。この方法は、火炎修正では解決できない比較的大きな変形を伴う溶接部品に適しています。
特定の操作では、溶接部品の材質と変形状態を確認し、適切な曲げおよび伸ばしのプロセス パラメータを選択する必要があります。さらに、校正効果が基準に達していることを確認するために、校正された溶接部品に対して必要な検査と評価を行う必要があります。
実際の操業では火炎補正法と冷間曲げ補正法があります。多くの場合、これら 2 つは組み合わせて使用する必要があります。たとえば、構造的に複雑な溶接製品の場合、最初に火炎補正を使用して変形位置を調整し、次に冷間曲げ補正を使用して全体の外観を微妙に調整できます。
この操作方法により、修正作業の効率が向上するだけでなく、修正された溶接製品の形状や寸法精度も向上します。
溶接パラメータとプロセスの最適化: 詳細が成功か失敗かを決定します
上記の 3 つの実践的なヒントに加えて、ステンレス鋼の溶接変形の制御に影響を与える要因は他にもあります。その中でも、溶接パラメータと加工方法の最適化は非常に重要です。
1点目は、溶接のパラメータをどう選ぶか、溶接後にどのくらい変形するか、衝撃が非常に重要です。たとえば、使用される溶接電流はいくらか、アーク電圧はどれくらい高いか、溶接速度はどれくらいかなどです。これらのパラメータが変化すると、溶接プロセスにおける入熱と熱の分布が影響を受けます。したがって、誰もが溶接を始めるときは、手元にあるステンレス鋼材料の特性と溶接の品質要件に基づいて、適切な溶接関連パラメータをゆっくりと選択する必要があります。もう 1 つの注意点は、設定した溶接パラメータの精度とその安定性を確保するために、溶接装置を時々手入れし、必要な修理やメンテナンス、校正作業を行う必要があることです。このようにするのが適切であるだけです。
次に、この溶接プロセスの方法を最適化する必要があります。これは溶接変形を制御するための非常に重要な手段でもあるためです。例えば、多層溶接や多パス溶接などの手法を用いて溶接変形を低減することができます。
いわゆる多層多パス溶接法とは、端的に言えば、溶接全体をいくつかの層といくつかの溶接パスに分割して溶接することです。このようにして、一方では、溶接プロセス中の過剰な入熱の問題を軽減し、不均一な熱分布を改善することができます。一方で、溶接自体の品質と強度も向上させることができます。
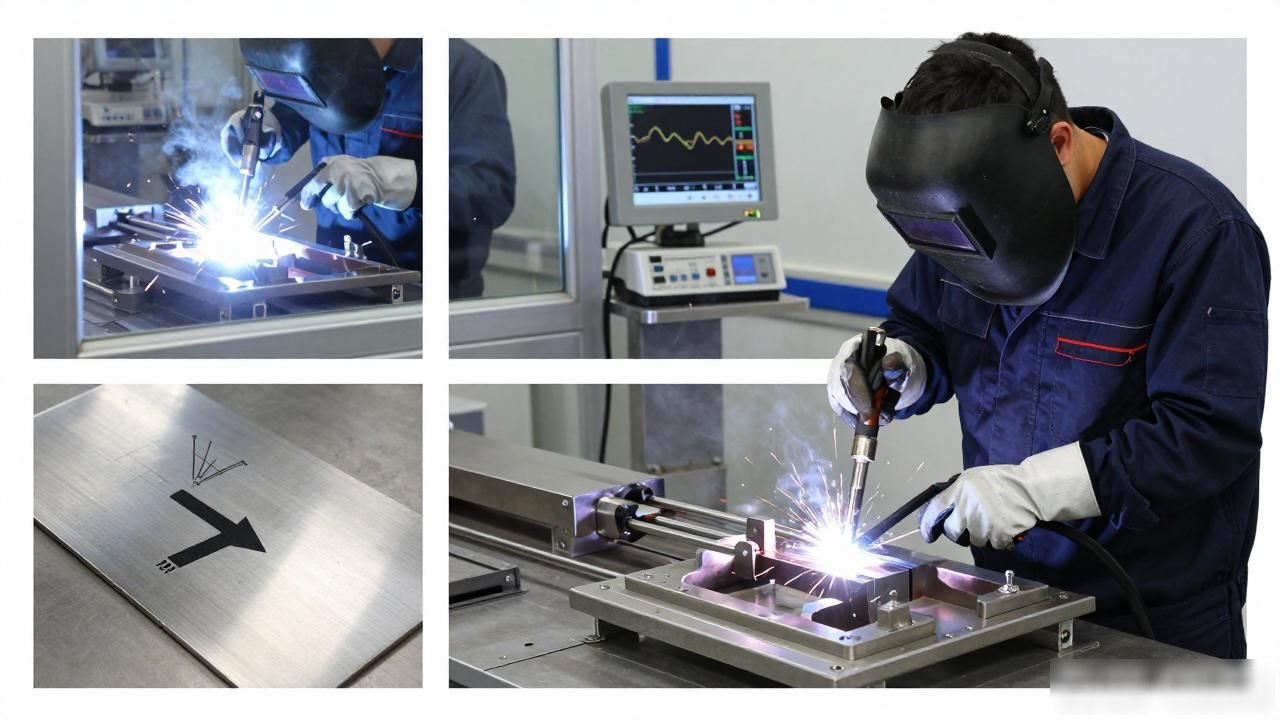
また、溶接時には以下の点に注意してください。 1つ目のポイントは、溶接による過度の応力や変形を避けるために、溶接順序と溶接方向を厳密に管理することです。 2 番目のポイントは、溶接する部品を固定およびサポートするための適切な溶接治具と工具を選択することです。溶接作業の安定性と精度を向上させることができます。最後に、3 番目のポイントは、溶接プロセスのリアルタイム監視を実装し、フィードバック情報を提供することです。この方法によってのみ、溶接中に使用されるパラメータと方法をタイムリーに調整できます。
事例紹介:ステンレス板の溶接変形の制御・調整
上記のテクニックが実際にどのように使用され、これが効果をもたらすのかをより明確に説明するために、実際の例を使って詳しく見てみましょう。
ある工場ではステンレス板を完成品にする過程で、溶接による変形などのトラブルが発生しました。彼らは、鋼板を操作するために溶接棒を使用したアーク溶接という伝統的な方法を使用することを選択しました。その結果、溶接が完全に完了した後のプレートには、一目でわかるほど顕著な変形が生じていました。この問題を解決するために、工場の技術を知っている人は2つの方法を使って調整しました。この 2 つの方法のうち、1 つは溶接ビード分散法と呼ばれ、もう 1 つは変形量を保持する方法です。
まず、技術者は集中した溶接シームをいくつかの小さな溶接シームに切断します。次に、分割溶接法を使用して溶接し、また対称溶接法を使用して溶接しました。これにより、溶接中の入熱と不均一な熱分布が軽減され、溶接シームの品質と強度も向上します。過剰な溶接応力や変形を防ぐため、技術者は溶接順序や溶接方向を厳密に管理しています。
第二に、技術者は、ステンレス鋼材料の特性と溶接の要件に基づいて、変形に対処するための適切なスペースを確保します。溶接作業の前に、蓄積された経験と計算結果を組み合わせて、ステンレス鋼板に事前変形処理方法を実装しました。
このアプローチの役割は、溶接プロセス中に発生する変形を相殺するだけでなく、溶接作業が完了した後のステンレス鋼板の形状性能と寸法精度を確実に向上させることです。
工場内でステンレス鋼板を製造する際、関連する部分の調整を行った結果、溶接工程が完了した後、板に特に目立った変形は見られませんでした。
また、製造工程において溶接ビードを分散配置し、変形の可能性を考慮した調整作業を行うためのスペースをあらかじめ確保しておくことにより、工場の生産効率がある程度向上し、製品全体の品質も向上しました。
この具体的なケースは、この問題を完全に説明しています。溶接ビードを分散配置する方法や変形を事前に保存する方法、後から修正するためのさまざまな技術的手段を示します。これらの方法は、溶接中のステンレス鋼の変形を制御する上で非常に重要かつ重要な役割を果たします。
結論
ステンレス鋼の溶接変形は非常に複雑な問題であり、非常に難しい問題でもあります。ただし、溶接ビードを分散させる方法、変形を保留し、その後の修正方法を使用すると、この状況を非常に効果的に制御できます。
同時に、溶接パラメータを最適化し、加工方法を修正することも非常に重要です。これにより、溶接品質が向上し、変形が軽減されます。実際の運用においては、状況に応じて適切な手法や手法を選択し、調整・最適化する必要があります。
この方法によってのみ、ステンレス鋼の溶接部品の形状精度と寸法精度が良好であることを保証でき、また、良好な機械的特性を確保して耐用年数を延ばすことができます。

暂无评论内容