
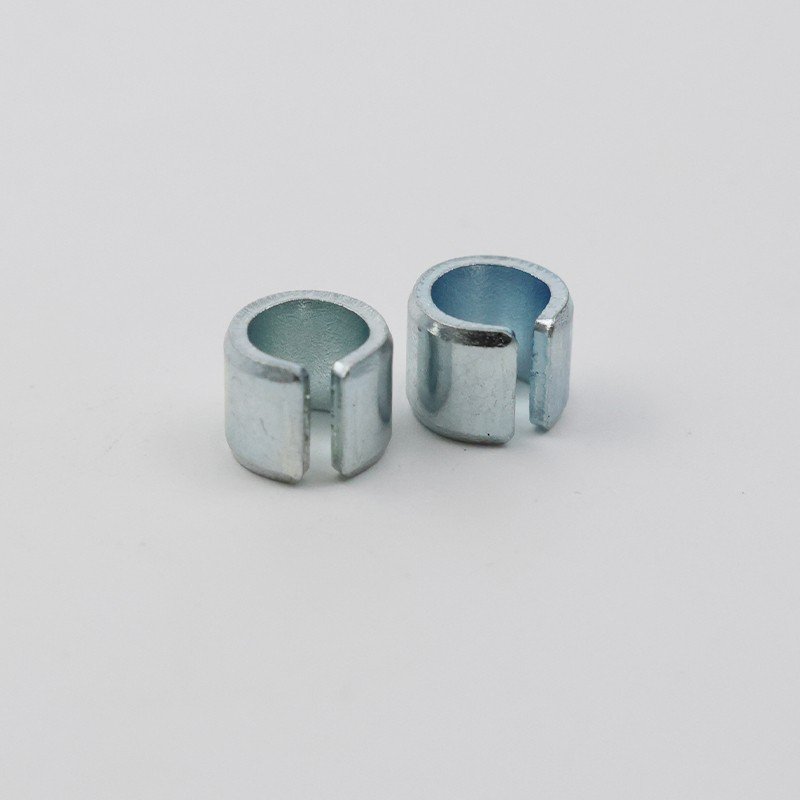
金属ブッシュは特定の用途に応じて選択でき、一般的なオプションとしては、冷間圧延鋼、炭素鋼、亜鉛メッキ板、ステンレス鋼、真鍮、銅などが挙げられます。特定の材料を決定する際には、主にブッシュが耐荷重要件に耐えられるかどうか、組み立て方法、耐摩耗性が良好であるかどうか、耐食性が十分に強いかどうか、製造プロセスの特定の条件、および最終的な目標コストがいくらであるかを考慮する必要があります。
標準品以外のブッシュの場合は、材質のグレードを確認する必要があるため、内径、外径、高さからお見積りとさせていただきます。同時に、肉厚、継ぎ目の状態、全体の真円度、端面の平面度、表面処理方法、プレス後の実寸なども確認する必要があります。

1. 冷間圧延鋼ブッシュ
SPCC、DC01、DC03などの冷間圧延板は表面が比較的平坦なため、圧延ブッシュ、オープンブッシュ、通常の金属スリーブの製造に適しています。 DC01は一般的な転造加工に適しており、成形加工にも適した材質です。
ただし、ブッシュが比較的大きなフランジ構造やフレア構造、引張構造の場合は、変形の度合いによりDC03とDC04のどちらを使用するかを検討する必要があります。
冷間圧延鋼材のコストは比較的コントロール可能ですが、素材自体が酸化しやすいため、最終製品には通常、亜鉛メッキ、ニッケルメッキ、黒染め、リン酸塩処理、電気泳動などの防錆処理が必要となります。これらの表面処理の前後では、コーティングがその後の組み立て作業に影響を与えるのを避けるために、内径、外径、および接合部をチェックする必要があります。
2. Q235、No.20鋼およびNo.45鋼ブッシュ
Q235 材料は、サポート、位置決め、接続に使用されるスリーブに使用できます。一方、No.20 鋼は炭素含有量が比較的低く、可塑性、溶接、加工特性に優れているため、一部の一体型ブッシュや、後で加工する必要がある製品に使用できます。
確かに No.45 鋼の強度と硬度は比較的高いため、耐荷重能力、耐摩耗性、または熱処理プロセスに特別な要件があるブッシュに適しています。しかし、45 番鋼の成形性は低炭素冷延板の特性とは全く異なります。プレス加工や転造加工、絞り加工などで製造・加工を行う場合には、クラックリスクとスプリングバックリスクの2つの問題を事前に評価する必要があります。強度が高いほど、必ずしもそれがより適切な選択であることを意味するわけではないことを知っておく必要があります。通常の絶縁ブッシュや位置決めブッシュの場合、やみくもに45番鋼を使用すると加工費が高くなる可能性があるので避けてください。
3. 亜鉛メッキシートブッシュ
SGCC、DX51D+Z、DC51D+Zなどの材質に代表される亜鉛メッキ板を使用して、部分巻きブッシュや保護スリーブを製作することができます。このタイプの材料の表面はすでに亜鉛層で覆われているため、圧延操作後に打ち抜き成形されるため、切り込みの位置で下の基材が露出するという問題が発生します。
この種の製品を湿気の多い環境や塩水噴霧環境で使用する場合は、評価作業が必要です。この評価には、トリミングされたエッジの防食処理と、表面をシールする計画が含まれます。
まず、亜鉛メッキ板ブッシュと冷間圧延板ブッシュを成形し、全体として亜鉛メッキ処理を施す。このような処理の後、耐食性を担う被覆領域の性能、表面の外観、およびサイズ変化の程度の点で、両者は完全に一致するわけではありません。したがって、どのモデルを選択するかについては、組み立て要件や使用環境の特定の条件を考慮して決定する必要があります。
4. ステンレス鋼ブッシュ
201、304、304L、316、316L、430 などの一般的に使用されるステンレス鋼グレードは比較的一般的です。 201は比較的コストが安いため、一般的な環境でも使用可能です。 304は総合的な耐食性と成形性が優れているため、広く使用されています。
また、304L はその後の溶接要件がより高い製品に適しているため、特定のシナリオで選択されます。同時に、316 および 316L は、より高い腐食要件が要求される環境にも適しています。さらに、430 は磁気を帯びており、一部の家電製品やハードウェアの構造部品に使用できます。
ステンレスブッシュは転造・成型時に反発するため、素材の硬さと金型の大きさを同時に管理し、成型工程や接合位置を管理する必要があります。このアプローチは必要です。また、フリー状態でのサイズだけで適格かどうかを判断することはできません。また、実際の圧入後に生じる寸法変化も合わせて考慮する必要があります。
5.真鍮と銅のブッシュ
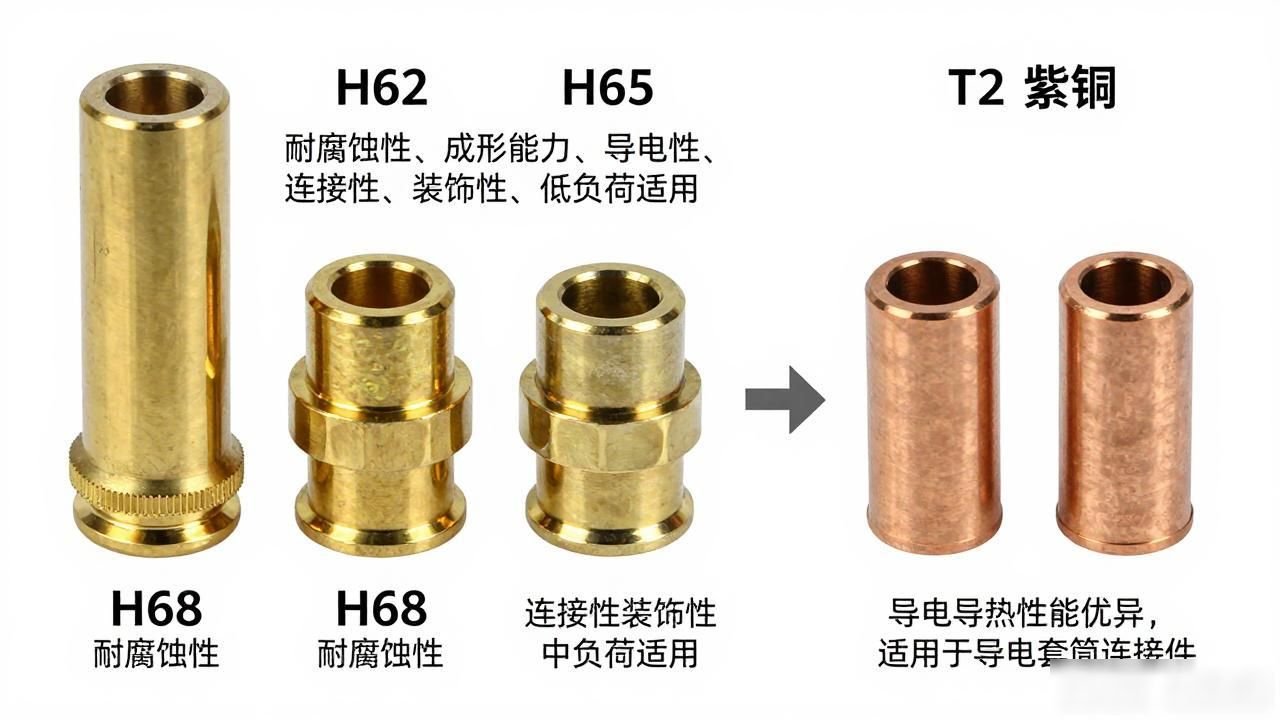
H62、H65、H68真鍮、一定の耐食性があり、一定の成形能力もあり、導電性の場所で使用でき、接続場所でも使用でき、装飾的な場所でも使用でき、一部の低負荷場所でも使用できます。 T2 銅の電気伝導性はより優れており、T2 銅の熱伝導性も優れています。導電性の要件があるスリーブやコネクタに適しています。
ブッシュに長時間の摩擦や荷重に耐える必要がある場合、「銅材質が耐摩耗性がある」という理由だけで材質を選択することはできません。同時に、潤滑方法の考慮、使用温度の考慮、はめあいの大きさの考慮、材料の硬さ特性の分析など、実際の使用条件も総合的に判断する必要があります。
6. 非標準ブッシングではどのようなパラメータを制御する必要がありますか?
特注品の場合は、内径、外径、肉厚、高さ、真円度、同軸度、端面平面度、継ぎ目幅、芯ずれ、バリの方向、はめ方、表面処理後の仕上がり寸法などを明確にしていただく必要があります。ブッシュをハウジングに圧入する必要がある場合や、内部にシャフトを通す必要がある場合は、適合部品の図面も併せてご用意いただくことをお勧めします。
について
会社は浙江省温州市楽清市にあります。主に金属ブッシュ、自動車用ブッシュ、ロールブッシュ、分割ブッシュの製造サービスを顧客に提供することです。同時に、非標準のスリーブのカスタマイズも提供します。お客様が2次元図面や3次元データをお持ちの場合、または現物サンプルや補助部品を直接ご持参いただいた場合、それらを基に具体的な加工計画を立てます。
ブッシュ、カバー、冷間圧延鋼板、炭素鋼、亜鉛メッキ板、ステンレス鋼、真鍮、銅などの製品を総合的に評価できます。次に、特定の構造要件に従って、スタンピング、圧延、成形、延伸、溶接、表面処理などの対応するプロセス手段が選択されます。
工程検討工程では、内径の検討、外径の検討、肉厚の検討、真円度の検討、同軸度の検討、継ぎ目の検討、両端部の検討、圧入後の寸法変化の解析などが主な作業内容となります。
当社は品質マネジメントシステムISO9001の認証を取得しています。同社は、原材料の検査、最初の製品の検査、生産プロセスの監視、最終完成品の検査を行うことができます。
さらに同社は、バリの方向を制御し、表面コーティングの厚さや品質を制御し、塩水噴霧の性能をテストし、顧客から提示された特定の要件に基づいて実際の組み立て効果を確認します。これらにより、圧入時のブッシュの押し付けすぎリスクの低減、緩みリスクの低減、変形リスクの低減、嵌合不安定のリスクを低減することができます。
 Chinese
 Japanese
 English
 German
 Finnish
发表回复
要发表评论,您必须先登录。