
事前調整により、最初に試験片が溶接され、次に評価レポートが作成され、最後にプロセス仕様が出力されます。これにより、事前規制から評価レポート、プロセス仕様に至る溶接プロセス評価プロセス全体の完全な閉ループが実現され、溶接パラメータの適用が実際に実行可能であるかどうかを検証し、溶接後の製品の品質が安定して制御可能な状態にあることを保証します。このプロセスの中心的な焦点は、実際には、次の主要なリンクを厳密に評価およびレビューすることです。
1. pWPS(溶接前工程仕様):パラメータの合理性を評価
溶接プロセスの認定のために作成された予備プロセス文書です。この文書には、溶接方法、材料、装置、パラメータが含まれます。そのパラメータには、電流、電圧、速度などが含まれます。これらはすべて重要な変数であり、その主なコア機能は次のとおりです。
試験片の溶接作業をガイドするために、溶接工は pWPS に従って試験片を溶接し、層間温度や溶接シーケンスなど、プロセス中に使用される実際のパラメータを正確に記録する必要があります。パラメータ調整の基礎は、電流変動がプラスまたはマイナス 5% を超えるなど、試験片の溶接プロセス中にパラメータの偏差が見つかった場合、修正が必要な場所を pWPS にマークする必要があることです。この目的は、その後の PQR に実際の有効なデータを提供することです。
pWPSでは予熱温度は120℃ですが、実際の溶接では周囲温度が下がったため150℃に温度調整しました。この変更は pWPS に同時に記録する必要があります。
2. テストピースの溶接と検査:プロセスの信頼性を評価します
主な手順:
試験片の作製に関しては、突合せ溶接やすみ肉溶接などのpWPSの要件に従って試験片を作成する必要があり、そのサイズは試験の要件を満たす必要があります。たとえば、引張試験片の場合、加工代を確保しておく必要があります。次に、溶接プロセス制御リンクに進み、続いて検査およびテスト リンクに進みます。

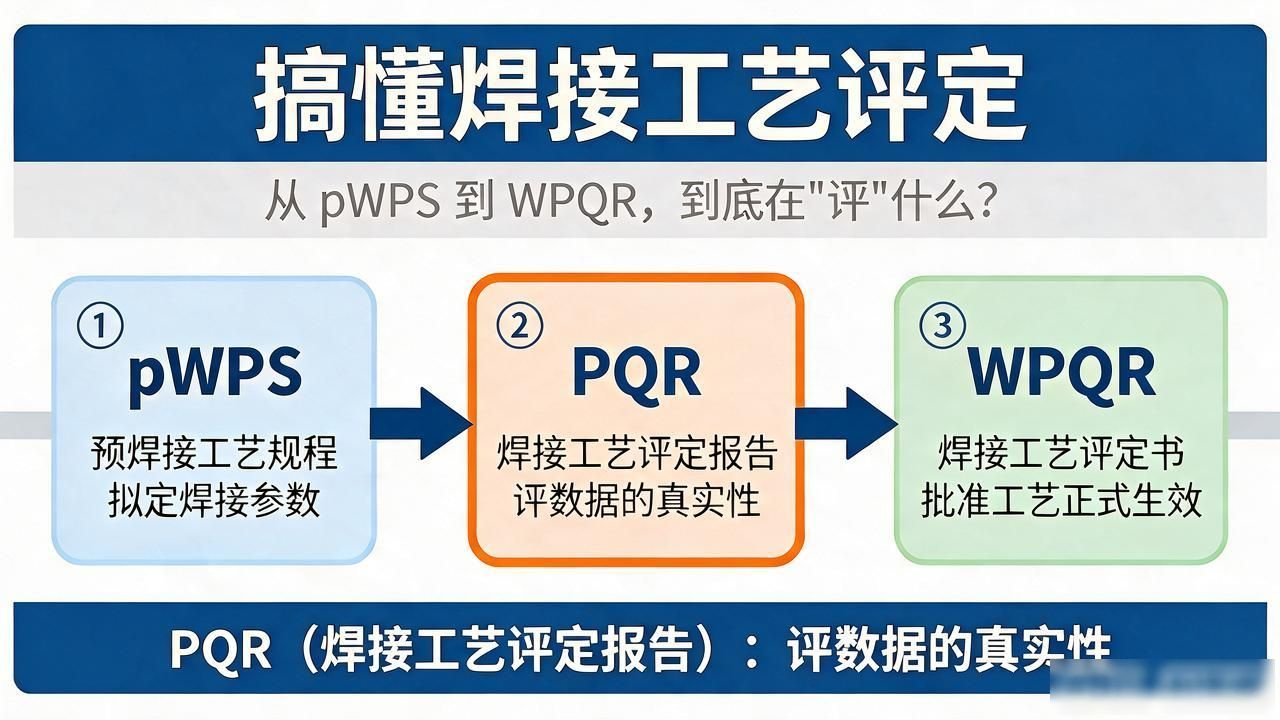
3. PQR (溶接手順適格性評価レポート): データの信頼性を評価します。
この文書の定義は、確認試験とその検査結果を記録するものであり、その中核的内容である溶接施工仕様書を評価する際の中核となる文書である。
実際のパラメータの記録には、溶接方法、使用される材料、設備、および特定のパラメータ データが含まれます。たとえば、電流は 185A、電圧は 22V、予熱温度は 150°C にすることができます。
検査結果の概要部分には、サンプルの引張状態や曲げの適否などの試験結果を添付する必要があります。同時に、GB/T 228.1 などのテスト規格をマークする必要があります。
最後のステップはレビューと承認のプロセスです。これは担当溶接技術者によって検討され、技術担当者が最終承認を行うことができます。文書をファイルに保存するには、その前に監督検査官による署名と確認が必要です。
原子力発電プロジェクトのPQRに溶接金属のNi含有量が記載された事例がある。含有率は8.2%であった。母材との比較では、偏差値は0.1%でした。規格の要件によれば、0.5% 以下でなければなりません。最終的な評価の結論は、適格であるというものでした。
4. WPS (溶接手順仕様): プロセスの適用性を評価します。
この定義は、認定された PQR に基づいて作成され、製品の溶接プロセスをガイドするために使用されるプロセス文書を指します。その中心的な機能は次のとおりです。
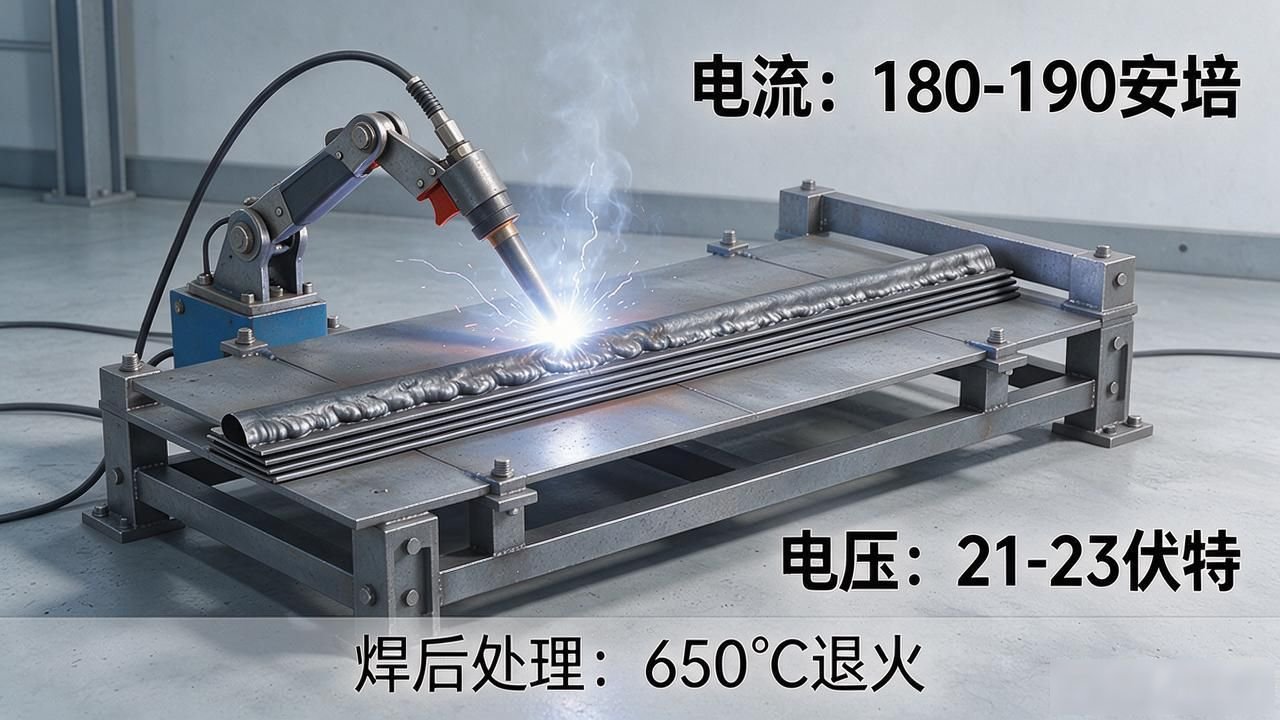
実際の生産をガイドするには、180 ~ 190 アンペアの電流値と 21 ~ 23 ボルトの電圧値を含む特定のパラメータ範囲を明確にする必要があります。多層多パス溶接の順番をどうするかなど、層の配置についても説明する必要があります。また、その一つである溶接後に650℃での焼鈍が必要であるなど、熱処理に関する具体的な要件も明確にする必要があります。
適用範囲の定義については、溶接手順仕様は複数の溶接手順認定レコードでサポートされますが、材料の厚さが 5 ~ 20 mm の範囲内である、または使用される溶接方法が GTAW と SMAW の組み合わせであるなど、使用されるすべてのパラメータがこれらの認定レコードでカバーされる範囲内にあることが前提となります。
承認と実行のプロセスでは、責任のある溶接技術者が承認を行い、溶接工は製品の品質の一貫性を確保するためにWPSの要件を厳格に遵守する必要があります。この事例は、ある自動車生産ラインに関するもので、WPS では溶接補強は 1.5 mm 以下でなければならないと規定されています。実際の生産では、自動溶接装置を使用してパラメータを制御し、製品の合格率を 99.8% に高めます。
5. 評価ロジック: 「テスト」から「本番」までのクローズドループ
まず、pWPSを用いて試験片を溶接します。これは主に、パラメータが妥当であるかどうかをテストによって検証するためです。次に、テストピースを溶接するステップは、PQR 段階に移行します。この段階では、プロセスの信頼性を評価するために実際のデータを記録する必要があります。次に、PQR から WPS 段階に入ります。この段階では、認定されたプロセスを生産をガイドするための文書に変換する必要があります。最後に、WPS は実際の生産活動をガイドするために使用されます。この方法によってのみ、製品の溶接品質を安定して管理することができます。
その意義は、標準化されたプロセスにより、溶接プロセスの評価により、建設現場での亀裂や溶融不足などの溶接欠陥を回避できることです。 ASME、GBなどの規格の要件も満たしています。また、圧力容器、橋梁、船舶など、作業品質に対する特に高い要求が求められる分野における品質管理の非常に重要な基盤でもあります。
 Chinese
 Japanese
 English
 German
 Finnish
发表回复
要发表评论,您必须先登录。