
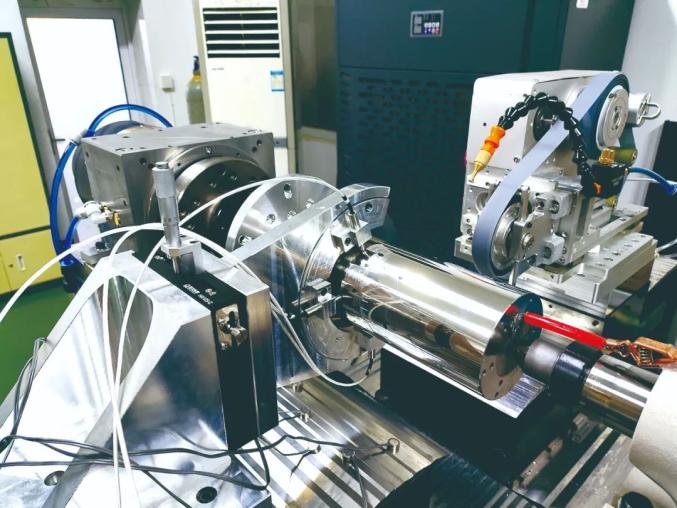

マンドレルマルチセンサーその場測定。写真提供:国立防衛工科大学
超精密工作機械の基本コンポーネントの加工技術とその応用レベルで重要なブレークスルーが達成されると、製造業全体の存続と長期的な発展プロセスに非常に強力で実質的な技術サポートシステムを提供できます。
しかし、この事態が起こる前、我が国は、超精密工作機械装置そのものや、その重要な役割を担う基礎コンポーネントに関して、一般に比較的消極的な立場にありました。主要な調達ルートは基本的に海外に焦点を当てており、供給問題を解決するために主に海外からの輸入という単一モデルに依存しています。
国内外のシャフト部品の円筒真円度加工は、基本的に超精密円筒研削盤で対応可能です。直径100ミリメートル、長さ300ミリメートルのシャフトコアを研削する例を考えてみましょう。私の国の円筒研削盤は1~2ミクロンのレベルまでしか到達できませんが、外国の円筒研削盤は0.3~0.5ミクロンのレベルに達します。
工作機械や技術者にとって頭の痛い主要部品に存在する技術的問題を解決するため、国立国防技術大学のダイ・イーファン教授らは5年の歳月をかけて、加工技術と軸部品の外周形状を決定的に修正する技術を提案した。この方法により、加工後の軸芯の真円度精度は最終的に0.1ミクロンまで向上しました。また、超精密空気静圧スピンドルの開発にも成功しました。最近、中国の中国計量研究所による関連試験を受けた結果、この静水圧スピンドルとそれに関連するパラメータが国際的に先進的なレベルに達していることが判明しました。
これらの研究の結果は、最初は Materials に掲載され、その後 Micro Machinery の関連記事に掲載されました。
超精密部品をシャベルのように研削します
我が国はこれまで、超精密工作機械や関連基礎部品は主に輸入に頼っていました。ここでの最大の技術的問題は、コア部品を加工できる設備の不足でした。この装置は機械や機械を製造する機械のことを指し「作業機械」と呼ばれています。旋盤、研削盤、プレーナー、ボール盤などの工作機械とも呼ばれます。いわば道具を作るための道具であり、産業自立の基礎基盤でもあります。
一般的な機械加工の場合、実際には工作機械上の精度条件をコピー用紙のように部品に「写す」作業になります。つまり、比較的精度の高い工作機械を手元に持っていないと、どうしても比較的精度の高い部品を加工することはできません。そして、それらの比較的高精度の部品を製造していなければ、比較的高精度の部品や工作機械を組み立てることは不可能です。最後に、高精度の部品を生産できるいわゆる作業機械が存在しなければ、超精密工作機械業界全体の発展は間違いなく制限されてしまいます。
Dai Yifan のチームは、非常に長い間、最新の光学製造技術の研究開発に熱心に取り組んできました。彼らは、最終的に完成した光学部品の製造精度が、使用する加工装置の精度よりもはるかに高いという現象を発見しました。光学製造の基本原理は何ですか?
誤差のはみ出し部分を段階的に取り除き、精度を向上させるために進化し続ける加工技術です。
研究チームは、「精密進化」原理と呼ばれるこの加工方法を利用して、機械部品の高精度加工を試みた。最終的に加工原理を革新し、軸部品の外径真円度を決定的に修正する加工技術を提案し、高精度工作機械の制約条件を打破した。
Dai Yifan 氏は、決定論的成形プロセスの作業方法を比喩しました。それはシャベルを握って地面を平らにするようなものだと彼は言いました。具体的には、凹凸のある場所を見つめ、適量の土をかき取り、地面が非常に滑らかな効果が得られるまでこの作業を何度も繰り返します。
さて、このプロセスは、円筒の表面形状を取得するために使用される高精度真円度計、デジタル精度と制御可能な材料除去を実現できる時間制御研削盤、特定の空間位置での研削工具の滞留時間を取得できる特別なコンピュータプログラムなどを含む、完全なデジタル機器セットによってサポートされています。
機械が経験豊富な労働者に取って代わる
新しいプロセスの助けを借りて、Dai Yifan のチームは、精度進化の原理に基づいた時間制御研削加工技術を突破しました。彼らは、円筒部品の現場での加工とテストのための統合プロセス方法を確立し、超精密気力静力スピンドルの開発に成功しました。
中国計量研究院が実施した試験活動から得られた結果によると、空気静圧スピンドルの半径方向振れ値は 15 ナノメートルを超えず、端面振れ値も 15 ナノメートルを超えないと判定されました。
このいわゆるジャンプサイズを毛髪の直径と比較すると、それが毛髪の直径の 6,000 分の 1 にすぎないことがわかります。地球に平行になるのに十分な大きさの主軸オブジェクトが存在すると仮定すると、その回転運動中に生成される振幅スケールが 1 メートルの制限を超えることはありません。
テスト結果はそのようなデータを示しています。つまり、空気静圧スピンドルの半径方向の静的剛性は 1 ミクロンあたり 200 N を超え、軸方向の静的剛性も 1 ミクロンあたり 200 N を超えています。この状況の意味を平易な言葉で説明すると、主軸が 2,000 キログラムの重力負荷に直面しても、主軸は動かない状態を維持できると言えます。
この場合、その変形は 1 ミクロンを超えません。 1ミクロンは人間の髪の毛の直径のわずか100分の1であることを知っておく必要があります。この一連の技術指標を、米国の超精密分野で最高レベルを誇る同社の製品マニュアルデータと比較分析したところ、上記の技術指標は同社のレベルと同等、あるいはそれ以上であることが判明した。
現在では国内外を問わず、シャフト部品の外周真円度をコンマ数ミクロンまで加工・研磨できるようになりました。この精度をさらに向上させたい場合は、手作業による研磨と加工に頼る必要があります。
私たちが開発したこの新技術は、経験豊富な技術者への手作業への依存を効果的に回避し、現代の工業生産プロセスに合わせて製造プロセス全体を容易にアレンジできるため、極めて高い精度を必要とする基本部品の大規模かつ迅速な生産を促進し、実用化を加速します。ダイ・イーファン氏は、超精密工作機械の基本コンポーネントの加工技術と応用技術でブレークスルーを起こさなければならないと述べた。
この種の画期的な進歩は大きな影響を与える可能性があります。製造業の存続と発展を強力に技術的にサポートします。また、ハイエンド工作機械産業チェーンにおけるサポート業務も改善されます。これにより、高性能機能部品の競争力を大幅に向上させることができます。最終的には高級精密工作機械や超精密工作機械の国産化を推進する。
するとダイ・イーファンは別のことを言いました。同氏は、上記の技術的進歩により一連の問題を効果的かつ効果的に解決できると述べた。これらの問題は主に、検出および誘導機能の主要コンポーネントの超精密加工の分野に関係しています。具体的には、超精密機器の困難と基幹プロセスフローの困難が挙げられます。
さらに、この結果は別の問題へのさらなる支援にもなります。それは、ハイエンドカテゴリーのコア部品は、超精密加工という量産目標を達成できるということだ。最終的な目標は、科学研究の成果を迅速に実用化することです。
関連論文情報:
 Chinese
 Japanese
 English
 German
 Finnish
コメントを残す
コメントを投稿するにはログインしてください。