
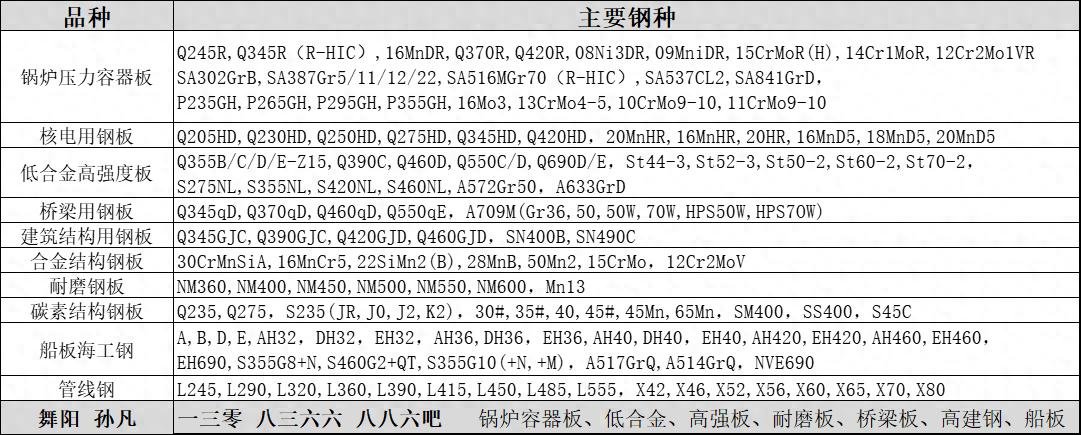
橋梁用鋼板の切断・加工や溶接加工技術など、鋼板の仕様を詳細に一覧で掲載しています。

鋼板は国家標準橋梁鋼板に属します。その耐食性は主にクロム、モリブデン、ニオブ、バナジウムなどの合金元素を添加し、金属基材の表面に保護膜を形成することで効果を発揮します。この材料は優れた衝撃靱性を備えているため、極地工学、高山地域の建設、橋梁建設、造船、重機など、衝撃靱性が必要とされるシナリオに適しています。
鋼板の切断作業については、五陽市のSun Fanが担当する。
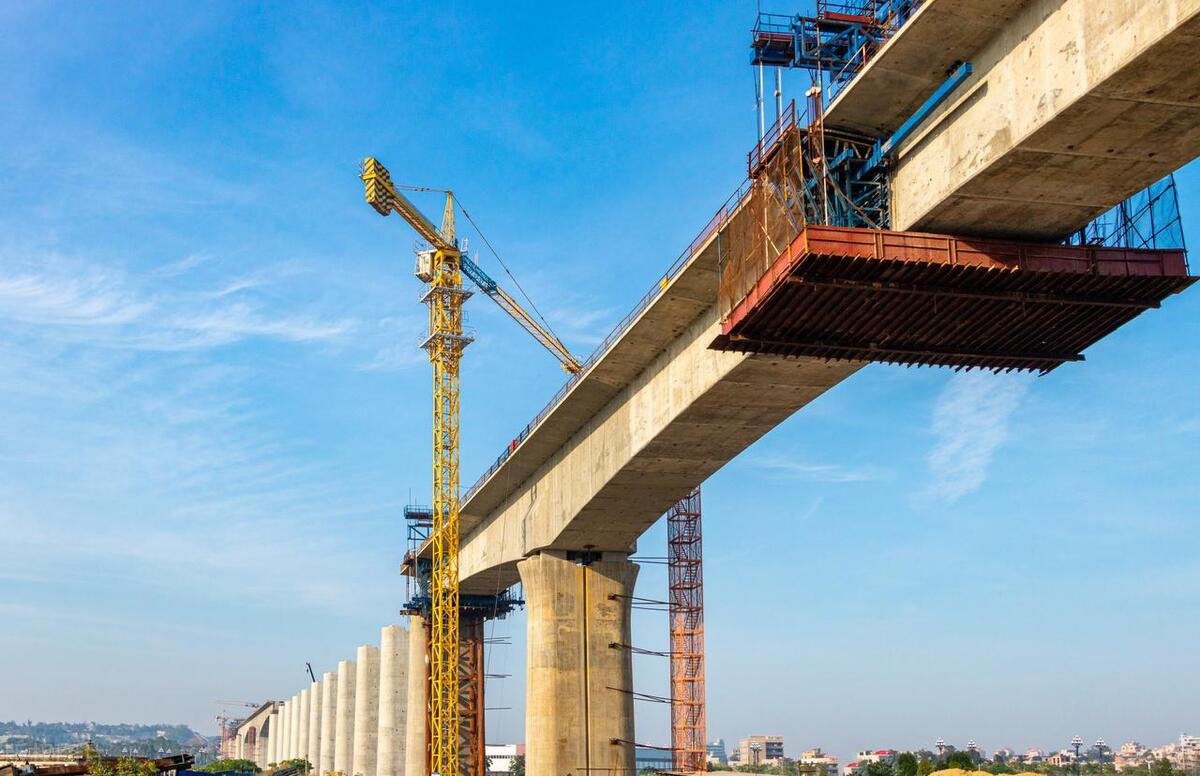
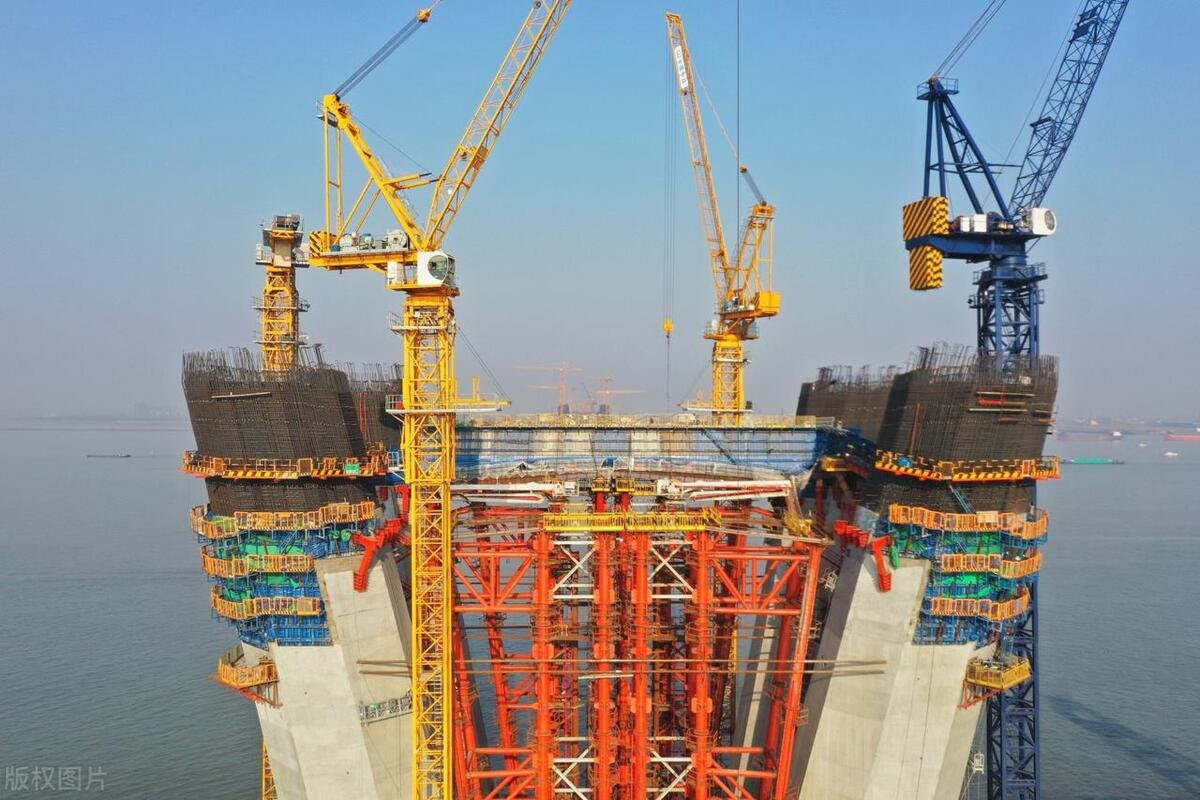
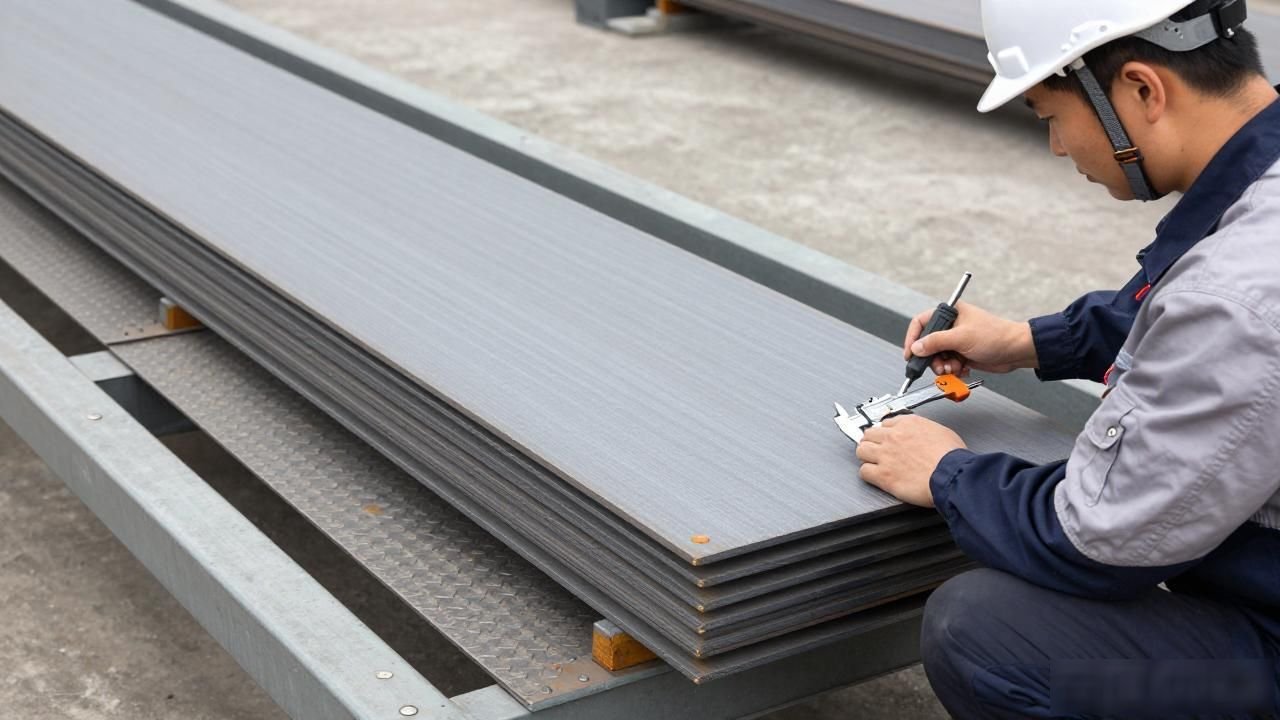
橋梁に使用される鋼板は、法令に基づく品質検査が必要です。具体的には、以下に厳密に従っている必要があります。この規格のすべての要件は実装されなければなりません。
鋼板のグレードはこのように表されます。
英語の大文字Qで表される内容は、鋼板材料の降伏強度を指し、ここで使用されている文字Qは、中国語の「Qu」の中国語のピンインの最初の文字です。
「370」は370相当の鋼板の降伏強さを表す数値で、単位はMPaです。
ここでの文字 q は、橋梁鋼材のピンインの最初の文字を指すために使用されます。
ここでいう「E」とは品質レベルがEレベルに達していることを意味しており、このEレベル鋼板は性能を確認するためにマイナス40℃での衝撃試験が必要となります。
「Z25」:Z方向の性能:Z25、つまり板厚方向の性能が非常に優れている鋼板です。この性能により、力を加えて伸ばしても破れにくくなります。 Z方向の性能数値が大きいほど、より強い引張力に耐えることができます。
材料の強度が増すと板厚も厚くなり、構造が複雑になります。したがって、材料の溶接性に対する要求もそれに応じて高まり、溶接プロセスに対する要求もそれに応じて高まります。
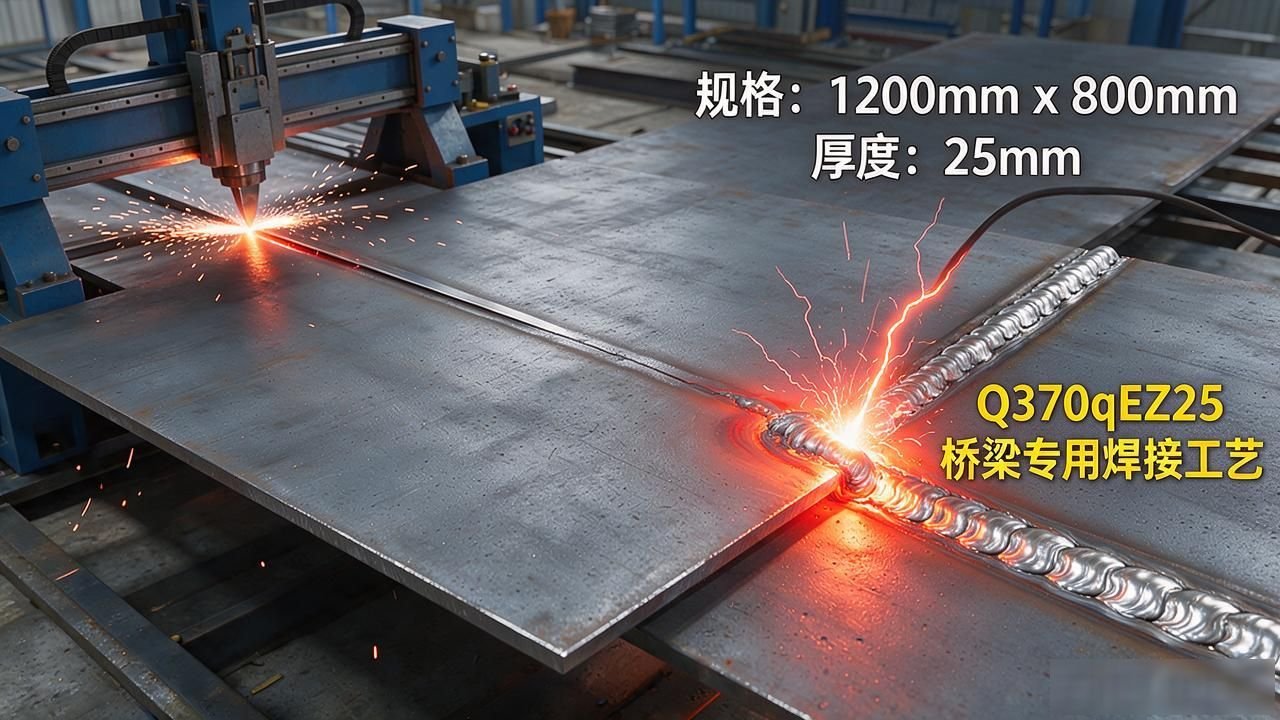
溶接部分は、多くの場合、故障が発生する重要な部分です。溶接プロセスの選択と接合パフォーマンスの品質はすべて、プロジェクトの品質に大きな影響を与えます。材料の強度レベルが高くなっているため、溶接品質の問題や品質事故がますます増加します。
一般的に、2 枚の鋼板を突き合わせて溶接するにはいくつかの方法が使用されます。これらの方法には、手動アーク溶接、ガスシールド溶接、サブマージアーク溶接、レーザー溶接、および電子ビーム溶接が含まれます。
このうち手動アーク溶接は最も基本的な方法ですが、溶接品質の監視や溶接速度の制御が手作業に頼っているため効率的ではありません。このように、作業の効率は比較的低い。
一方、ガスシールド溶接を選択する場合は、保護のために簡単に変更できないガスを使用する必要があります。より高い溶接品質を得ることができ、溶接をより速く行うことができますが、問題は、この方法を使用するための機器の購入コストが実際には低くないことです。
これら 3 つの溶接プロセスのうち、1 つはサブマージ アーク溶接、2 つ目はレーザー溶接、3 つ目は電子ビーム溶接です。それぞれに独自の利点と適用範囲があります。したがって、具体的な実際の状況に基づいて、より適切な溶接方法を選択することができます。
どの溶接方法を使用する場合でも、鋼板の材質と特定の要件に基づいて適切な溶接材料を選択し、溶接の品質が特定の要件を満たすように溶接パラメータを調整する必要があります。
同時に、溶接品質と表面品質が標準に達していることを確認するために、スラグを除去したり、塗料を塗布したりするなど、溶接後の処理プロセスを行う必要があります。
 Chinese
 Japanese
 English
 German
 Finnish
コメントを残す
コメントを投稿するにはログインしてください。