
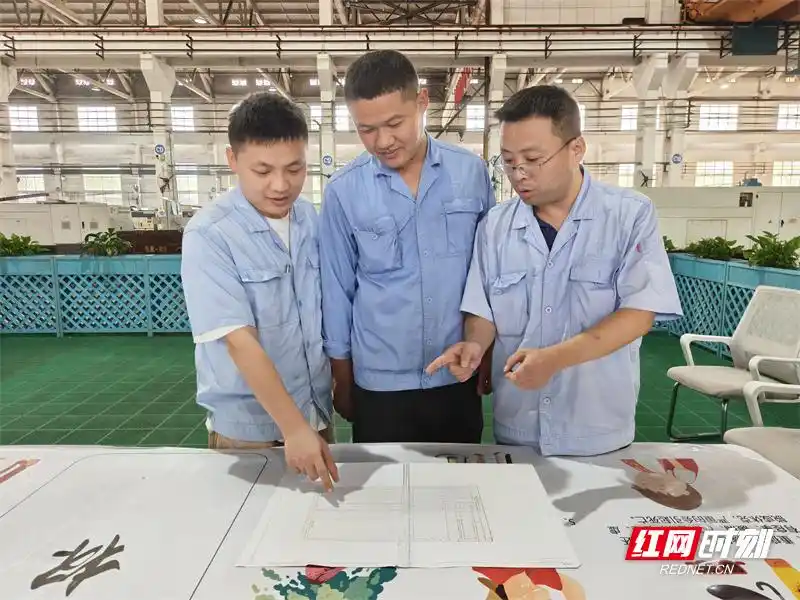

製品Hは、第15次5カ年計画期間中の中国兵器江南工業グループの主要な標準製品です。その重要なコンポーネントは、特殊な形状の構造コンポーネントです。このコンポーネントは、比較的複雑な構造、比較的長い加工プロセス、比較的高い材料硬度、および比較的難しい加工という特徴を備えています。
元のプロセス フローによれば、このコンポーネントの精密フライス加工プロセスには、輪郭精密フライス加工、傾斜穴の粗加工と精密フライス加工、および傾斜柱の精密フライス加工といういくつかの特定の内容が含まれます。加工プロセス全体を通じて、すべて 5 軸加工装置に依存しています。
しかし、5 軸装置自体の生産能力には限界があるため、独自の加工モードが現在の量産ニーズに適合することは困難です。このような状況は、コンポーネントの生産の進捗に直接的かつ深刻な影響を及ぼします。
生産と配送作業の円滑な進行を効果的に確保し、品質と効率の向上の可能性を最大限に高めるために、第 2 機械製造工場は無駄のない生産の概念を堅持し、特別なプロセス研究チームを設立しました。
研究チームは、装置の効率を最大化するために、精密粉砕プロセスを精製および分割することにより、加工タスクを科学的に分割します。彼らは、元の統合された精密フライス加工プロセスを改良し、傾斜穴の粗フライス加工、形状の精密フライス加工、傾斜柱の精密フライス加工、傾斜穴の精密フライス加工という 4 つの独立したプロセスに分割しました。
複数の工程で加工できるリンクについては、チームメンバーが知恵を絞って、斜め穴の荒加工用の専用工具を設計・製作しました。その結果、傾斜穴の荒加工や輪郭仕上げなど、当初の比較的基本的な加工作業はすべて4軸マシニングセンタに移管されました。傾斜柱と傾斜穴の高精度仕上げのみが残り、引き続き5軸装置で加工されました。
最適化計画の実施後、元の精密フライス加工プロセスの加工負荷の 4 分の 3 が 4 軸装置に転用されることに成功しました。このアプローチは、5 軸装置の厳しい生産能力に対する圧力を効果的に軽減しました。最適化後、単品生産のサイクルタイムは 50 分に短縮され、2 日交代の生産能力は 16 個に増加しました。
元のプロセスでは、コンポーネントの精密フライス加工プロセスを 5 軸機械で 1 回のパスで完了する必要がありました。この制限は研究チームによって破られました。チームはテクノロジーの可能性を模索してきました。部品の構造、材料の特性、CNC 加工のロジックについて、全員が徹底的に研究し、判断しました。そして、治具は革新的に設計されました。 4軸マシニングセンタの回転アングルテーブルの仕上げ加工に特化した治具です。
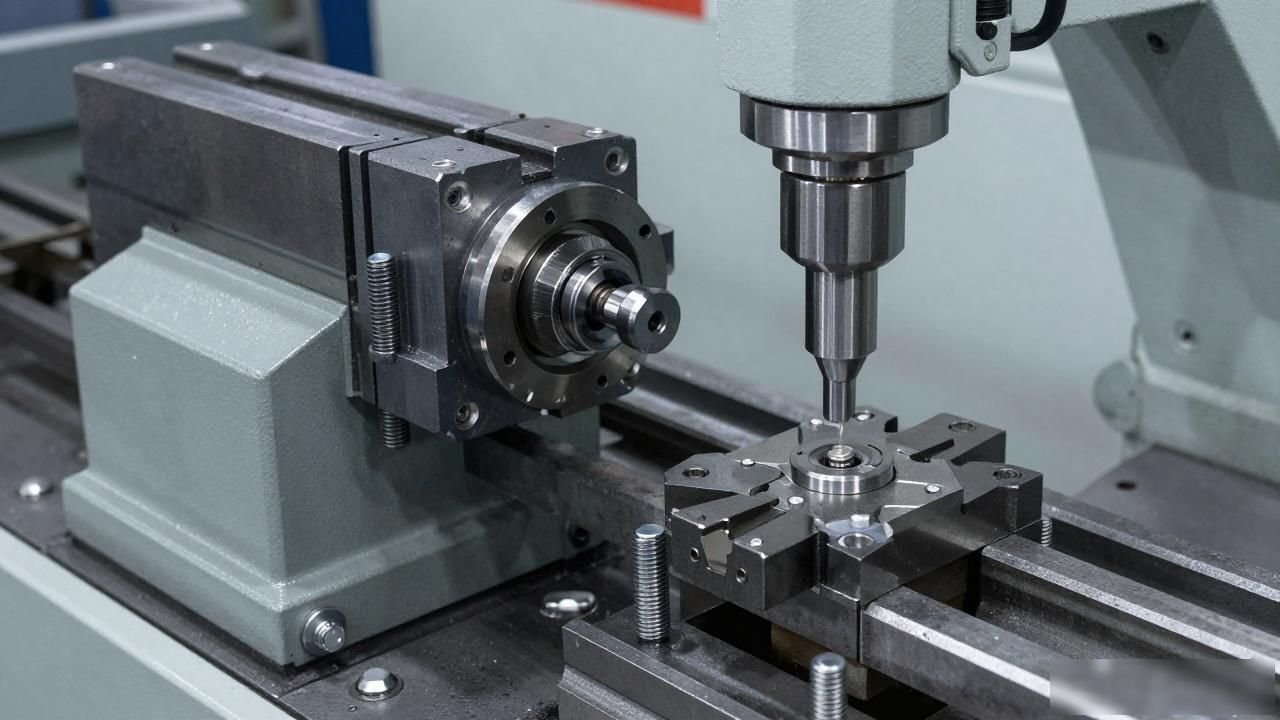
5軸装置の加工機能を通常の4軸装置で再現します。この治具セットの一端はインデックスヘッドの固定に使用され、もう一端は心押し台の先端を使用してワークピースの中心穴の位置を特定します。また、専用の位置決めボス、締結スタッド、プレッシャープレート構造とのマッチングにより、ワークの位置を正確に決め、非常に強固にクランプします。
加工中、加工の実際のニーズに応じてワークベンチの角度を調整できるため、装置が垂直状態になり、形状の微細なフライス加工を完了できます。同時に、インデックスヘッドの角度を調整して、傾斜したコラムの精密なフライス加工を完了することもできます。この方法は操作が非常に便利で、高い適用性があります。
何度も試作と検証を繰り返し、生産プロセスを最適化しました。こうして加工・製造された製品は、外観品質、寸法精度、幾何公差などが所定の基準を満たしています。
これにより、特殊形状のキーコンポーネントの生産工程における全工程を4軸装置で独立して完結させることに成功しました。この動きは、プロセスの継続的な最適化を通じて、生産プロセスの品質と効率を効果的に向上させるのに役立ちます。
 Chinese
 Japanese
 English
 German
 Finnish
コメントを残す
コメントを投稿するにはログインしてください。