
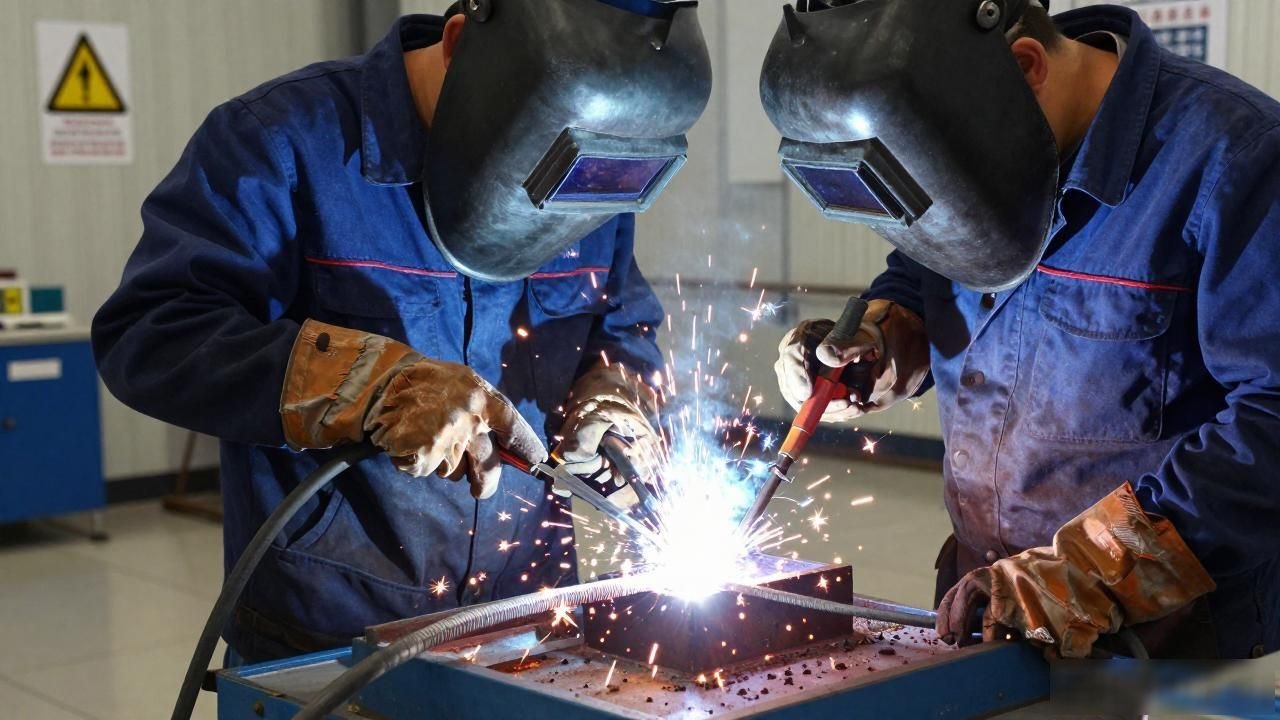
【概要説明】 二酸化炭素シールドliukoinen技術を溶接作業に使用する場合、スパッタ現象は非常に深刻です。なぜこのようなことが起こるのでしょうか? 1 つ目の原因は、溶接プロセスの仕様が一致していないことです。具体的には、溶接電流と電圧が適切に調整されていないことが挙げられます。
電圧を低く設定しすぎると、トップワイヤに問題が発生したり、溶接ビードが凸状になったり、スパッタが大きくなったりします。ただし、電圧の設定が高すぎると、溶接ビードが広くなり、平坦になります。

2つ目の理由は、ワイヤの送給プロセスが十分にスムーズではないことです。連続溶接ではワイヤの送給動作が不安定となり、飛沫が大きく発生します。この問題を解決するには、ワイヤ送給ホースの清掃とワイヤ送給ホイールの調整、またはコンタクトチップの交換が必要です。
3. コンタクトチップのサイズが大きすぎるため、接触不良が発生し、スパッタの増加が顕著になります。保護ガスについては、保護ガスの水分含有量が多すぎるとスパッタが大きくなるという問題も生じる。 4 番目と 5 番目の点は両方ともこの現象に関係します。磁気の偏向はアース線の位置に影響を与え、周囲環境の電磁干渉もアークの偏向を引き起こす可能性があります。最終的にはスパッタが大きくなってしまいます。これらの問題を解決するには、ワイヤのスムーズな送給を確保しながら最適な溶接仕様を調整することで対応できます。アーク溶接の応力を下げるとワーク割れの原因となります。溶接応力を排除したい状況では、対応するソリューションを見つける必要があります。
1. 時効処理とは、溶接が完了したワークをその場に置き、自然な状態でゆっくりと応力を除去する方法です。この方法は時間がかかるため、大きなワークピースに適しています。特にストレスリリーフマシンを使用して振動させる振動法もあります。原理的には時効処理と同じですが、処理時間が短く効率が良いため、小型のワークに適しています。最後に熱処理方法があります。溶接後のワークに応力を除去する目的で焼き戻しなどの熱処理を施すことです。
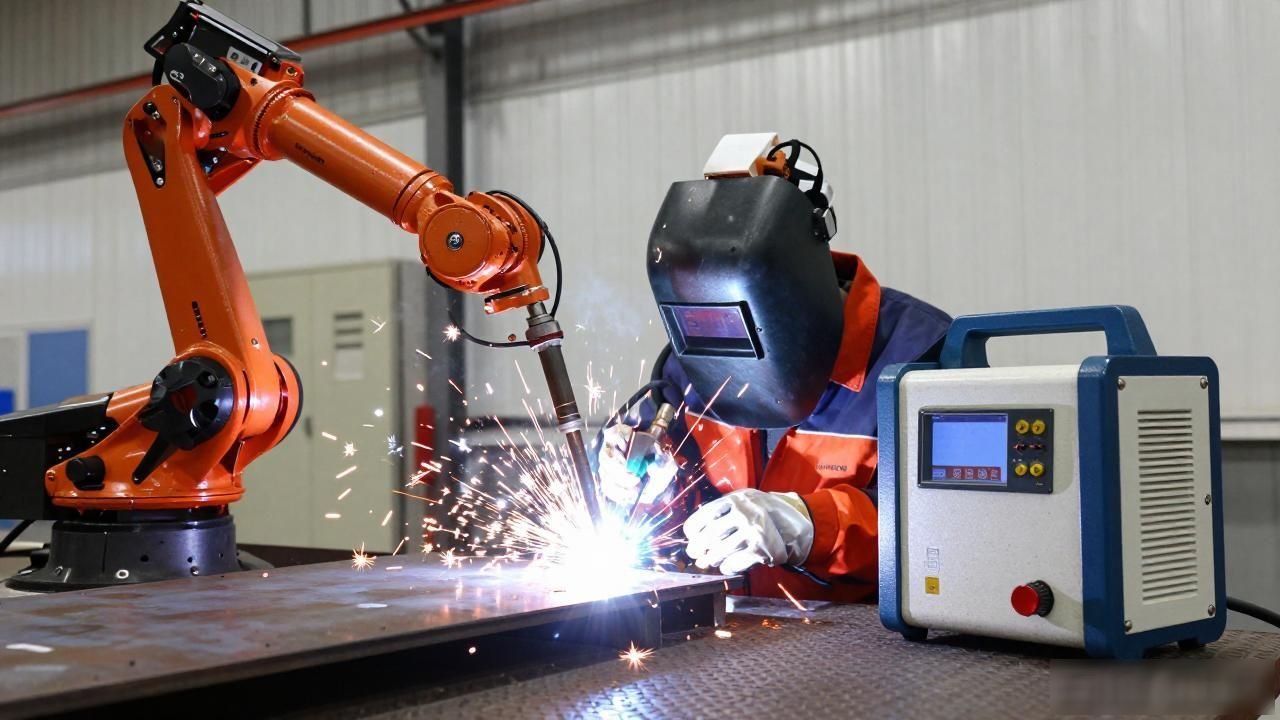
4. Haukeneng ストレス緩和装置は手持ち式の装置です。この装置は溶接部の処理に特化して使用されます。幅広いワークサイズに適応でき、溶接応力の除去に優れた効果を発揮します。一般的に使用されるモデルは主に次のような状況です。ワークの特性や工場の実情に合わせて選択できます。さらに、最も安全な協働ロボット Vladi は溶接業界にどのようなソリューションを提供できるでしょうか。
協働ロボット Vladi の発売は、ワンストップ ソリューションを提供することを目的とするだけでなく、効率的で使いやすく安全な溶接ソリューションを提供し、それによって自動溶接の適用シナリオを拡大することを目的としています。
 Chinese
 Japanese
 English
 German
 Finnish
Vastaa
Sinun täytyy kirjautua sisään kommentoidaksesi.