
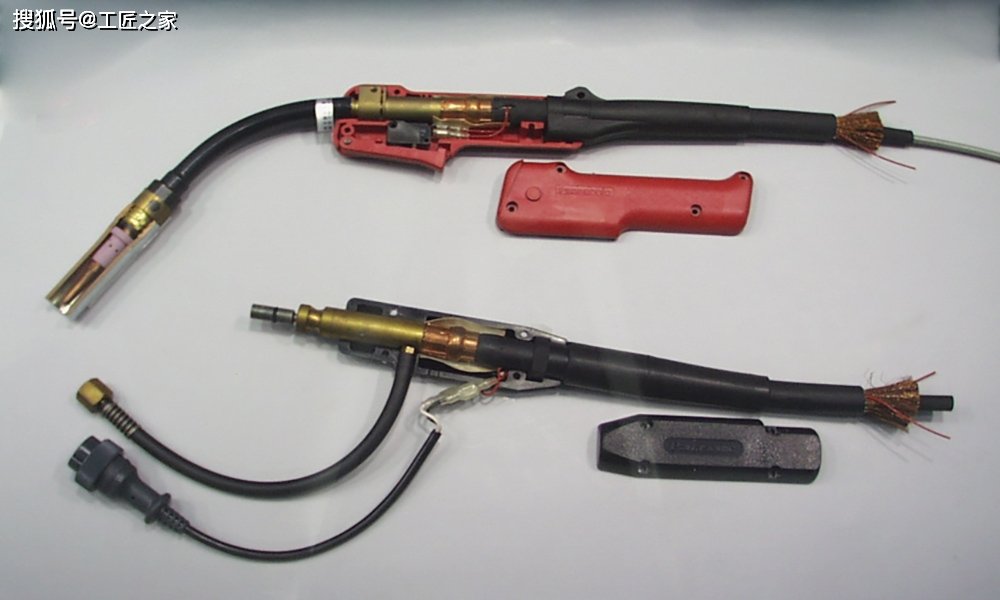
最近では二次溶接技術講習に参加するも増えています。実際の操作や訓練の中で、はさまざまな不具合に遭遇します。そこで今日はこれらの内容を一つずつ列挙していきます。二次溶接で発生する一般的な問題とその解決策について説明します。
1. ワイヤ送給が不安定
(1) 二次保護溶接は連続ワイヤ送給方式です。ワイヤ送給の安定性が溶接の品質を大きく左右しますが、ワイヤ送給ホースは溶接ワイヤをワイヤ送給装置から溶接ガンまで搬送する役割を担うため、ワイヤ送給ホースは溶接ワイヤに合わせて良好な状態でなければなりません。
ワイヤ送給ホース内にゴミや汚れがあると、ワイヤ送給抵抗が大きくなります。この場合、圧縮空気を使用してパージするか、ホースを直接交換する必要があります。

(2) 二次保護溶接ワイヤ送給装置は、一般にワイヤ押し込み方式でワイヤを送給します。ワイヤ送給ホースを長くしすぎたり、回転半径が小さくなりすぎるとワイヤ送給抵抗が大きくなります。溶接ワイヤが曲がるとワイヤ詰まりが発生し、ワイヤ送給が不安定になります。
(3) SUS ガイドスリーブキャップとワイヤ送給ホイールが同心でない場合、ワイヤ送給抵抗が増加します。ワイヤ送給が不安定になる場合があります。このような条件は溶接の品質に影響を与えます。そのため、この時点でSUSの位置を修正する必要があります。
(4) ワイヤ送給圧力はワイヤ送給の安定性に直接影響します。実際には、ワイヤ送給圧力が大きくなりすぎると溶接ワイヤが変形したり、ワイヤ送給が困難になったりします。同時に、ガイドスリーブキャップやコンタクトチップの摩耗速度も加速します。
逆にワイヤ送給圧力が小さくなりすぎるとワイヤ送給ムラの原因となります。このとき、圧力ハンドルを調整し、ワイヤー直径の特定の値に基づいて適切な圧力位置に調整する必要があります。
2. アークの不安定性
(1) 優れた溶接技術を得るためには、アークの安定性を維持することが必要です。しかし、知っておく必要があるのは、溶接ガンの高さと角度はすべてアークの安定性に影響するということです。同時に、ワイヤの搬送速度やワイヤの送り速度などの運用内容も影響します。電流や電圧など、アークの安定性に影響を与えるパラメータもあります。これらの要素は数多く、複雑であるため、生徒はさらに練習する必要があります。
(2) 何らかの技術的理由により電圧が不安定になった場合。そうすると、アークの不安定性が直接的に引き起こされてしまいます。この場合、溶接機の電源接続位置を確認する必要があります。そして、電源に問題がないことを確認してください。
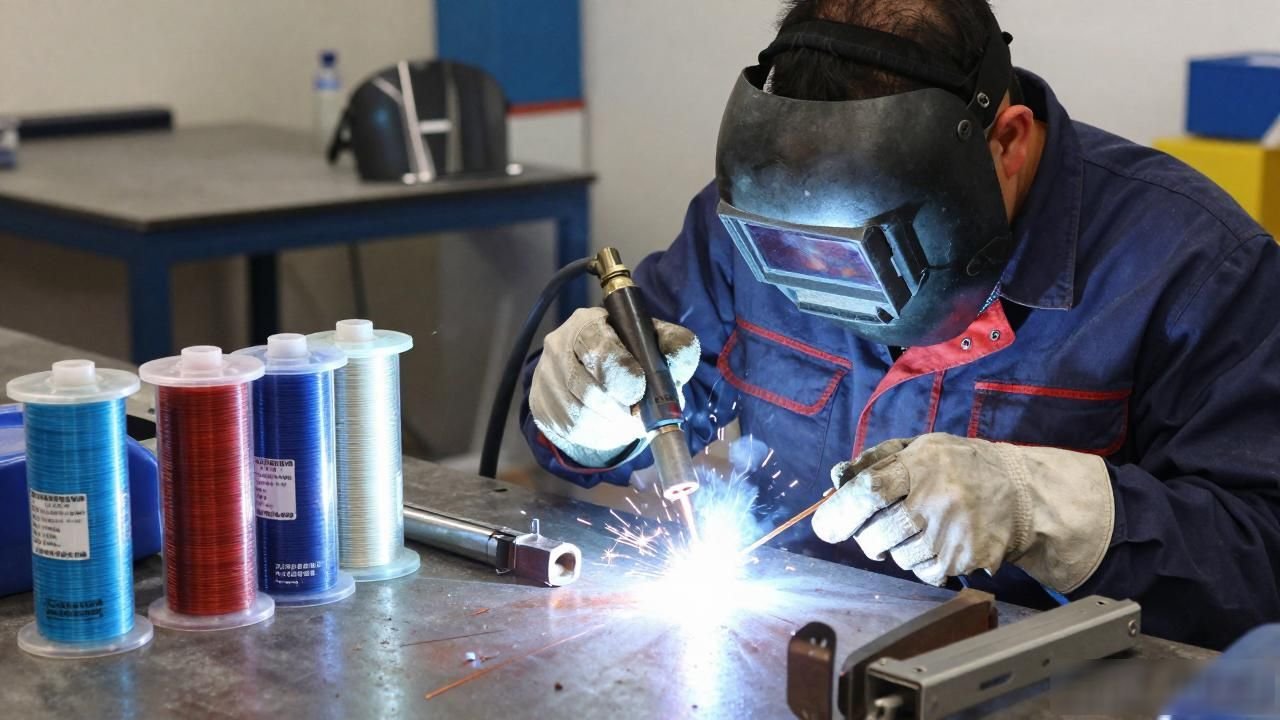
(3) 溶接ワイヤの品質もアークの安定性に影響します。したがって、やに入りフラックスとして使用される材料や化学組成が異なる溶接ワイヤは、適切な溶接材料と適合させる必要があります。
3. 溶接工程では、確かにスパッタの量が非常に多くなります。
二次溶接にソリッドワイヤを使用するとスパッタが比較的多くなりますが、フラックス入りワイヤを使用するとスパッタは比較的少なくなります。したがって、二次溶接時のスパッタ過多の問題は、実はスパッタが多すぎることが原因である。
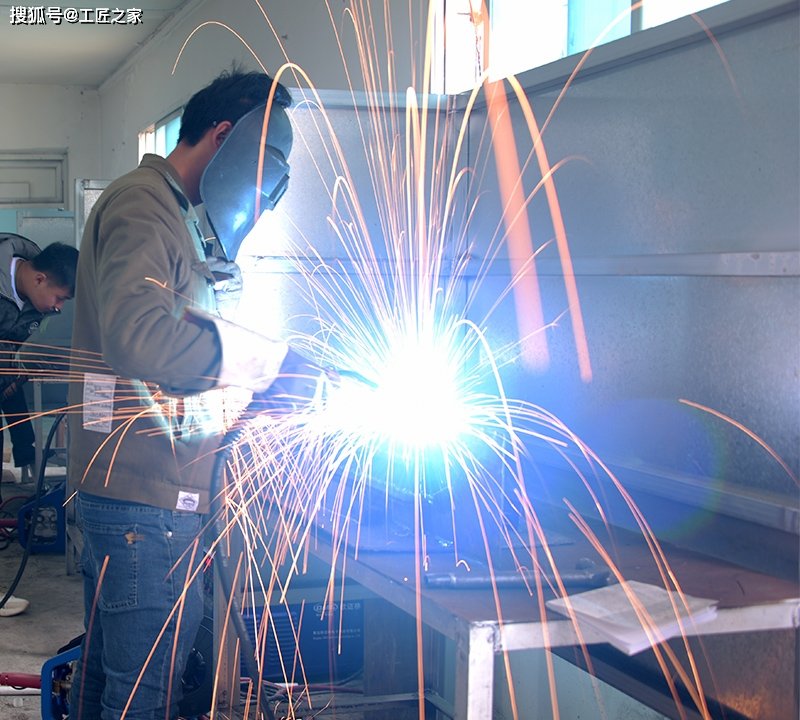
まず、電流と電圧のマッチングを確認する必要があります。溶接の電圧状態が高い状態になると、スパッタ粒子が大きくなります。溶接の電圧値が低いとスパッタ現象が増加する原因となります。
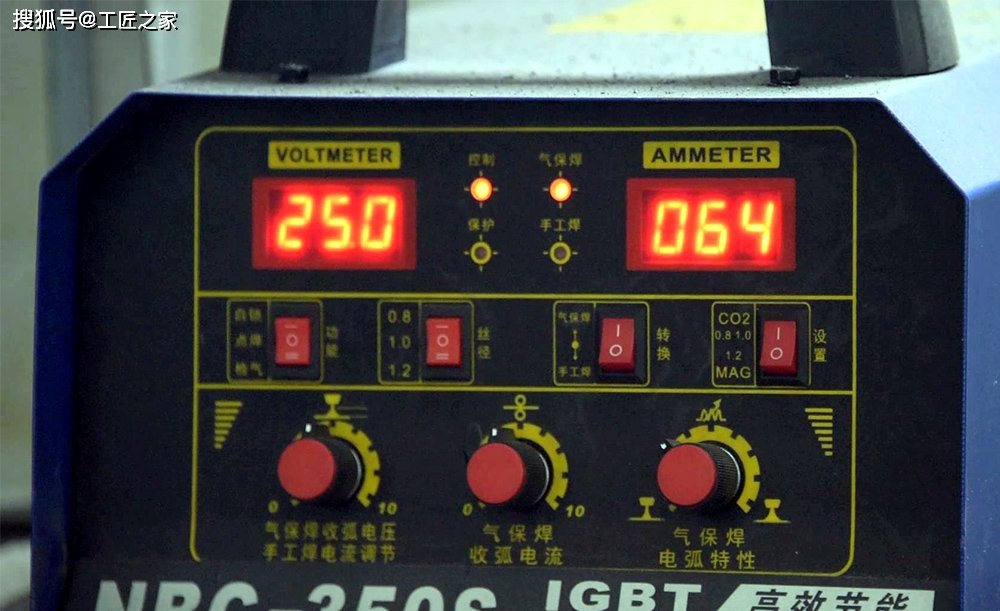
また、溶接ワイヤの品質が基準を満たしていない場合や、溶接ピース表面の汚れが多すぎる場合、接触チップの磨耗が激しい場合、溶接ワイヤの径が太すぎる場合などは、スパッタが発生しやすくなり、溶接品質に影響を及ぼします。
4. 溶接部には気孔が存在します。
溶接部に気孔が発生すると、溶接強度が著しく低下し、最終的な溶接品質が認定基準を完全に満たさなくなります。二次溶接プロセスでは、保護のために炭酸ガスが使用されるため、使用される二酸化炭素の純度には明確な要件があります。その値が 99.5% より高く、内部水分含量が 0.05% より低いことを確認する必要があります。
(1) 溶接時に純度が低い二酸化炭素を使用すると気孔が発生します。
(2) 溶接部に含まれる炭素量が増加すると、それに応じて硬化性が増加します。このとき、本来分かりやすい熱影響部には、非常に塑性の低いマルテンサイト材が生成されやすい。このため、全体の溶接性が悪くなり、気孔が発生しやすくなります。
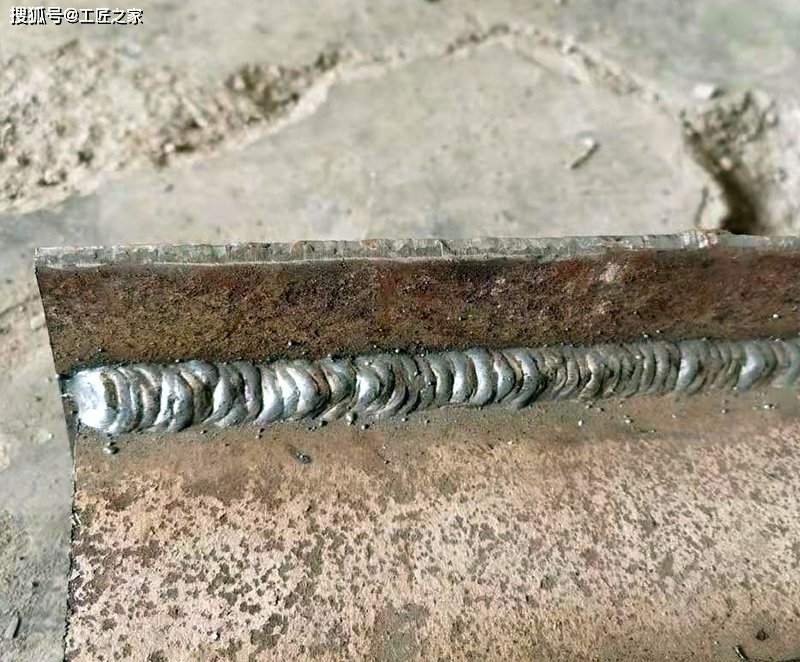
(3) 溶接部や溶接ワイヤに油、錆、水分が付着している場合も溶接部にポアが発生します。
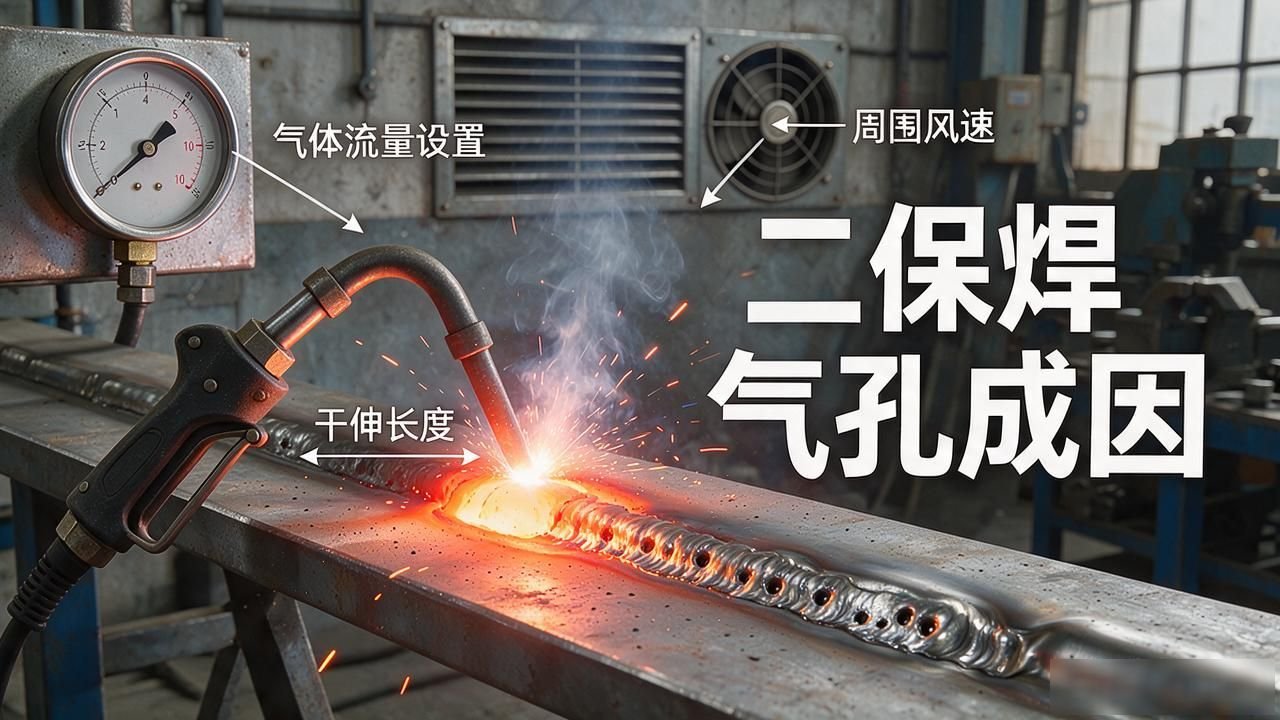
(4) シールドガスが溶接部を完全にカバーできない場合には、溶接ポアが発生する場合もあります。この状況にはおそらく多くの理由が考えられます。例えば、ガス流量の設定が小さすぎる、ドライエクステンションの長さが長すぎる、周囲の風速が急激に増加してパイプラインを閉塞する、流量計が凍結する、などです。
5. 異常を知らせるランプが点灯します。
溶接機を高負荷で長時間運転したり、放熱ムラが発生したりすると、溶接機内部の温度が異常に高くなります。この場合、異常表示灯が点灯し、溶接できなくなります。
このとき電源は切らずに、溶接機内部の冷却ファンを作動させて冷却させてください。しばらく待つと、自動的に通常の使用状態に戻る場合があります。溶接機が冷えても異常が解消しない場合は、溶接機自体が故障している可能性があります。この場合は、専門のメンテナンス担当者を見つけて修理してもらう必要があります。
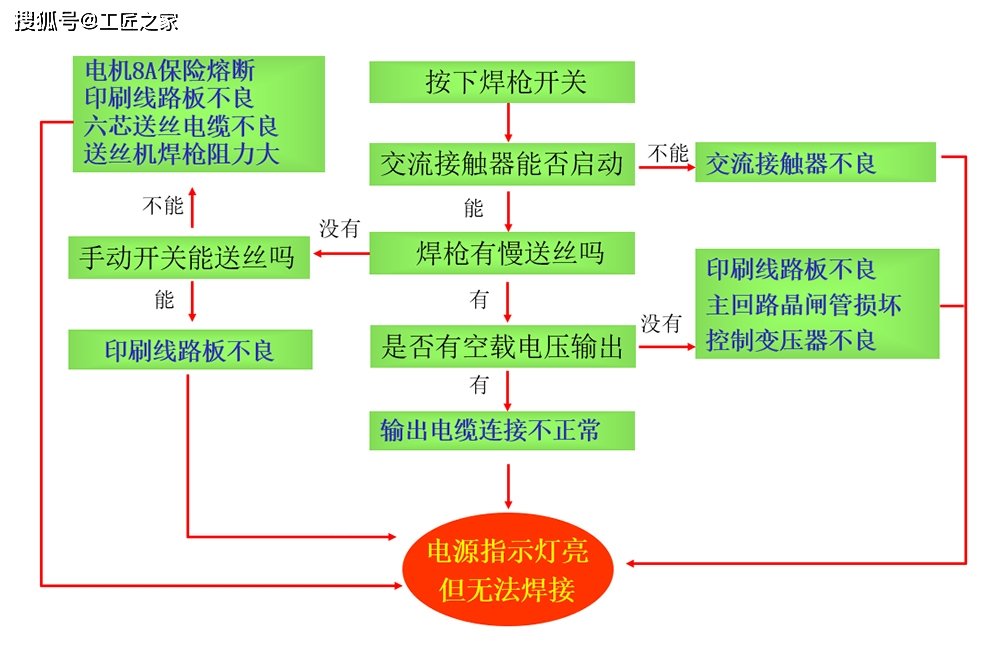
6. 電源表示灯はすでに点灯していますが、溶接作業は実行できません。
図に示す手順に従って検査を実行する必要があります。
7. この溶接部に亀裂が発生します。
(1) 溶接ワイヤ中の炭素量、リン量、硫黄量が多くなりすぎると、割れを促進する役割を果たします。このような状況に直面した場合、溶接ワイヤを交換する必要があります。
(2) 溶接時の溶け込みが極端に大きくなると、亀裂が発生する場合があります。この場合、電圧を調整する必要があり、電流も調整する必要があります。
(3) 溶接の最初の工程において、溶接部の肉厚が規定より薄い場合や、溶接対象物の表面に各種の汚れが付着している場合は、いずれもクラックに直結する可能性があります。
 Chinese
 Japanese
 English
 German
 Finnish
Vastaa
Sinun täytyy kirjautua sisään kommentoidaksesi.