
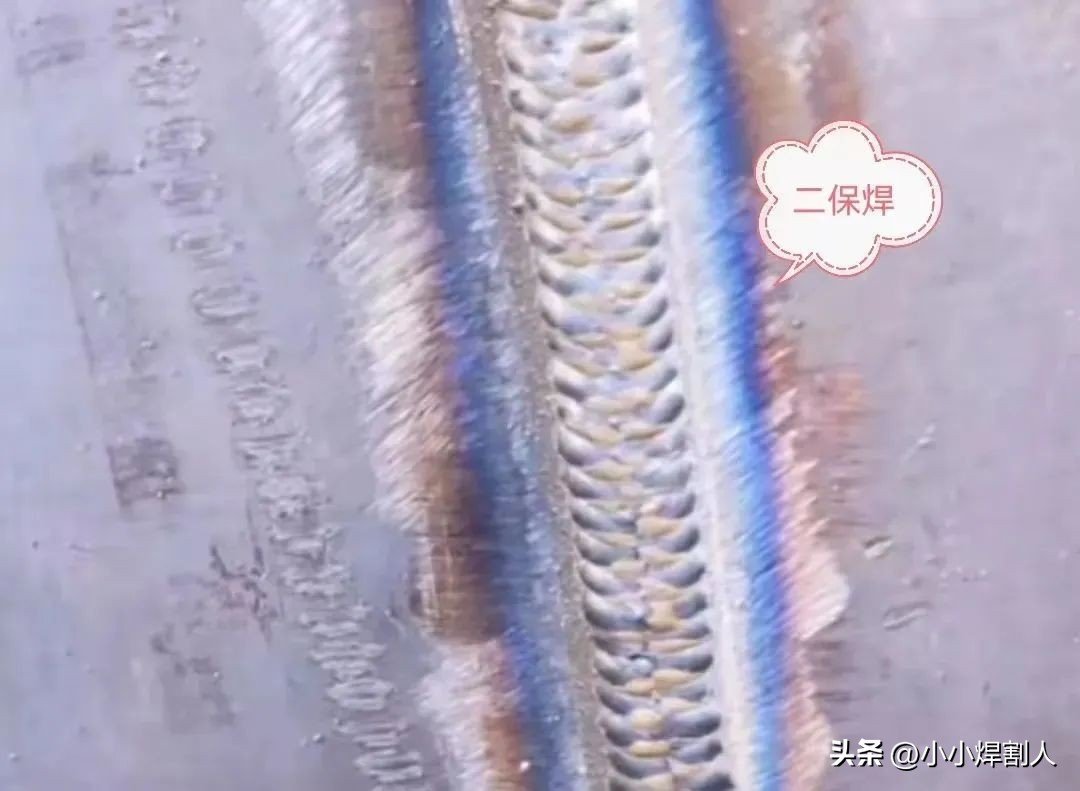
一般的に使われている溶接機には、二級溶接機と呼ばれる作業と、アルゴンアーク光溶接機と呼ばれる作業の2種類があることは皆さんご存知でしょう。それでは、この 2 つの違いは何でしょうか?
1. さまざまな保護ガス
1. 二次保護溶接はアーク溶接の一種です。二酸化炭素をシールドガスとして使用し、溶接効率を向上させます。この方法をCO2溶接、略して二次保護溶接といいます。ガスシールド溶接と呼ぶ人もいます。
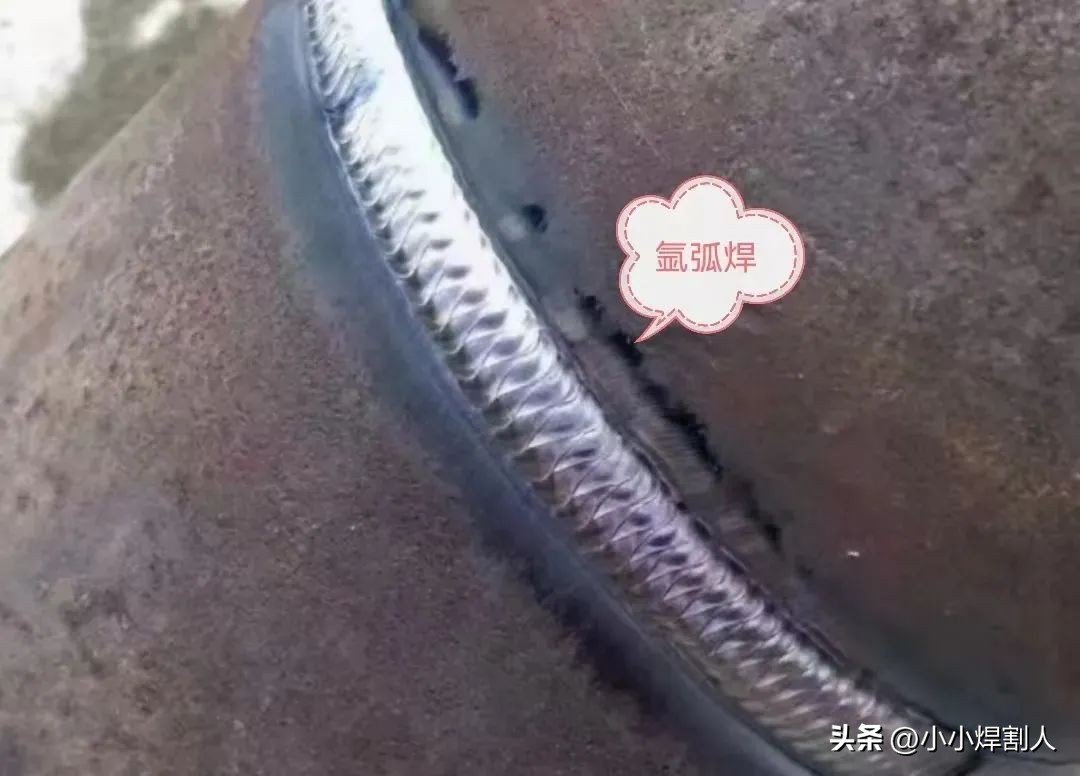
2. アルゴンアーク溶接は、アルゴンガスを保護媒体として使用する溶接プロセスです。アルゴンガスシールド溶接とも呼ばれます。アーク溶接作業領域にアルゴンガスを導入して保護層を形成する方法です。その目的は、溶接領域から空気を完全に隔離することです。これは主に、溶接される金属の表面の酸化反応を防ぐために行われます。
2. 異なる原則
1. 二次溶接は、細い金属線と溶接したい金属ワークを電源の両端とし、その間にアークを発生させる方法です。次に、アークによって発生する熱を利用して、接続する必要がある金属材料を液体状態に焼き付けます。同時に、その横に特別なパイプを作り、炭酸ガスの流れを吹き出します。こうすることで、火と溶けた金属の液体が外気によって乱されることがなくなり、最終的には非常に強力で完璧な接合が得られます。
2. アルゴンアーク溶接のアークスタートプロセスは、高電圧ブレークダウンのアークスタート方法を採用しています。具体的な方法としては、まず電極針であるタングステン針とワークとの間に高周波、高電圧の電気を印加する。アルゴンガスを分解し、アルゴンガスに電気を通す操作です。その後、アークが安定して動作できるように連続電流が供給されます。
溶接を行う場合、溶接棒とワークが接触することでアークが発生します。アークが点火した後、溶接棒を持ち上げて一定の距離を保つ必要があります。このとき、溶接電源から供給される適切なアーク電圧と溶接電流の作用により、アークは安定して燃焼し、高温を発生します。
最終的に、溶接棒と溶接物の局所領域が加熱されて溶融状態になります。溶接棒の先端の溶融金属とワーク上の溶融金属を合わせて融合させると、中に溶けたものができ、これを溶融池といいます。
3. さまざまな用途
1.二次保護溶接は、主に中低炭素鋼や低合金鋼などの鉄金属の溶接に使用されます。溶接位置は全姿勢溶接に使用できます。つまり、平坦溶接、平坦すみ肉溶接、立形突合せ溶接、立形すみ肉溶接、オーバーヘッド溶接などのさまざまな特定の位置での溶接に使用できます。対象となる溶接材料は通常、厚さ1mm以上の鋼板です。材料の厚みが増すと溶接効率が高くなり、手溶接棒に比べて2~4倍の効率が得られます。同時に、コストが低くなり、消費電力は従来の半分に過ぎず、溶接後の薄板の変形は非常に小さいため、同時に、溶接部の水素含有量も非常に低くなります。

2. アルゴンアーク溶接は、酸化しやすい非鉄金属や合金鋼の溶接に使用できる溶接方法です。その主な用途は、アルミニウム、マグネシウム、チタン、およびそれぞれの合金などの元素の溶接や、ステンレス鋼の溶接です。
底部溶接やパイプ溶接などの片面溶接・両面成形にも適した溶接方法です。もう一つ説明しておく必要があるのは、タングステンアーク溶接は薄板の溶接にも適しているということです。
 Chinese
 Japanese
 English
 German
 Finnish
Vastaa
Sinun täytyy kirjautua sisään kommentoidaksesi.