
近年、レーザー加工技術は工業生産のあらゆる分野で広く利用されています。多くの業界は、業界をアップグレードする際にレーザー加工の使用を選択しています。これにより、レーザーの応用に開発の余地が広がり、より革新的な行動や探索的な行動ももたらしました。
「2021年中国レーザー産業発展報告書」が提供するデータによると、2020年の中国レーザー溶接市場の総売上高は数値上110億5000万元に達した。
現在、鉄道輸送業界は変革と高度化を遂げており、建設機械分野も変革と高度化が進んでいます。造船業界でも変革とアップグレードの必要性があり、それには鉄構造分野の変革プロセスも含まれます。このような状況に直面して、市場では中厚板溶接装置の使用がますます増加します。同時に、レーザー溶接装置の市場シェアも加速します。
レーザー溶接技術には、レーザーそのものを溶かして溶接するタイプ、線材を充填して溶接を完了させるタイプ、2種類の熱エネルギーを組み合わせたレーザーハイブリッド溶接タイプなど、さまざまな方法があり、実情に応じて選択する必要があります。
これらのカテゴリの中でも、レーザーとアークを同時に動作させるハイブリッド溶接プロセスは、レーザー関連溶接技術の全分野に比較的最近追加されたプロセスであり、このプロセスは、組み合わせに中厚さ以上の金属シートを使用する必要がある溶接ニーズに非常に適しています。
しかし、ハイエンドシナリオ向けの高出力特性を備えたレーザーアークハイブリッド溶接装置などの主要な機器や製品は、長い間、常に先進的な製造基盤を持つヨーロッパおよびアメリカの強力な国々の独占的管理下にありました。
我が国のいくつかの大規模造船所のほぼすべてが、ドイツ、イタリア、その他の場所からレーザーとアークハイブリッド溶接を使用する生産ラインを導入しています。この種の機器は購入すると非常に高価であり、アフターサービスも非常に遅いです。
この消極的な状況を打破すべく、中伊合弁のイタリアELであるPentium Laserが登場した。 ENグループが管理しており、国内外から多数の専門家や専門人材を積極的に紹介しています。高出力レーザー溶接装置の研究開発および応用分野で革新と進取を続けており、一連のレーザーアークハイブリッド溶接装置を発売し、我が国の多くの産業の隙間を埋めています。
レーザーアークハイブリッド溶接技術のメリット
レーザー アーク ハイブリッド溶接では、物理的特性が異なり、エネルギー伝達メカニズムがまったく異なる 2 つの熱源を混合し、材料の表面でそれらが連携して材料を加熱し、溶接動作を完了します。
レーザーアークハイブリッド溶接を使用すると、2 つの熱源の利点を十分に発揮できると同時に、加工中に単一熱源の欠点を補うことができます。したがって、これは斬新で効率的、高品質、省エネルギーの溶接プロセスであると考えられています。
中厚板溶接の作業シナリオでは、シングルレーザー溶接法やセパレートアーク溶接法と比較して、レーザーアークハイブリッド溶接の利点と利点は明らかです。

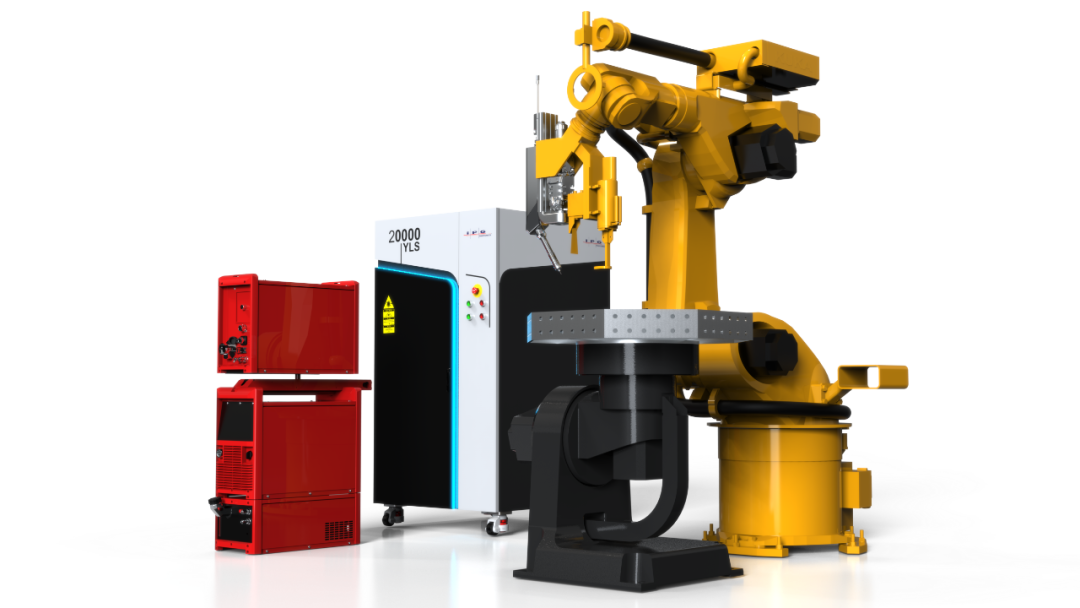
図1 Pentium Laser 20KWレーザーアークハイブリッド溶接機
レーザー溶接を単独で使用する場合、その制限の一部は次のように要約できます。
レーザー光の焦点径は非常に小さいため、加熱される範囲も比較的限られます。同時に、レーザー溶接プロセスでは、ワークピース間の組み立て中にギャップ標準に対する非常に高い要件が求められるため、ギャップ変更に対する適合性が低くなります。これは、中程度の厚さのプレートの場合に特に顕著であり、溶接前にワークピースを小さなギャップのレベルまで正確に組み立てる際に、実際上かなりの困難に遭遇することがよくあります。
高反射率、高熱伝導率の材料はレーザー溶接が難しいため、クラックやポアなどの欠陥が非常に発生しやすくなります。同時に、溶融池の流動性が比較的悪くなり、溶接の最終的な成形効果が悪化します。
レーザー溶接プロセス中に、形成されたプラズマがレーザーを吸収および反射します。この影響により、溶接される母材のレーザー吸収率が低下します。結局、レーザーエネルギーの利用効率は比較的低くなってしまいます。
溶接部の冷却プロセスは非常に速く進みます。高張力鋼は溶接後の硬化組織が非常に形成されやすく、割れも発生しやすい性質があります。
もしこの方法を単独で使用した場合、その欠点と制限は主に次の側面に起因すると考えられます。
シングルパス溶接の溶け込み深さは浅いです。
厚板の多層多パス溶接では、アークが開先底まで到達しにくく、側壁にアークが当たりやすくなります。その結果、開先幅が広くなり溶接効率が低下します。
溶接速度は比較的遅いですが、溶接中の移動速度が速すぎるとアーク状態が不安定になります。
溶接時の入熱が比較的大きいため、熱影響部の範囲が大きくなり、板材の変形が著しく大きくなります。
レーザー アーク ハイブリッド溶接の方法は、1 つの熱源のみを使用するという制限を補うことができるだけでなく、1 プラス 1 が 2 より大きい場合に特に強力な効果を生み出すこともできます。レーザーとアークを組み合わせて溶接することは、端的に言えば、光によって生成されたプラズマとアークの間でマッチングし、相互作用するプロセスであることは誰もが知っているはずです。
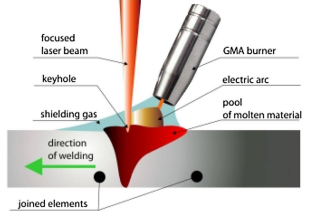
図2 レーザーアークハイブリッド溶接の模式図
レーザー溶接のプロセスでは、アークが追加されると、アークによってプラズマが生成されますが、このプラズマの密度は比較的低いため、元のレーザー光によって誘起されたプラズマは薄まってしまいます。このようにして、レーザーに対するプラズマの障害が小さくなり、材料の表面に照射されるレーザーのエネルギーが増加します。アーク溶接について話しましょう。プラズマはアークの中心の方向に移動する傾向があります。このとき、材料の表面にレーザーを照射すると、大量のプラズマが発生します。これらのプラズマは、アークの方向性と安定性を高め、アークの剛性を向上させます。
レーザーアークハイブリッド溶接プロセスが採用される場合、アークは前方にあり、レーザーは後方にあります。アークにより熱範囲が拡大し、溶接ブリッジ能力が向上し、溶接部品の継ぎ目ギャップの組み立て精度要件が軽減されます。これは中厚板の溶接において特に重要です。
さらに、アーク溶接を追加すると、溶接部を溶接ワイヤで満たし、溶接部の形態を変更し、異なる溶接ワイヤを選択し、溶接部の化学的および冶金学的組成を調整し、接合部の機械的特性を改善することができます。
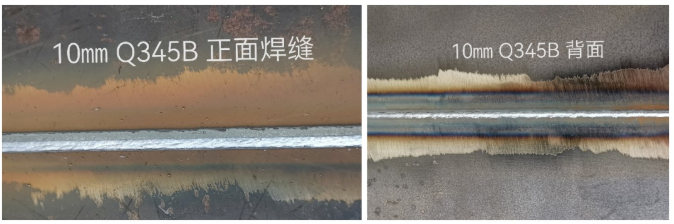
図3 10mm厚Q345B片面溶接・両面成形
レーザーアークハイブリッド溶接の応用分野
Pentium レーザー溶接技術研究センターは、長期間の実験の結果、レーザーとアーク溶接を併用すると多くの利点があることを発見しました。高速、小さな加熱面積、狭い溶接シーム、見栄えの良い外観などのレーザー溶接の利点を継承するだけでなく、ガスメタルアーク溶接の利点も吸収します。
これらの強みには、エネルギー効率の向上、ギャップを埋める能力、金属をより速く冷却する能力、エネルギーをより適切に結合する能力が含まれます。この溶接方法は溶接速度を高め、入熱を低減できるため、最終的に溶接対象物の変形を非常に小さくすることができます。
このため、中厚板の深溶け込み溶接にはレーザーアークハイブリッド溶接技術がハイエンド製品に採用されることになります。 Pentium レーザー溶接 R&D センターが実施した業界調査結果によると、Pentium Laser は以下の典型的な業界でレーザー アーク ハイブリッド溶接の完全なソリューションを提供できることがわかります。
1. 造船業
船体建造業界では、溶接工数が船体建造全体の工数の30~40%近くを占めています。同時に、溶接コストは全体コストの約 30% ~ 50% を占めます。このうち、溶接変形による追加費用が総コストの大きな部分を占めます。
時代はさらに進み、1994 年にはすでにレーザーやアークハイブリッド溶接などの技術の応用が始まっていました。この技術は、平鋼から作られ、特にウェブ材料として使用されるサンドイッチ パネルの製造に使用され、最終的に豪華客船のデッキに設置されました。
近年、アメリカ海軍は、多くの船体コンポーネントの構築にレーザー アーク複合技術を適用しています。誰もがよく知っている例としては、船舶のパイプラインの溶接の研究やT字梁の溶接の研究などが挙げられます。中国では名前を書いていない部隊もあるのが現状で、広州造船国際もドイツIMG社のレーザーアークハイブリッド溶接装置を導入している。
渤海造船所と湖東造船所では、全員がレーザー アーク ハイブリッド溶接ワークステーションを確立しました。これらのワークステーションが構築されると、レーザー アーク ハイブリッド溶接技術が船体の製造プロセスに導入されました。
2.自動車部品製造
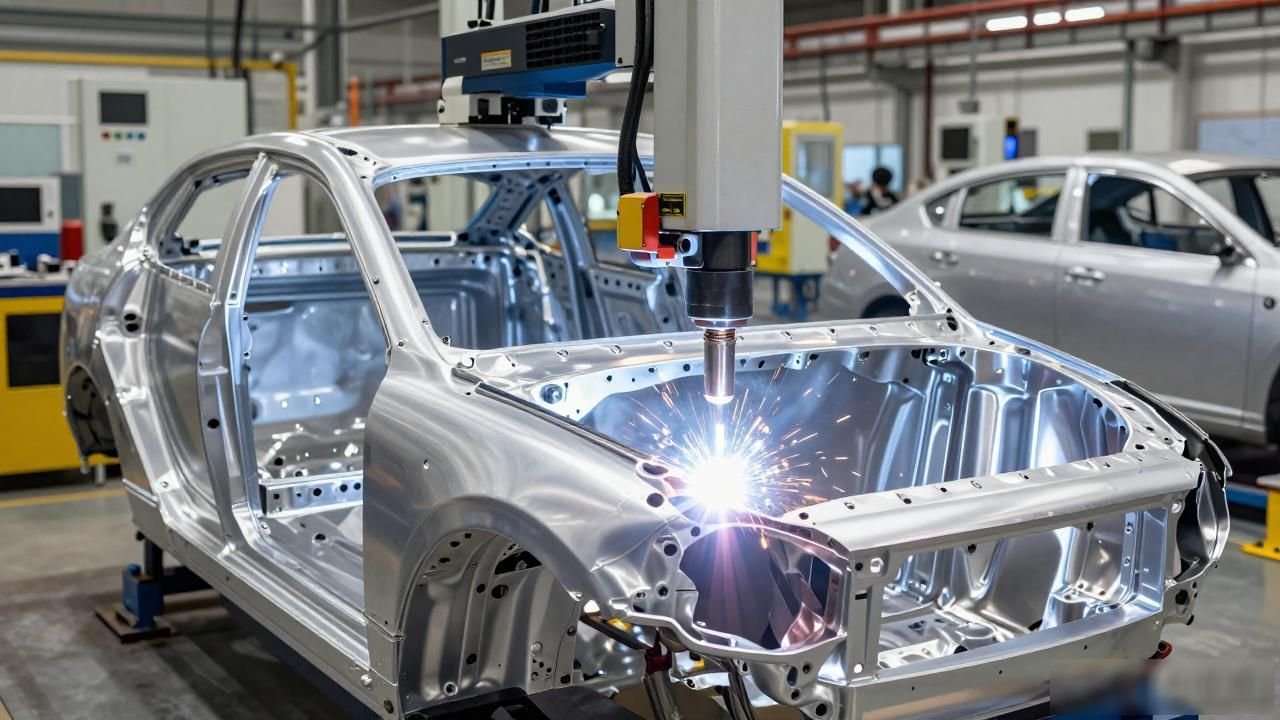
近年、自動車の軽量化要求の高まりにより、ボディ構造はスペースフレームからアルミ複合ボディへ移行し始めています。車のアルミニウムボディは主にレーザー溶接プロセスを使用して製造されます。レーザービームの焦点直径は比較的小さいため、組み立てギャップの精度要件は非常に高くなります。
このため、生産工程における設備コストが比較的高くなるといった問題や、ワーク準備工程の要件が比較的厳しいといった問題が生じる。上記問題は、レーザーアークハイブリッド溶接により解決できます。フォルクスワーゲンのフェートン シリーズのすべてのドアには、レーザー アーク ハイブリッド溶接技術が使用されています。ドイツのアウディ車では、オールアルミニウムボディの主要部品の溶接にもレーザーアークハイブリッド溶接が使用されています。
3. 建設機械産業
低合金高張力鋼は、比較的良好な機械的特性、良好な加工性、高い耐食性、および比較的良好な低温性能を備えた材料です。そのため、建設機械業界で広く使用されています。クローラークレーンの主な耐荷重および作動部品はブームであり、支持、補助ラフィングなどの役割を果たし、機械全体の安全性と操作性において重要な役割を果たします。
その材質は一般に低合金鋼で作られています。また、トラッククレーンの伸縮アームもクレーンの重要な部品であり、その材質は一般に低合金超高張力鋼で作られています。現在、XCMG、三一重工業などの企業はブームを溶接する際にレーザーアークハイブリッド溶接プロセスを使用しています。このプロセスにより、クレーンのブームの主溶接シームを片側で溶接し、両側で形成することができます。その動作は安定していて効率的です。
さらに、溶接後の接合部の引張特性と衝撃特性は、関連する工学応用規格に準拠しています。また、ブーム溶接部の隙間やエッジのズレなど、実際の作業条件への適応力が高く、対応できます。実際のエンジニアリング作業では、速度は 1.2m/min に達し、開先なしで溶接されます。
4. 鉄道輸送産業
アルミニウム合金の車体は、現代の鉄道輸送車両の開発における主要なトレンドになりつつあります。アルミニウム合金車体の製造において、溶接はさまざまな重要な部品を接続する重要な形式です。溶接継手の静的強度と耐疲労性は、車体の構造的完全性に直接影響し、また、走行中の車両の安全性能にも影響します。
さらに、これらの技術指標は、鉄道輸送車両の高速運転のさらなる実現を制限することにもなります。現段階では、CSRとCNRの複数の生産拠点が、車体のアルミニウム合金部品の溶接に特化したレーザーアークハイブリッド溶接装置を導入しています。
レーザーアークハイブリッド溶接の応用展望
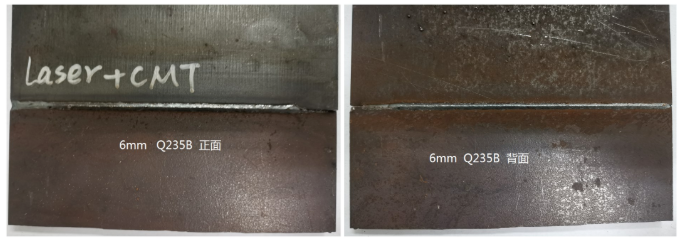
図4 6mm厚Q235B片面溶接・両面成形
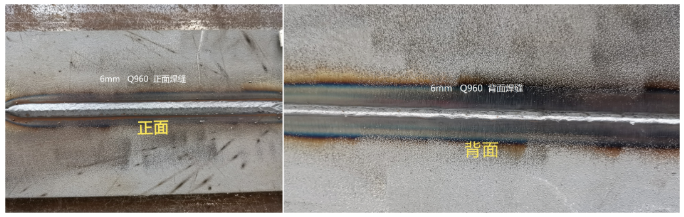
図5 6mm厚Q960片面溶接・両面成形
中岩普化研究所が発表した「2020-2025年中国レーザーアークハイブリッド溶接装置製造業調査報告書」によると、製造自動化とインテリジェント生産モデルに対する人々の需要が高まっている。この変更は、「中国製造2025」行動計画と「一帯一路」戦略の徹底的な実施によるものです。
このレポートは、2020年のレーザーアークハイブリッド溶接装置製造業界の開発状況と市場見通しの動向を分析しています。レーザー技術は、現代のハイエンド製造分野の最先端技術であり、産業の変革とアップグレードのプロセスで重要な役割を果たすでしょう。当初、レーザー加工の用途は主に食品、繊維、エレクトロニクスなどの軽工業分野に限定されていました。
しかし現在、その応用分野は自動車、船舶、航空宇宙、鉄道、高速鉄道、鉄骨構造物などの重工業分野にまで拡大しています。 Pentium Laserは積極的にアレンジを加え、高出力を必要とするレーザー用途に特化しています。高出力の切断、溶接、洗浄作業のために、すべてのプロセスとテクノロジーに重要な変更を加えました。
私たちは、新しい光源を使用して新しい応用方法を導き、よりインテリジェントな製造を使用してレーザー応用市場全体のビジネスを促進したいと考えています。非常にハイエンドでスマートなレーザー装置の量産が可能になることで、最終的には大規模な商業応用分野が形成されるでしょう。私たちは、継続的な進取的な姿勢で「レーザー アプリケーションの専門家であり、顧客のための価値を創造する」という Pentium Laser の核となる価値観を積極的に実践しています。
これにより、Pentium Laser は高出力レーザー アプリケーションで世界をリードするブランドになる機会が得られます。
 Chinese
 Japanese
 English
 German
 Finnish
Vastaa
Sinun täytyy kirjautua sisään kommentoidaksesi.