
製造業が大きく発展する現在、機械や自動車部品、家電製品を製造する企業の中で、よく話題になるのが「プレス部品」と「板金部品」です。
しかし、実際にこれら 2 つを使用したい場合、多くの人は常にこれら 2 つを混同します。彼らは、それらが 1 つであるか 2 つの異なるものであるか確信が持てず、アプリケーション シナリオはおろか、特定の製造プロセスの違いも知りません。これは最終製品が実需要と乖離することに直結し、コスト管理もめちゃくちゃで完全にアンバランスです。
したがって、生産に必要な部品を正確に一致させたい場合は、プレス部品と板金部品の本質的な違いを時間をかけて徹底的に分解し、最も基本的なプロセスロジックから始めて、性能特性に至るまで徹底的に分解し、両者とその核心的な違いを包括的に明らかにする必要があります。
1. 加工原理:プレス部品は「型圧」、板金部品は「成形加工」
プレス部品と板金部品の核となる違いは、まず製造プロセスの開始点に反映されます。これは 2 つの生成ロジックを直接決定します。

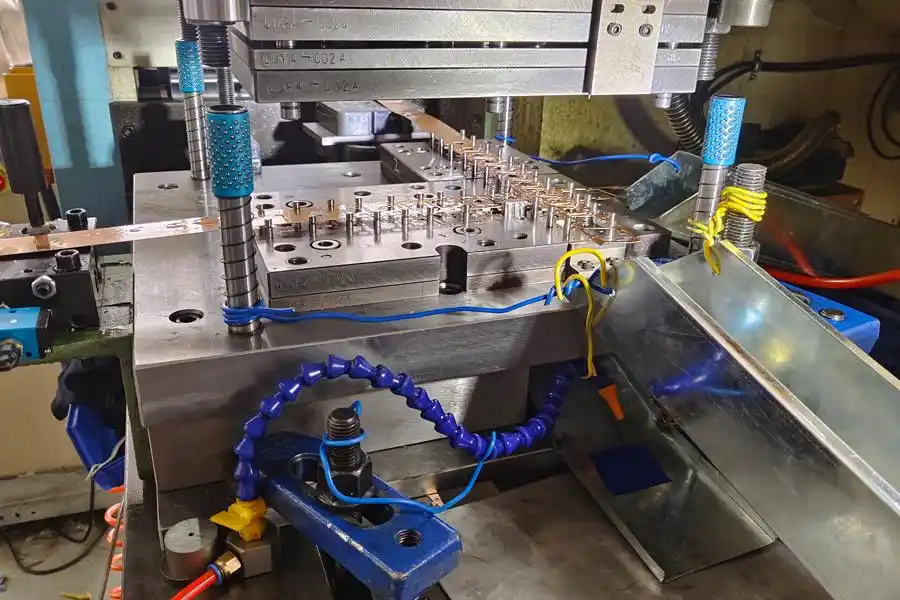
プレス部品の中核となる工程は金型スタンピングです。この工程はプレス機による強い圧力を利用して行われます。あらかじめ設計されたプレス金型を操作することにより、使用する金属板、金属帯、またはパイプに一定の外力を加え、材料内で塑性変形や直接剥離を引き起こし、最終的に特定の形状、特定のサイズ、特定の特性を備えた部品やコンポーネントを形成します。
プロセス全体の中核となるのは金型です。高精度のプレス金型のセットにより、大量生産の目標を達成でき、すべてのプレス部品の高レベルの寸法精度と一貫性が保証されます。一般的に言われる打ち抜き加工、曲げ加工、引き伸ばし加工、トリミング加工の動作ロジックは、上記の基本原理に基づいています。
実は板金部品技術の核心は板金成形加工です。金属板を原料とした加工方法です。次に、せん断、曲げ、溶接、リベット留めのプロセスがあります。もちろん表面処理にも一連の工程があります。この工程により、平らな素材が必要な立体構造に加工されます。
板金部品の加工方法は、金型によるバッチプレス部品の加工方法とは異なります。したがって、より柔軟になります。小規模バッチの手動成形操作や、CNC 機器を使用した自動処理に使用できます。中心的な方法は、プレート上に物理的処理ステップを実行して、ターゲット形状構造を徐々に成形することです。プロセス全体で、高価な特殊なプレス金型に依存する必要はありません。
2. 材料特性:プレス部品は高可塑性材料に適しており、板金部品は薄板材料に重点を置いています。
材料の選択に関しては、プレス部品と板金部品の間には明確な違いがあります。この状況の根本的な理由は、両者が使用するそれぞれのプロセスの材料性能に対する要件が異なるためです。
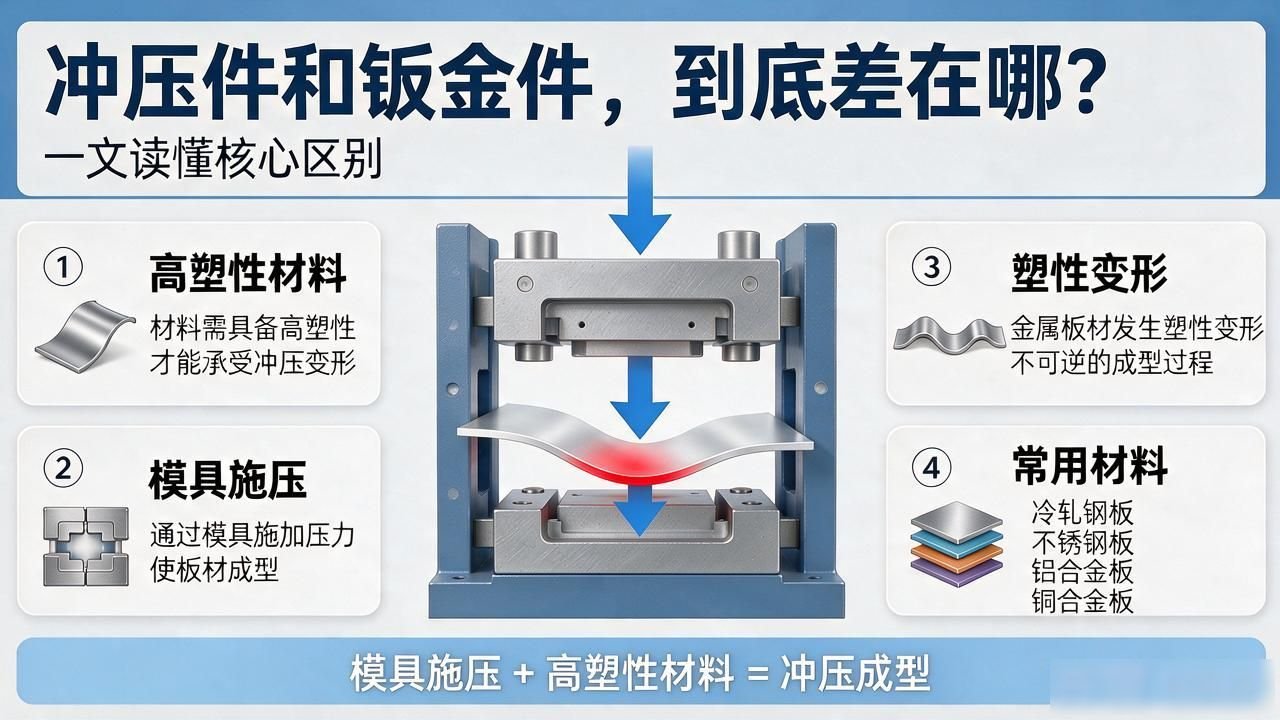
プレス部品には、材料の可塑性に対する非常に高い要件が求められます。金型を通して圧力を加える必要があるため、材料の塑性変形が発生する可能性があります。したがって、現在一般的に使用されている材料のほとんどは、可塑性の高い金属板です。例えば、冷間圧延鋼板、ステンレス鋼板、アルミニウム合金板、銅合金板などが一般的な材質である。
これらの材料は、優れた延性を備えているだけでなく、安定した機械的特性も備えていなければなりません。この場合にのみ、プレス工程でのクラックや不均一な変形などのトラブルが回避され、最終的な成形品質が確実に保証されます。
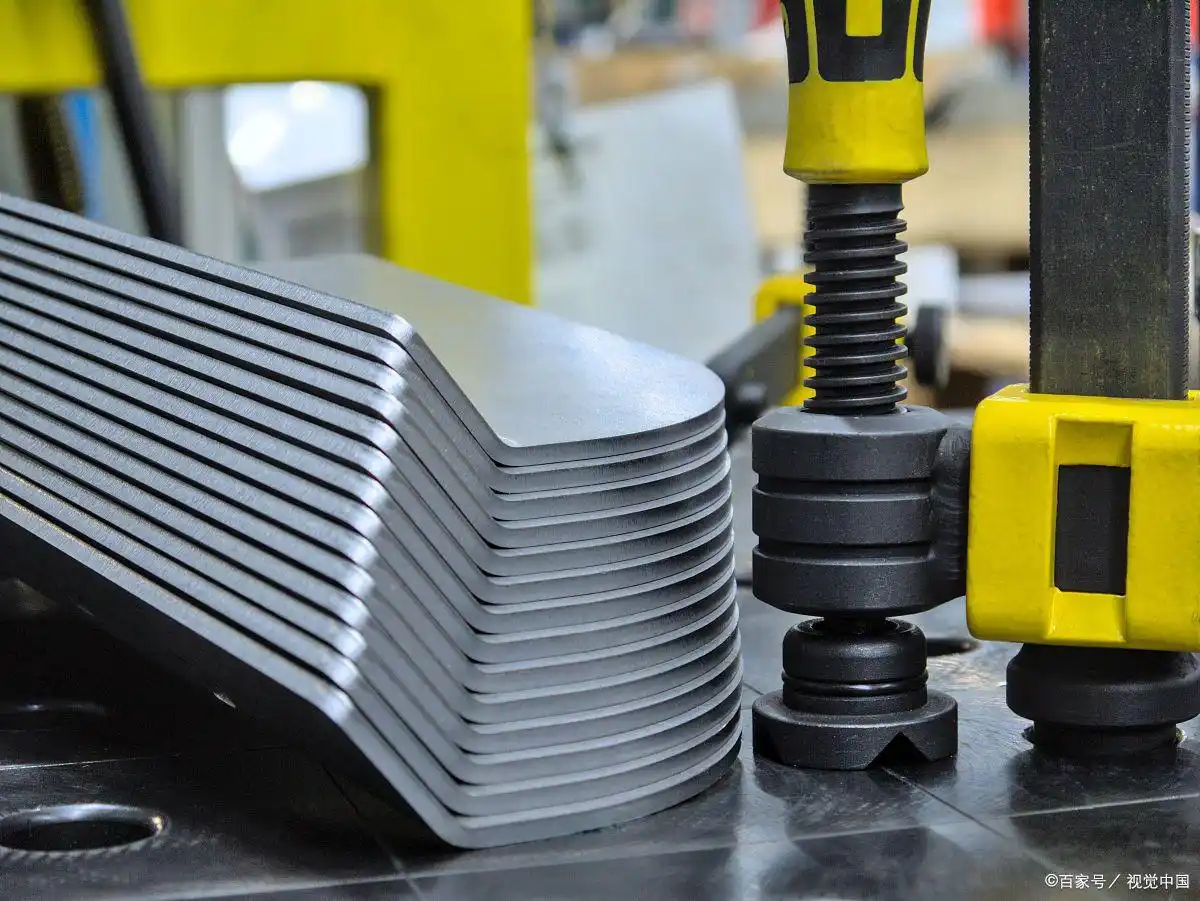
板金部品の材料選択では、板金に重点を置きます。通常、板厚0.05mm~6mmの板材が主体で、冷間圧延板、亜鉛メッキ板、アルミニウム板、ステンレス板などをカバーしています。この材料の利点は、軽くて薄く、切断や曲げが容易であり、重量管理や成形の柔軟性などの板金部品のニーズに十分に応えることができることです。
プレス部品と比較して、板金部品の材料可塑性の要件は比較的低いです。素材の加工性をより重視しています。例えば、溶接しやすい材質かどうか、その後の表面処理に便利な材質かどうかなどです。
3. アプリケーションシナリオ: プレス部品は主にバッチで生産され、板金部品はカスタマイズされたニーズに適応します。
プレス部品と板金部品では工程が異なり、材質も異なります。これらの側面は異なるため、アプリケーション シナリオは非常に明白な補完関係を形成します。このシナリオの相補性は、シナリオ間の核となる違いを示す重要な現れです。
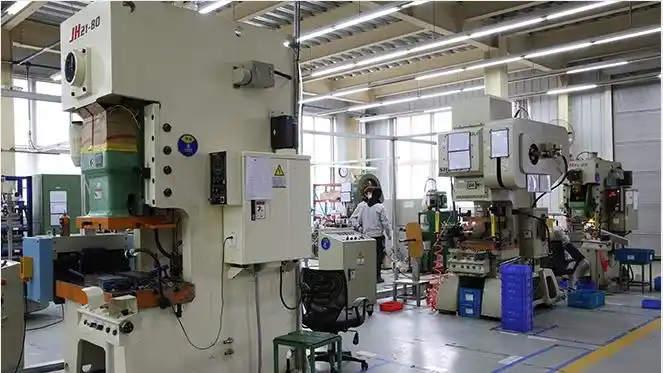
プレス部品は金型によって形成されるため、効率と安定性が非常に優れています。そのため、必然的に大量生産や製品仕様の統一が求められる用途に適しています。自動車製造の分野では、ドアインナーパネル、シャシープレス部品、ボンネットプレス部品なども実はすべてプレス部品です。スタンピング生産ラインでは、1 日に数千個または数万個の部品を生産できます。
この種の生産能力は、自動車メーカーの大規模なニーズを満たすために存在します。家電業界に目を向けると、冷蔵庫の筐体や洗濯機の内筒、エアコンの筐体などの核となる部品の多くはプレス技術で作られています。これには 2 つの利点があります。 1 つ目の利点は、生産効率が低くならないようにすること、2 つ目は、単一製品のコストが高くなりすぎないように効果的に制御できることです。
シート メタル パーツは処理の柔軟性が高いため、比較的少量、カスタマイズが必要、比較的複雑な構造を必要とするアプリケーション シナリオに適しています。シャーシやキャビネットの製造工程では、お客様ごとにサイズや放熱穴の位置、取り付け穴の位置などの要求が全く異なります。
板金部品は、CNC 曲げプロセスとレーザー切断プロセスを通じて迅速に調整できます。これにより、さまざまなカスタマイズされたニーズに効果的に対応できます。建築装飾の分野でも、金属化粧板や換気ダクトなどの製品には板金部品が多く使用されています。これは、シート メタル パーツが非常に柔軟な成形能力を備えているためです。
この機能は、さまざまな複雑な建物構造に適応できます。医療機器の分野でも同様です。この分野では、計器筐体や操作パネルなどのコンポーネントもカスタマイズする必要があります。これらのカスタマイズされた部品の加工は、依然として板金部品の柔軟な加工特性に大きく依存しています。
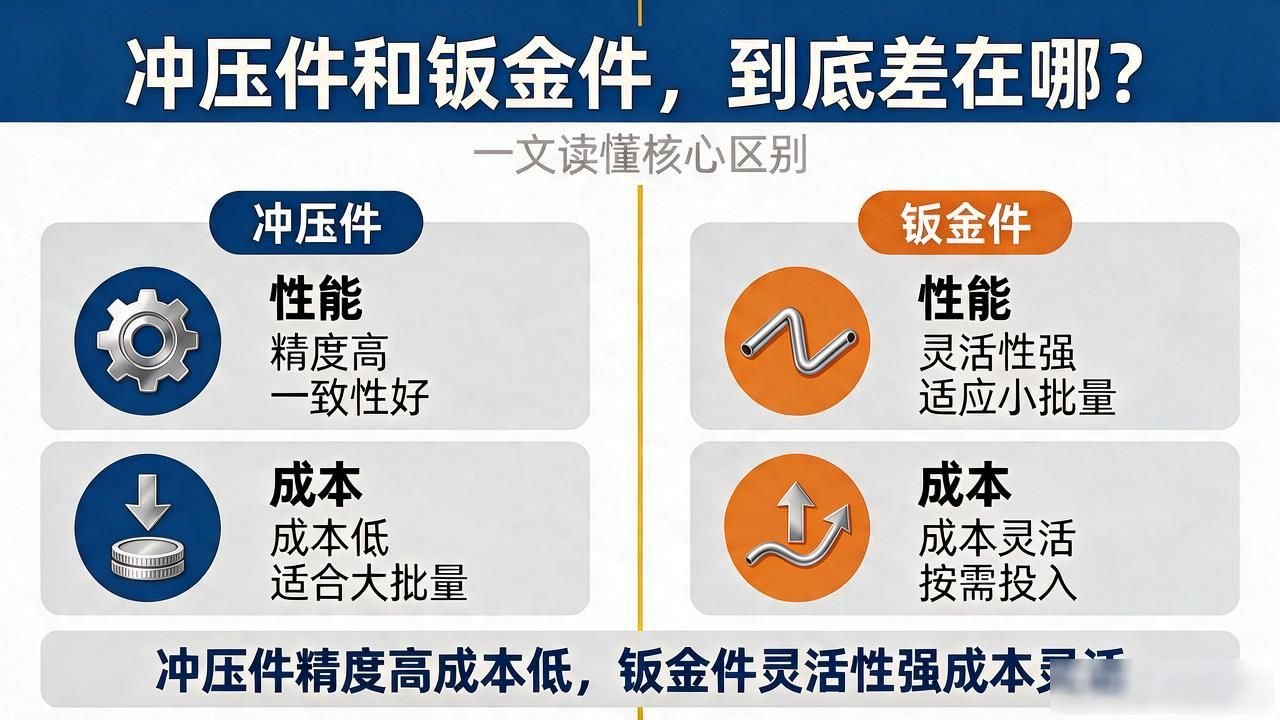
4. 性能とコスト: プレス部品は高精度で低コストですが、板金部品は高い柔軟性とコストの柔軟性を備えています。
最終製品の性能とコスト管理の2つの側面から観察・分析すると、プレス部品と板金部品の違いは確かに非常に大きく、企業の選択決定に直接影響を与えることは間違いありません。
この性能面から見ると、プレス部品は金型の非常に正確な制御に依存しています。そのため寸法精度が高く、表面の平坦度も良好です。特に複雑な形状の部品の場合、スタンピングプロセスにより非常に高い一貫性が保証されます。また、塑性変形後の強度と剛性が向上するため、耐久性がより強くなります。
板金部品の性能は、実際には加工装置と職人技により大きく左右されます。この加工方法でもある程度の精度は保証できますが、複雑な構造の一貫性はプレス部品には及びません。繰り返しますが、板金部品の構造上の柔軟性はより強力です。プレス部品では成形が難しい特殊な形状の構造を実現できます。
コストの観点から見ると、プレス部品は金型開発の初期段階で多額の投資が必要であり、設計から製造、最終デバッグまでの全プロセスに比較的長い時間がかかります。したがって、この方法は大量生産および製造シナリオに非常に適しています。製品の最終生産量が比較的大規模になると、単一の製品にかかるコストが大幅に削減されます。このようにして、規模の点で非常に明白な利点を得ることができます。
板金部品の場合、特別な金型を開発する必要がないためです。初期段階で投資した資金は主に設備費と人件費だった。したがって、小規模バッチ生産シナリオでは非常に大きなコスト上の利点があります。
ただし注意が必要なのは、出力がどんどん大きくなった場合です。単価の低下度合いはプレス部品の比ではありません。したがって、このプロセスは中小規模の環境、またはカスタマイズされた生産が必要な環境に適しています。
結論: ニーズに応じて選択し、プレス部品と板金部品を正確に区別します
全体として、プレス部品と板金部品は両方とも金属部品のカテゴリに分類されます。ただし、プロセスの原理、材料の特性、使用場面に適しているかどうか、一般的な性能とコストの違いには根本的な違いがあります。
ご存知のとおり、プレス部品は主に金型を使って打ち抜く加工であり、特に大量の規格生産などの作業に適しています。誰もが追求しているのは、スケールメリットを活かした高精度と低コストです。板金部品は主に柔軟な成形を特徴としており、特に小ロットのカスタマイズ ニーズに適しています。処理の柔軟性に依存して、さまざまな複雑な構造シナリオのニーズに対応します。
企業が実際の生産活動を行う際には、プレス部品と板金部品の根本的な違いを正確に理解することに重点を置く必要があります。また、自社工場の生産規模に基づいて分析する必要もあります。製品構造のニーズも考慮する必要があります。コストの予算も考慮します。
これらの要素を組み合わせることによってのみ、最も合理的な選択決定を行うことができます。これにより、混乱を招く概念によって引き起こされるリソースの無駄を回避できます。これにより、2種類のパーツが持つべき価値を最大限に引き出すことができます。製品の品質を保証することができます。生産効率を保証できます。
 Chinese
 Japanese
 English
 German
 Finnish
Vastaa
Sinun täytyy kirjautua sisään kommentoidaksesi.