
ステンレス鋼は耐食性があり、掃除が簡単なため、建築物のカーテンウォールの分野で広く使用されています。ステンレスは腐食に強くお手入れが簡単なため、高級キッチン用品の分野で広く使用されています。
ステンレスは腐食に強く、洗浄が容易なため、医療機器の分野でも広く使用されています。ただし、ステンレス鋼を真に輝かせたい場合は、研磨プロセスの具体的な選択と実際の研磨プロセスの実行が非常に重要です。
この記事では、機械研磨の技術について説明します。同時に、この記事では化学研磨の技術についても説明します。さらに、この記事では電解研磨の技術的方法についても説明します。最後に、この記事では流体研磨の 4 つの主流の技術的方向性についても説明します。関連する実際の事例をもとに分析します。これにより、ステンレス鋼の鏡面効果を達成するための具体的な経路が明らかになります。
1. 主流の4つの研磨技術の分析
1. 機械研磨は、緻密な工程を体現する伝統工芸の手法です。
原理は、砥石車、ウールホイール、ファイバーホイールなどの工具と研磨ペーストを使用して、ステンレス鋼の表面を物理的に切断することです。このプロセスにより、傷や酸化層が徐々に除去され、最終的には鏡面効果が得られます。
主な手順:
2. 化学研磨は、実際には顕微鏡レベルで酸を溶解する現象です。
原理はこうだ。硝酸とフッ酸を混合した溶液を使用します。この溶液はステンレス表面の微細な凸部を選択的に溶解し、全体をより滑らかな状態にします。
主要なパラメータ:
3. いわゆる電解研磨プロセスは、実際には電気化学的原理を使用し、金属表面を正確に平滑にするように設計された加工方法です。
具体的な方法は、ステンレス鋼を陽極として使用し、リン酸と硫酸を混合した電解液に通電することです。このプロセスにより、表面の特に小さな盛り上がった部分が溶解して除去されます。次に、表面に不動態層が形成されます。これは主に耐食性を向上させるために行われます。同時に表面を滑らかにすることもできます。
主要なパラメータ:

4. いわゆる流体研磨とは、研磨剤の流れを利用した柔軟な攻撃を指します。
原理は、高圧ポンプを使用して炭化ケイ素粉末やポリマー媒体などの成分を含む研磨液を輸送し、これらの液体をワークピースの表面に流すことで微細な切削効果を実現することです。
いわゆるメリットです。
2. これは実際の事例についての文章です。この文はいわゆる「鏡革命」について語っています。
この会社は<strong>にあり、1991 年の設立以来、金属研磨の分野に注力しており、現在、同社は 50 名以上の専門技術者と 30 台以上の高精度装置を保有しています。サービス範囲は製薬機械産業、食品機械産業、化学装置産業、圧力容器産業をカバーします。ステンレス鏡面研磨技術は高精度、安定した能率、優れたコストで定評があります。以下にいくつかの典型的なケースを示します。
事例1:反応器内壁の研磨
今回のチャレンジの様子はこんな感じ。化学産業に従事する会社があります。反応器の内壁はRa0.08ミクロンの平滑な仕上げが必要であり、内部に研磨液が残らないようにすることでメディアの汚染を防ぐ必要がある。
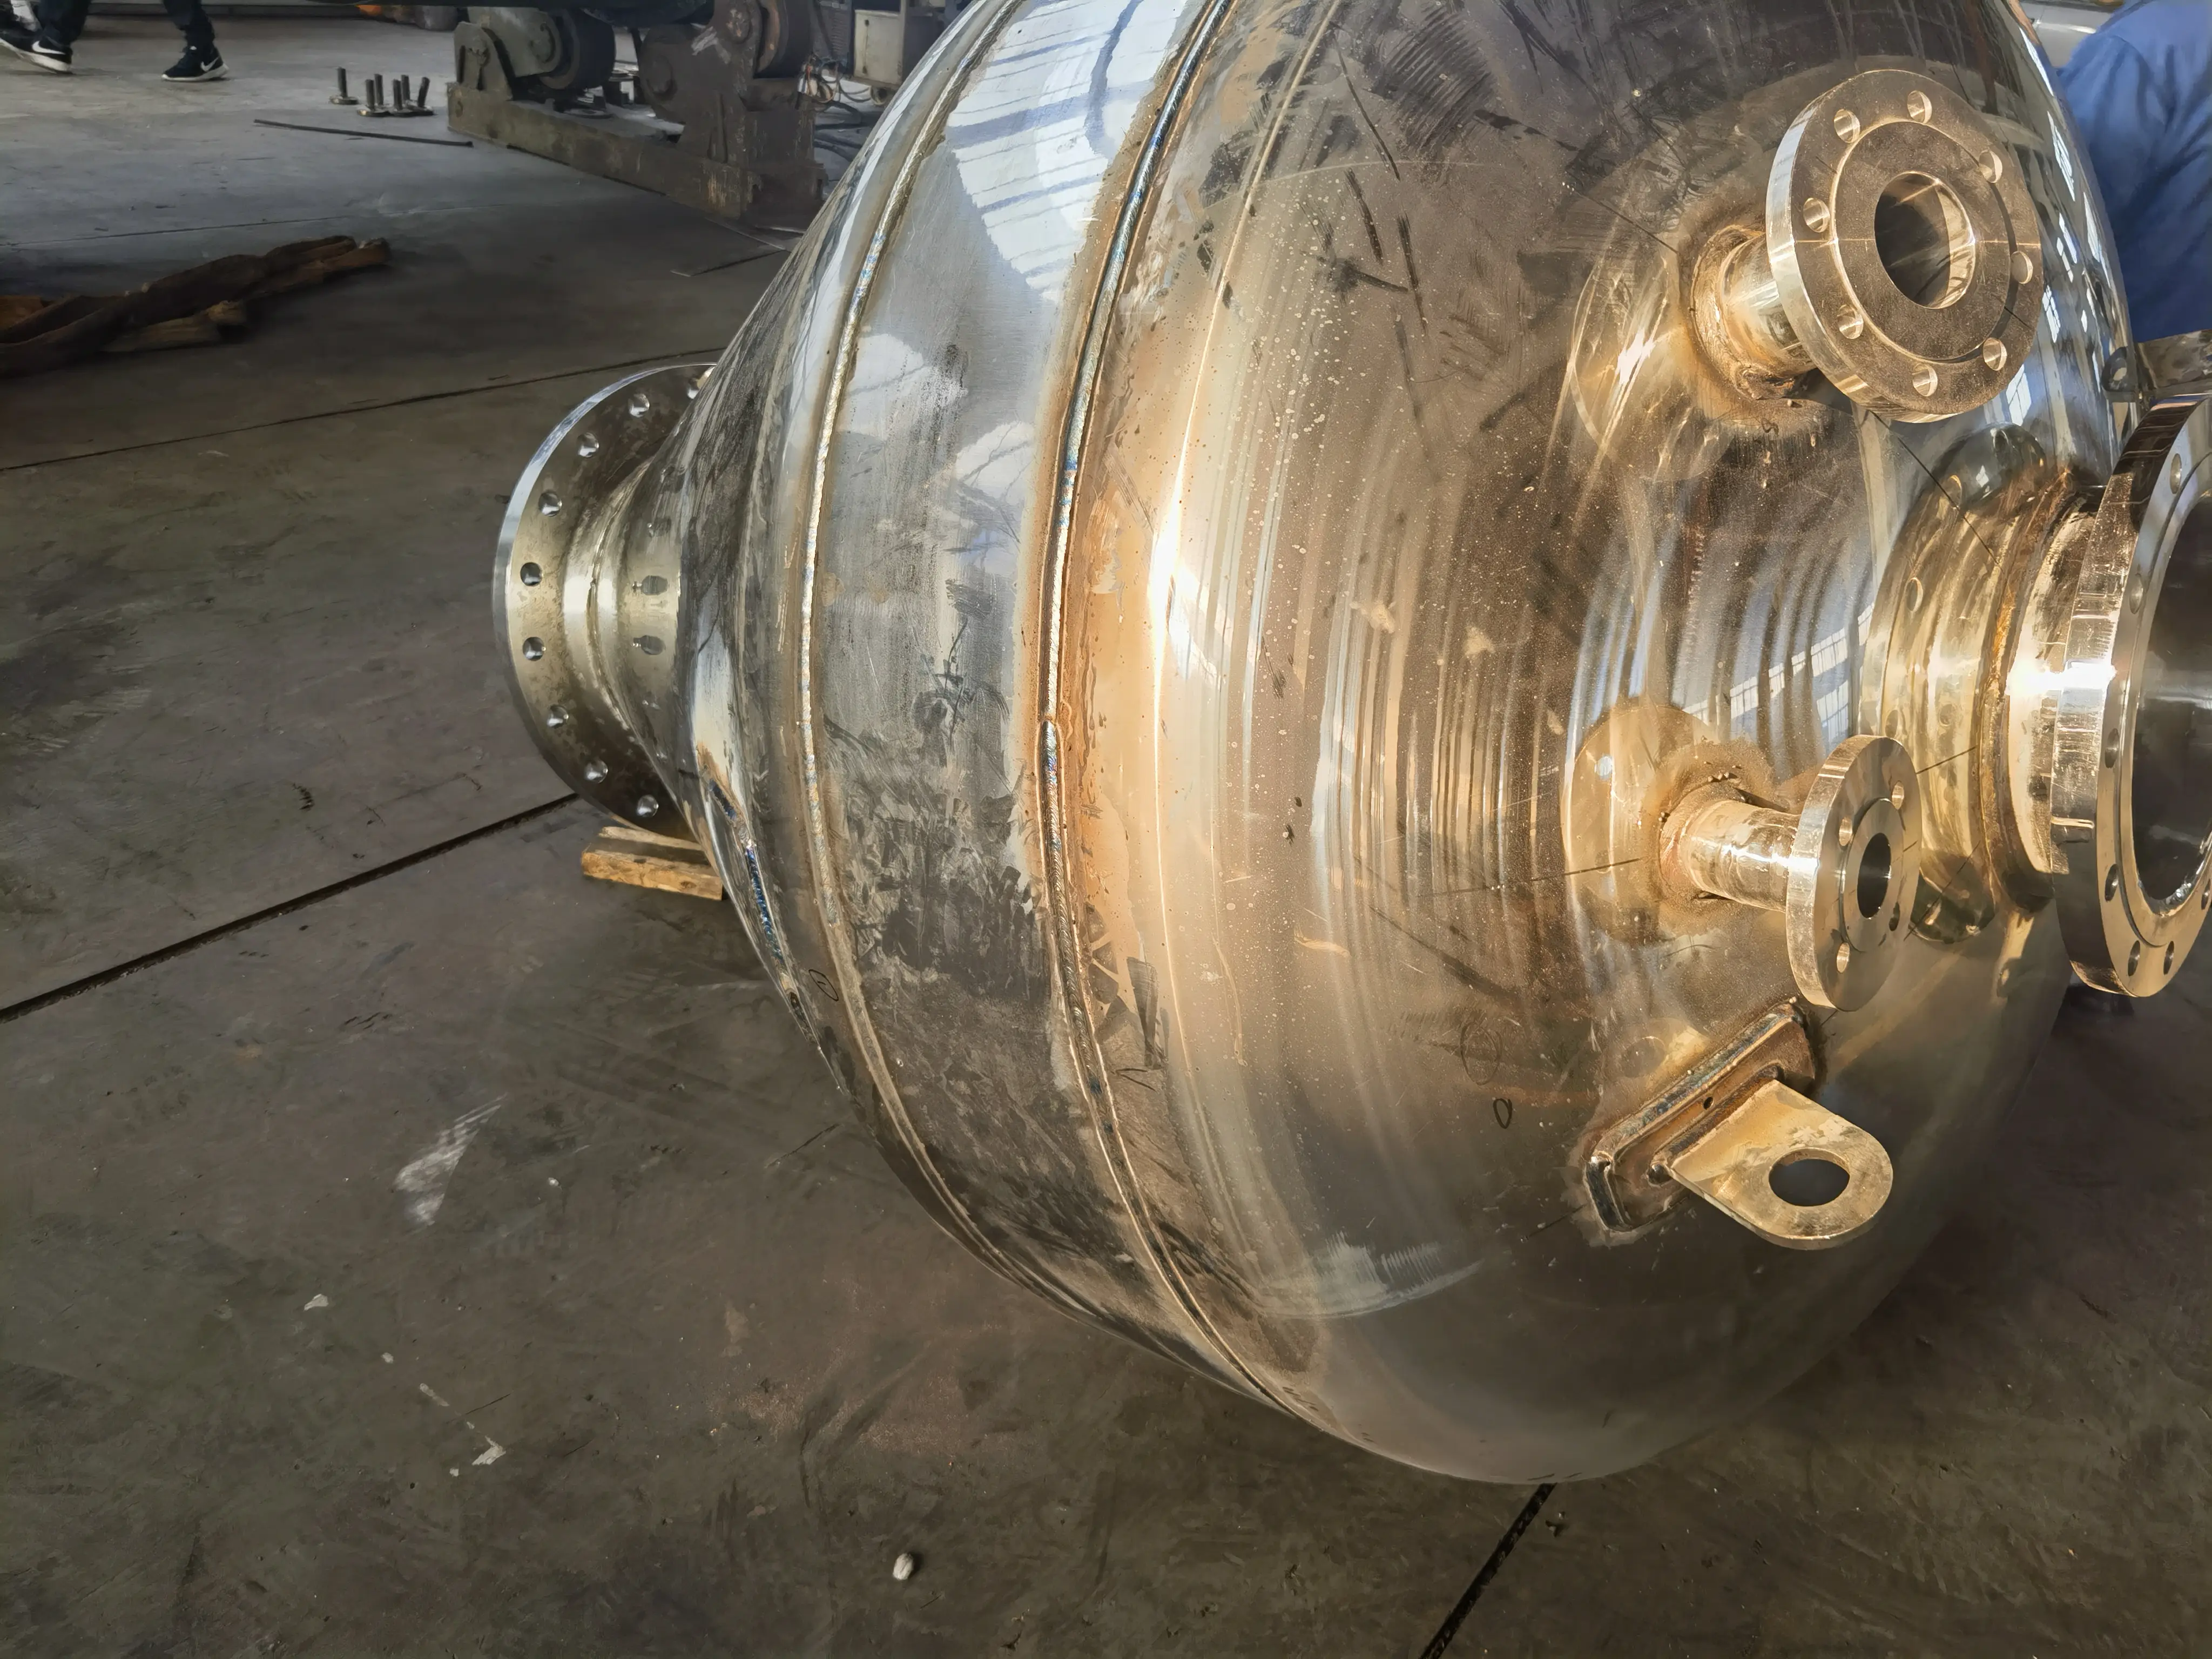
研磨前のジン・ホンファ缶ボディ
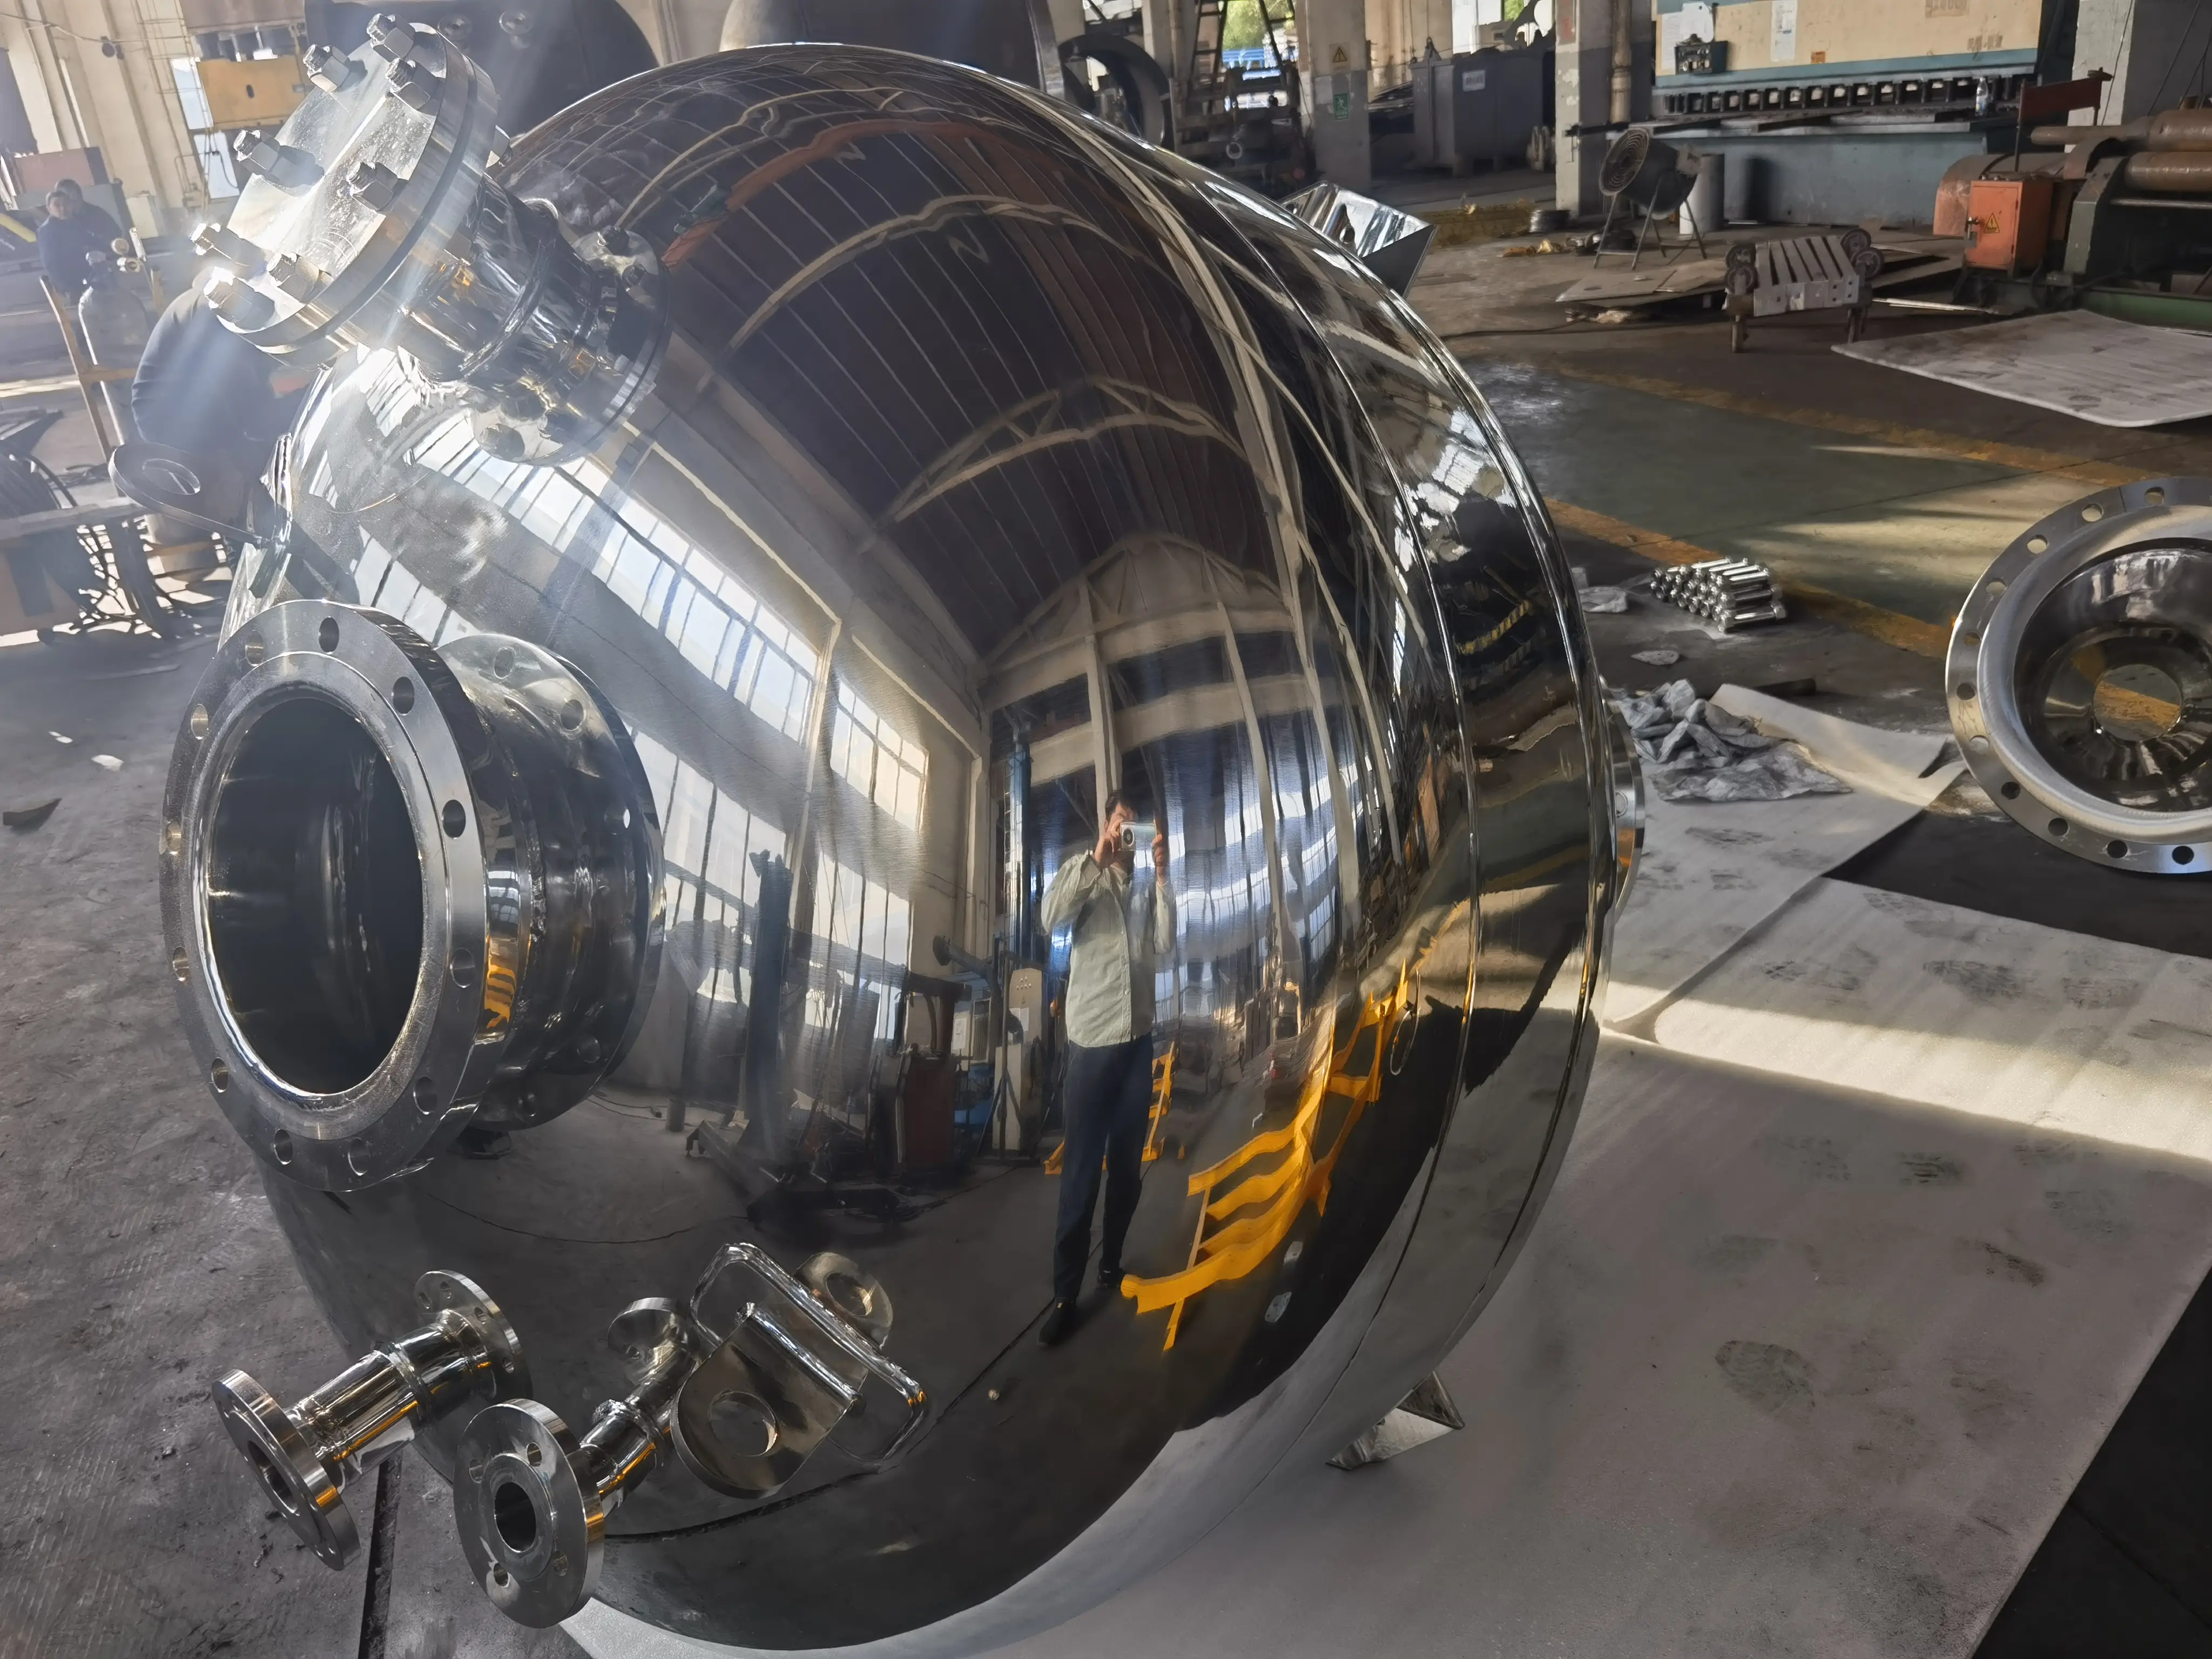
ジン・ホンファの戦車本体が磨かれた後。
この状況に対する具体的な解決策を提供します。
前処理工程では超音波洗浄技術を用いて油汚れを除去する方法を採用しており、電解研磨段階では、使用される電解液はリン酸および硫酸系の環境条件であり、温度は摂氏60度に制御され、電力は3分間印加され、緻密な不動態層の生成を達成します。後処理工程としては、純水洗浄を行った後、乾燥作業を行う。このとき、表面粗さ試験結果の適合率は100%であることを確認します。関連する効果には、反応器の耐用年数が 3 年間延長され、媒体の純度が 15% 増加することが含まれます。
2例目はステンレス製のエルボで、内外面を研磨した状態です。
チャレンジはこんな感じ。某食品機械用エルボ製品。 2 つのプロセス要件を同時に満たす必要があります。 1つ目は、内壁の表面粗さがRa0.1μmに達する必要があることです。 2つ目は、外壁に鏡のような効果があること。表面品質を除いて。バッチ処理の効率も高く維持する必要があります。
解決:
いわゆる機械的粗研磨プロセスとは、具体的には、内壁を 80 メッシュの砥石車で処理し、外壁を 120 メッシュのファイバーホイールで処理する必要があることを意味します。流体精密研磨工程は、内壁部を炭化ケイ素研磨液で加工し、外壁部をダイヤモンド砥粒ペーストを塗布してウールホイールで研磨します。品質検査段階では、レーザー共焦点顕微鏡を使用して抜き取り検査を実施します。最終合格率は 99.2% に達しました。それがもたらした効果は非常に明白で、1 日の処理量は 200 個に達することもありました。
金紅発パイプラインの内壁を鏡面研磨した後の実際の効果はどのようなものですか?
3. 適切な研磨プロセスを選択するにはどうすればよいですか?
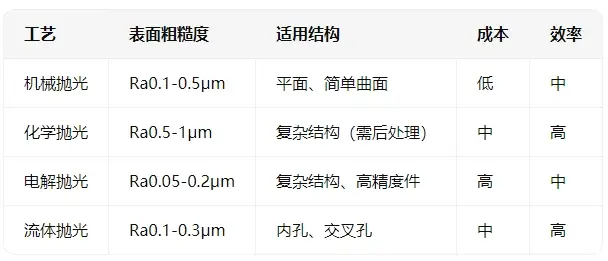
プロセスの表面粗さについては、構造的にコスト効率の高い機械研磨が適しており、Ra 値が 0.1 ~ 0.5 ミクロンである必要があります。平面や単純な曲面に適しており、低コストで中程度の効率です。化学研磨では Ra が 0.5 ~ 1 ミクロンである必要があり、複雑な構造に適していますが、その後の処理が必要で、コストは高く、効率は中程度です。
電解研磨では Ra が 0.05 ~ 0.2 ミクロンである必要があり、複雑な構造や高精度の部品に適しており、コストと効率が高くなります。流体研磨には Ra が 0.1 ~ 0.3 ミクロンである必要があり、高コストで中程度の効率で内穴およびクロス穴に適しています。提案を選択してください。
4. 最終的な結論には、視覚的な美しさの強調から実際の使用までの間のあらゆる詳細を慎重に検討する必要があります。
ステンレススチールの研磨は、美しさを追求するだけでなく、満たさなければならない機能的な要件でもあります。たとえば、食品機械産業では、研磨液が装置に残って処理対象のメディアを汚染することを避ける必要があります。医療機器業界では、FDA が定める基準に準拠するために、電解研磨によって機器の耐食性を向上させる必要があります。
当社が成功した主な理由は、プロセスの精度要件とお客様の特定のニーズを深く組み合わせたことにあります。 「前処理」→「研磨」→「後処理」と全工程を管理・管理し、表面の光沢と使用機能のバランスを実現します。
 Chinese
 Japanese
 English
 German
 Finnish
Vastaa
Sinun täytyy kirjautua sisään kommentoidaksesi.