
第4章 1950年代後半、旧ソ連ではワイヤカット放電加工制御やワイヤカット加工の新技術が開発された。最初のセクションでは、ワイヤ EDM の加工特性について説明します。セクション 2 では、ワイヤ放電加工の制御システムとプログラミング技術を紹介します。セクション 3 では、ワイヤー切断加工の新技術を分析します。ワイヤ放電加工加工の制御とワイヤ切断加工の新技術はいくつかのユニットに分かれています。最初のセクションでは、ワイヤ EDM の加工特性について説明します。
最初の部分では、ワイヤー切断の原理を学びます。基本原理は、移動する銅線やモリブデン線などの細い金属線を電極として使用し、ワーク上にパルス火花放電を行い、切断や整形を行う高速ワイヤ放電加工を実現します。電極ワイヤーは毎秒8~10メートルの高速往復運動を行います。通常、作動流体としてエマルジョンが使用されます。
電極線の具体的な仕様としては、直径0.12mmのモリブデン線、直径0.15mmのモリブデン線、直径0.18mmのモリブデン線が挙げられる。もう 1 つのタイプは、低速ワイヤ放電加工機のワイヤ切断工作機械に使用されます。このタイプの工作機械では、電極ワイヤが一方向に低速で移動します。その速度は毎秒 0.2 メートル未満、つまり毎分 8 ~ 10 メートルに相当します。作動媒体には通常、脱イオン水が使用されます。ここで使用される電極線材は通常真鍮線です。
WEDM 制御と WEDM の新技術の内容を、要点を強調するために 1 回繰り返します。最初のセクションでは、ワイヤ EDM の加工特性について再度説明します。後編ではワイヤーカット加工の特徴を分析します。最初のポイントは、ワイヤー放電加工と放電加工成形の共通のパフォーマンスについて説明します。その現れの 1 つは、電圧波形と電流波形が基本的に類似していることです。
これらの波形には、開回路状態、通常の火花放電状態、短絡状態、およびそれらの間の相互変換プロセスが含まれます。 2 番目のパフォーマンスは、処理メカニズムが基本的に同様であることです。同時に、生産性の法則も同様です。表面粗さの加工ルールも基本的には同様です。材料の機械加工性も基本的に同様です。 2 番目のポイントは、EDM と比較したワイヤーカット加工の異なる特性を示しています。まず、水または水ベースの作動液を使用しても火災が発生しないことがわかります。
この方法であれば安全な無人運転が容易に実現できます。さらに、明らかな電解電流現象が発生します。
⑵ 安定したアーク放電状態がない、⑶ 電極とワークの間に「接触不良」のような軽圧放電現象がある、⑷ 成形する必要がある工具電極が節約できる、⑸ 材料利用率が高い、⑹ 電極ワイヤが加工精度に与える影響が比較的小さい。そして、ワイヤ放電加工の加工制御とワイヤ放電加工新技術の第一章、ワイヤ放電加工の加工特性に関する第三章に入り、以下を見てください。ワイヤー放電加工の適用範囲。 ⑴ 金型の加工が可能、⑵ 放電加工成形用の電極の加工が可能、⑶ 部品の加工が可能、これはまだワイヤー放電加工の加工制御とワイヤー放電加工の新技術の最初のセクションです。ワイヤ放電加工の加工特性の 4 番目の部分では、ワイヤ放電加工の主要なプロセス指標であるワイヤ放電加工のプロセス指標に影響を与える要因の最初の側面について説明します。 1 つ目は切削速度 υwi です。単位時間当たりにワーク上の電極線の中心線によって切断される面積の合計を切断速度といいます。単位は㎜平方/分で、υwimaxの最高値は40~80㎜平方/分、一般的な状況は20㎜平方/アンペア/分です。 2つ目は表面粗さです。ワイヤを高速で走行させる場合、Ra は 5 ~ 2.5 ミクロンです。 Raは最良の状態で約1ミクロンです。 Raは低速ワイヤ走行時で1.25ミクロンです。 Raは最良の時点で0.2ミクロン。まだワイヤ放電加工の加工制御と新しいワイヤ切断加工技術の最初のセクションです。ワイヤー放電加工の特徴として、3つ目は電極線ロスであり、10,000平方ミリメートルの面積を切断した後の電極線の直径の減少量です。モリブデン線の場合、直径の減少は 0.01 mm を超えてはなりません。ここでは10,000平方ミリメートルをカットすることに注意してください。 4つ目は、寸法精度や形状精度などの加工精度です。形状精度には真直度、平面度、真円度が含まれます。位置精度には平行度、直角度、傾きが含まれます。高速ワイヤーカットの制御可能な加工精度は0.01~0.02mm程度です。ワイヤーウォーキングは低ワイヤーカットの場合、0.005~0.002mm程度となります。第1節 ワイヤ放電加工機の加工制御とワイヤカット加工の新技術ワイヤ EDM 加工特性のパート 2 では、電気パラメータの影響について説明します。 1つ目のポイントはパルス幅tiです。 ti の範囲は 2 ~ 60 マイクロ秒です。グループパルスおよび仕上げ処理中、ti は 0.5 マイクロ秒未満になる可能性があります。
⒉パルス間隔 t0 は ti の (4~8) 倍として定義されます。単なる切り込みや厚肉加工の場合は、t0は上記より大きい値をとってください。 ⒊開放電圧ûiにより電極線が振動しやすくなり、線損失の増加やギャップの増加につながります。

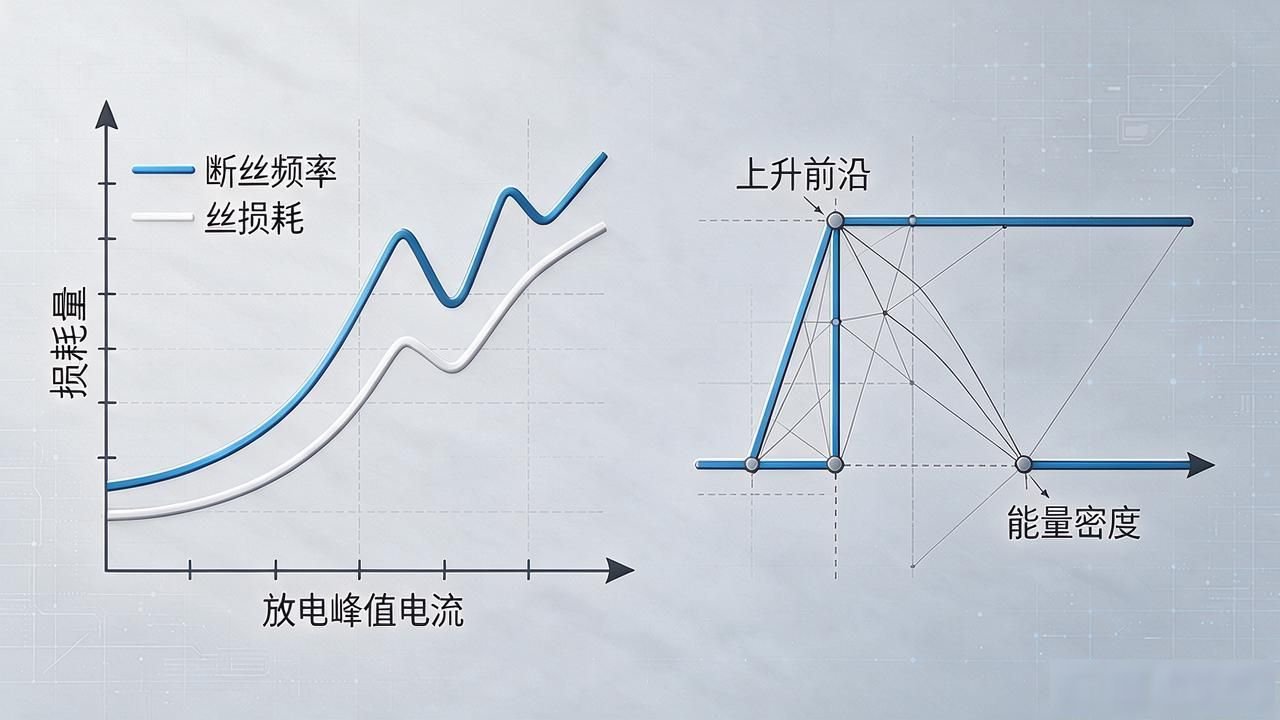
⒋放電ピーク電流について 高速処理条件下ではワイヤロス率が増加し、場合によってはワイヤ断線が発生する場合があります。このとき、îe は 40A 未満であり、平均電流は 5A 未満です。低速処理条件では、パルス幅が非常に狭く、電極ワイヤが比較的太いため、μe が 50A を超える場合があります。 ⒌放電波形の立ち上がりが比較的遅い場合、ワイヤ損失は比較的小さくなります。
パルス幅が非常に狭い場合、急峻なフロントエッジが必要になります。これは、ワイヤ EDM 制御とワイヤ EDM 新技術の最初のセクション「ワイヤ EDM の特性」の内容であり、非電気パラメータの影響について説明しています。 ⒈電極ワイヤとその移動速度はプロセス指標に影響を与えます。
高速ワイヤ走行の場合、モリブデンワイヤの直径範囲はφ0.08~φ0.20mmです。一定の範囲内でワイヤ速度を上げると生産性が向上しますが、10m/s以下にする必要があります。低速ワイヤ走行には、高生産性の微細微細加工に適したφ0.3㎜の黄銅ワイヤを使用しています。この時に使用するモリブデン線の直径はφ0.03㎜です。 ⒉ワークの厚さや材質も工程指標に影響します。
ワークが薄すぎても厚すぎても生産性が高くないため、生産性を最大限に高める最適な厚さが存在します。この範囲は通常 50 ~ 100mm です。材料への影響: 銅、アルミニウム、焼き入れ鋼を加工する場合、加工プロセスは比較的安定しており、切断速度は比較的高速です。
⑵ステンレス鋼、磁性鋼、未焼入高炭素鋼の加工では安定性が悪く、切削速度が遅くなります。表面品質はあまり良くありません。 (3) 超硬合金を加工する場合、比較的安定しており、切削速度は低く、表面粗さは良好です。ワイヤーカット放電加工制御とワイヤーカット加工の新技術。セクション 1: ワイヤ放電加工の加工特性。 ⒊ プロセスインジケーターに対するプリセット送り速度の影響。適切なプリセット送り速度ガイドレールベアリングガイド。ホイール放電加工によるワイヤカット加工制御とワイヤカット加工の新技術 第1章 ワイヤ放電加工の加工特性⒋ CrWMn、GCr15の加工における被削材の内部残留応力の影響 熱加工方法の正しい選択と熱処理仕様の厳格な実施 合理的な切断ルートの選択 2回カット:荒加工時に全刃に0.1~0.5mmを残す 第1章 ワイヤ放電加工の制御と新ワイヤ放電加工の特徴 ワイヤ放電加工制御とワイヤ放電加工の新技術第 2 章 ワイヤ放電加工制御システムとプログラミング技術 1. ワイヤ放電加工制御システムの機能: ⑴ 軌跡制御 ⑵ 加工制御 ワイヤ放電加工制御とワイヤ放電加工の新技術 第 2 章 ワイヤ放電加工制御システムとプログラミング技術 ⒈ 軌跡制御原理 偏差判定 → 送り → 偏差計算 → 終点判定 直線:Fn>0 直線上の X を 1 歩 Fn+1=Fn-yeFn<0 下の Y を 1 歩進む直線 Fn+1=Fn+xe 円:Fn>0 円の外側の -X を 1 歩 Fn+1=Fn-2xn+1 Fn<0 円 Y 内を 1 歩 Fn+1=Fn+2yn+1 ワイヤ放電加工機の制御とワイヤカット加工の新技術 第2節 ワイヤ放電加工機の制御システムとプログラミング技術 ⒉ 加工制御機能 ⑴ 送り制御 ⑵ 短絡ロールバック ⑶ ギャップ補正 ⑷ グラフィックのスケーリング、回転、移動 ⑸ 適用制御 ⑹ 自動中心検出 ⑺ 情報表示 ワイヤーカット EDM 制御とワイヤーカットの新技術 2. ワイヤーカット CNC プログラミングの要点 グラフィックス: 直線と円弧に簡略化 3B プログラム ⒈ プログラム形式: Bx By BJ G ZB: セパレーター、B の後の数字がゼロの場合、ゼロはありません書く必要がある。 J: 長さのカウント、単位はμm、G: カウント方向: GxGyZ: 加工指示 ワイヤ放電加工機の加工制御とワイヤカット加工の新技術 ⒉ 直線のプログラミング ⑴ 直線の始点が座標原点 ⑵ 直線の終点座標がx、y、絶対値をとる、単位はμm、公分母を使ってx、yを整数ずつ減らすことができる複数。
⑶計数長さ J は計数方向 Gx または Gy に応じて演算する必要があります。具体的には、直線のx軸方向またはy軸方向への射影値をとる。ここでのx値、y値いずれの場合も単位はμmです。この値は、カウント方向 G とともに考慮する必要があります。
⑷ カウント方向 G の選択は、プログラムの最終ステップの軸方向を基準にして選択してください。原則として、終点の方向と相対的に平行な軸方向をカウント方向として選択します。この部分のコンテンツは、ワイヤ放電加工機の加工制御とワイヤ切断加工の新技術直線のプログラミングカテゴリに属します。
⑸加工命令Zは直線の方向と終点の象限に応じて分割されます。 L1、L2、L3、L4に分かれています。 +x軸に一致する直線をL1、+y軸に一致する直線をL2、-x軸に一致する直線をL3、-y軸に一致する直線をL4とカウントします。 x軸とy軸の両方に一致する直線については、プログラム時にx値、y値ともに0として書き込むことができ、B以降の記号を書く必要はありません。この部分もワイヤ放電加工機の加工制御とワイヤカット加工の新技術に含まれています。
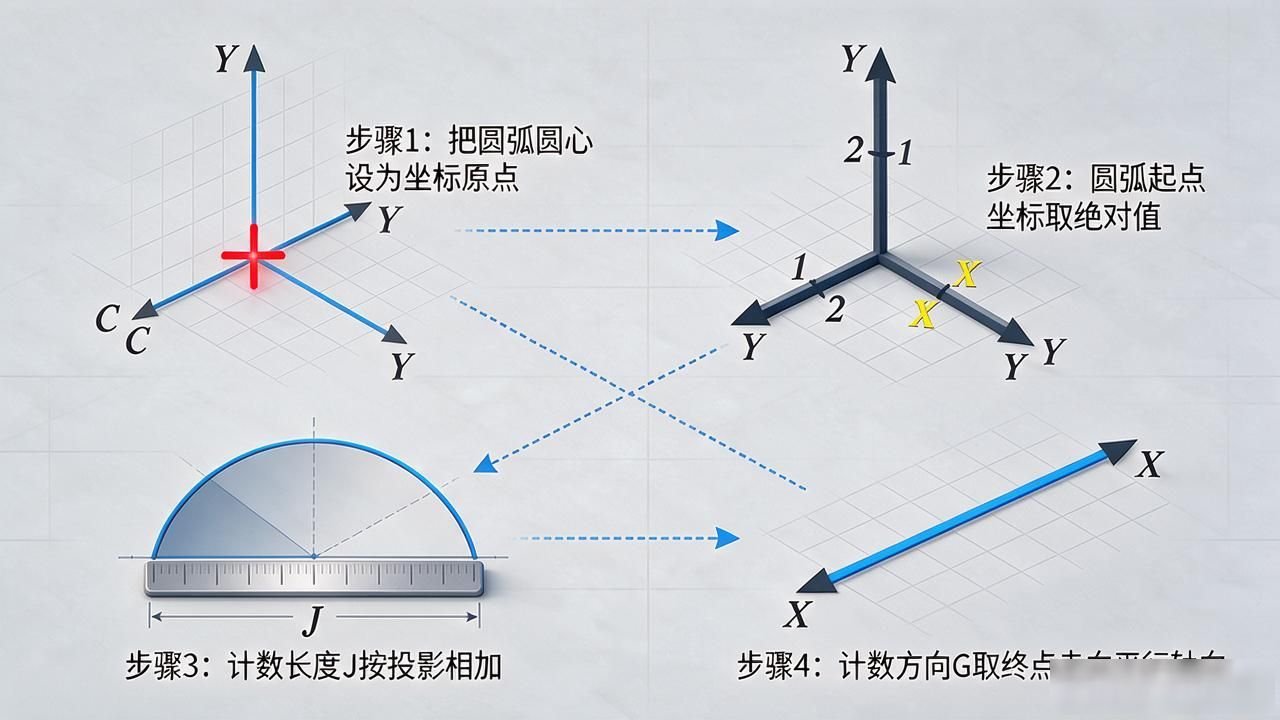
⒊以下は円弧のプログラミング手順です。 まず、⑴ 円弧の中心を座標の原点として設定します。次に、⑵ 円弧の始点の座標値を現在の x 値と y 値として絶対値を求めます。このときの単位はμm です。 ⑶ カウント長 J は、カウント方向に応じて投影値が x 軸上にあるか y 軸上にあるかを決定します。単位は μm です。円弧が比較的長いと仮定します。 2 つ以上の象限にまたがる場合は、カウント方向が位置する x 軸 (または y 軸) 上の各象限の絶対投影値を取得し、それらを合計する必要があります。得られる結果は、一方向の合計の計数長さです。この値は、適用可能かどうかを判断するために、カウント方向の後にも選択する必要があります。 (4) 端点の円弧に平行な方の軸をカウント方向としてカウント方向 G を決定します。最終ステップの軸方向をそのままカウント方向とするとも言えます。ワイヤカット放電加工制御におけるアークプログラミングとワイヤカット加工における新技術の内容です。
円弧プログラミングでは、⑸の加工コマンド Z も追加され、SR1、SR2、SR3、SR4、NR1、NR2、NR3 と NR4 の合計 8 つのシチュエーションが含まれます。
最初のステップで入る象限に応じて、R1、R2、R3、および R4 の状況に分けることができます。切削方向により正円 S と逆転円 N の 2 種類に分けられます。ワーク全体をプログラムする例としては Gy Gx 0 Gy があります。ワイヤー放電加工機の加工制御とワイヤーカット加工新技術⒋の内容です。
セクション 3 自動プログラミング ⒈ 自動プログラミングの原理 ⑴ メイン処理プログラム ⑵ 後処理プログラム ⒉ コード XY、SKX-1、SXZ-1、SB-2、SKG、XCY-1、SKY、CDL、TPT は CNC プログラミング言語で言及されています。出力形式には、3B、ISO、および EIA 標準が含まれます。 ⒊自動プログラミングマシンの主な機能 ⑴ 直線、円弧、非円形曲線、リスト曲線からなる図形を処理できます。
⑵ 相対座標と絶対座標の両方でプログラム可能です。 ⑶ グラフィックスの回転、平行移動、対称またはミラーリング操作、およびスケーリングの機能があります。同時に、線径補正の追加、遷移円の追加、面取りなどの操作もサポートします。 ⑷操作が非常に便利で、画面編集機能が非常に強力です。入力処理プログラムを表示し、追加、削除、変更操作をサポートします。
⑸出力方法が豊富です。例えば、CRT ディスプレイ、印刷されたチャート、プロッター図面やパンチ紙テープなど。 これは、ワイヤー放電加工機の加工制御と新ワイヤーカット加工技術の第 3 章の内容であり、新ワイヤーカット加工技術、⒈ ダブルワイヤーカット加工技術 ⒉ 無電解ワイヤーカット加工技術 ⒊ マイクロワイヤーカット加工技術 ⒋ 双方向ワイヤーカット多段カット加工技術 ⒌ 太線ワイヤーカット加工技術。
さらに,マイクロワイヤ放電加工機,ワイヤ放電加工機のワイヤ放電加工制御,ワイヤ放電加工制御における新ワイヤ放電加工技術,新ワイヤカット加工技術についても触れた。マイクロサンプルワイヤー放電加工制御と新ワイヤーカット加工技術。
 Chinese
 Japanese
 English
 German
 Finnish
Leave a Reply
You must be logged in to post a comment.