
実際の製造現場では、通常、純炭酸ガスシールド溶接、純アルゴンガスシールド溶接、混合ガスシールド溶接などの溶接ガスシールド溶接を行っております。ここでいう混合ガス防護とは、主にアルゴンと二酸化炭素の混合ガスによる防護形態を指します。
通常、2 つの特定の比率があります。 1 つは、約 90% のアルゴンと 10% の二酸化炭素です。この比率は海外地域でより一般的に使用されます。もう 1 つは、およそ 80% の大気と 20% の二酸化炭素です。中国ではこの比率が過半数を占めています。上記の混合ガスを使用するこの種の作業は、クリプトンリッチガスシールド溶接とも呼ばれます。
さまざまな職場で働いた経験がある方や、さまざまな会社で働いたことがある方なら、同じ製品やワークに直面したときに、保護溶接作業に純炭酸ガスを使用する会社もあれば、保護溶接に混合ガスを使用する会社もあることに気づくでしょう。ここでの質問は、保護のために混合ガスを使用したほうがよいかということです。
保護のために純粋な二酸化炭素ガスを使用した方がよいでしょうか?次に、両者の特徴と違いを一緒に分析し、溶接プロセスと一緒に計算される総合コストに焦点を当てます。この目的は、誰もがより包括的な理解を得ることができるようにすることです。
1. 最初に定義します
1. CO2 ガス溶接、その名前は明らかです。これは、溶接プロセス中に、ノズルから噴霧される純粋な炭酸ガスが保護ガスとして使用されることを意味します。この結果、溶接成形と呼ばれる後続のプロセスが実現されます。
2. 溶接工程では、ノズルから噴出する二酸化炭素とアルゴンの混合ガスを用いて溶接成形を実現します。
2. 溶接特性
1. CO2ガスシールド溶接にはこのような特徴があります。
電極アーク溶接とサブマージアーク溶接に関して、炭酸ガスシールド溶接にはいくつかの特有の特徴があります。
1)生産性が非常に高い。
炭酸ガスシールド溶接は電流密度が比較的大きく、熱利用率も非常に高くなります。溶接プロセス中、ワイヤは連続的に供給されます。溶接後のスラグの清掃が基本的に不要なため、生産性が高くなります。もう一つのポイントは、炭酸ガスシールド溶接は手動アーク溶接に比べ溶け込み深さが深いことです。厚さが10ミリ以下の鋼板の場合は面取り加工は必要ありません。これにより、手作業によるアーク溶接に比べて効率が2~4倍向上します。
2) 二酸化炭素などのガスの価格が安いため、溶接コストも安くなります。全体のコストから見ると、サブマージアーク自動溶接のコストの40%、電極アーク溶接のコストの37%〜42%にすぎません。

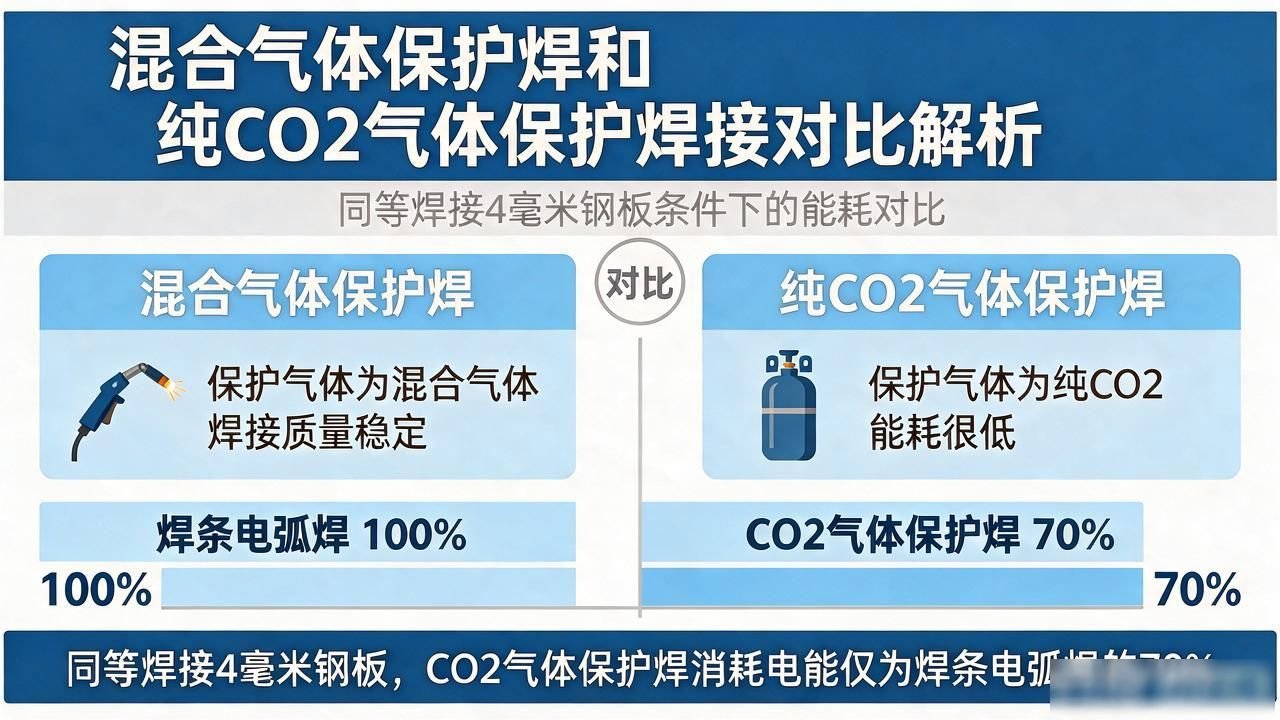
3) エネルギー消費が非常に低いです。炭酸ガスシールド溶接と電極アーク溶接を比較すると、4mm鋼板を溶接する場合、炭酸ガスシールド溶接の消費電力は電極アーク溶接の70%に過ぎません。
4) 変形が非常に小さく、応力も非常に限られています。 CO2溶接ではアーク部分が集中するため、ワーク上の加熱面積は非常に小さくなります。
同時に、CO2 エアフローは非常に優れた冷却効果ももたらします。このため、溶接時の変形量は比較的少ないです。そのため、薄板の溶接作業に最適です。
5) 防錆性が比較的強い。ガスシールド溶接やサブマージアーク溶接と比較すると、比較的防錆性に優れています。この状況のため、溶接前に溶接部の表面を洗浄するための要件はそれほど高いものである必要はありません。これは、生産プロセスにおける補助時間を大幅に節約するのに役立ちます。
6) この操作の単純さは理解しやすいです。溶接作業の際、アークの状態や溶融池の状態が容易に観察できるため、作業が容易で溶接ずれなどのトラブルも少なくなります。これはその後の機械化や自動化に有利です。
7)比較的飛沫状況が多い。通常、炭酸ガスシールド溶接を用いて溶接を行う場合、過剰溶射現象は発生しにくい。このとき、溶接ワイヤの先端にはより大きな溶滴が存在します。
そして、これらの溶滴は溶接プロセス中に上向きの電磁力の影響を受けます。これは、比較的大きな溶融液滴が電磁力によりバランスを崩して外部に飛散し、多量の飛沫が発生するためである。
2. 混合ガスシールド溶接の特徴を見てみましょう。
アルゴンと二酸化炭素の混合ガスを溶接に使用する場合、純粋な二酸化炭素を溶接に使用する場合と比較して、いくつかの主な違いがあります。
1) 溶接ワイヤの溶着速度が高い。二酸化炭素のみを使用する従来の溶接方法と比較して、アルゴンと二酸化炭素の混合物を使用すると、ジェット遷移効果が得られます。このアプローチは一般に、より高い生産速度とより効率的な蒸着をもたらします。溶接ワイヤの溶着速度を向上させたい場合は、複数のパラメータの相互作用によって引き起こされる問題であるため、適切な溶接パラメータを選択する必要があります。
2)スパッタ現象を軽減し、溶接後の洗浄作業の負担も軽減できます。 ArとCO2の混合ガス中では、アルゴンのイオン化ポテンシャルが比較的低くなります。この機能によりアークの安定性が向上し、スパッタの発生が大幅に減少します。
溶接電源の新技術により、CO2溶接で発生するスパッタはある程度抑制されていますが、同条件で混合ガスを使用すれば、さらにスパッタを低減できます。
3) 溶接シームの形成を制御し、過剰な溶接を削減します。 CO2 溶接は外側に突出する傾向があり、過剰溶接につながりやすく、溶接コストが増加します。 CO2 ガスシールド溶接を単独で使用すると、溶接ワイヤ内のマンガンやシリコンなどの有益な合金元素が大量に失われます。混合ガスは酸化性が低いため、マンガン、シリコンなどの元素の損失が減少し、溶接部の引張強度も大幅に向上します。
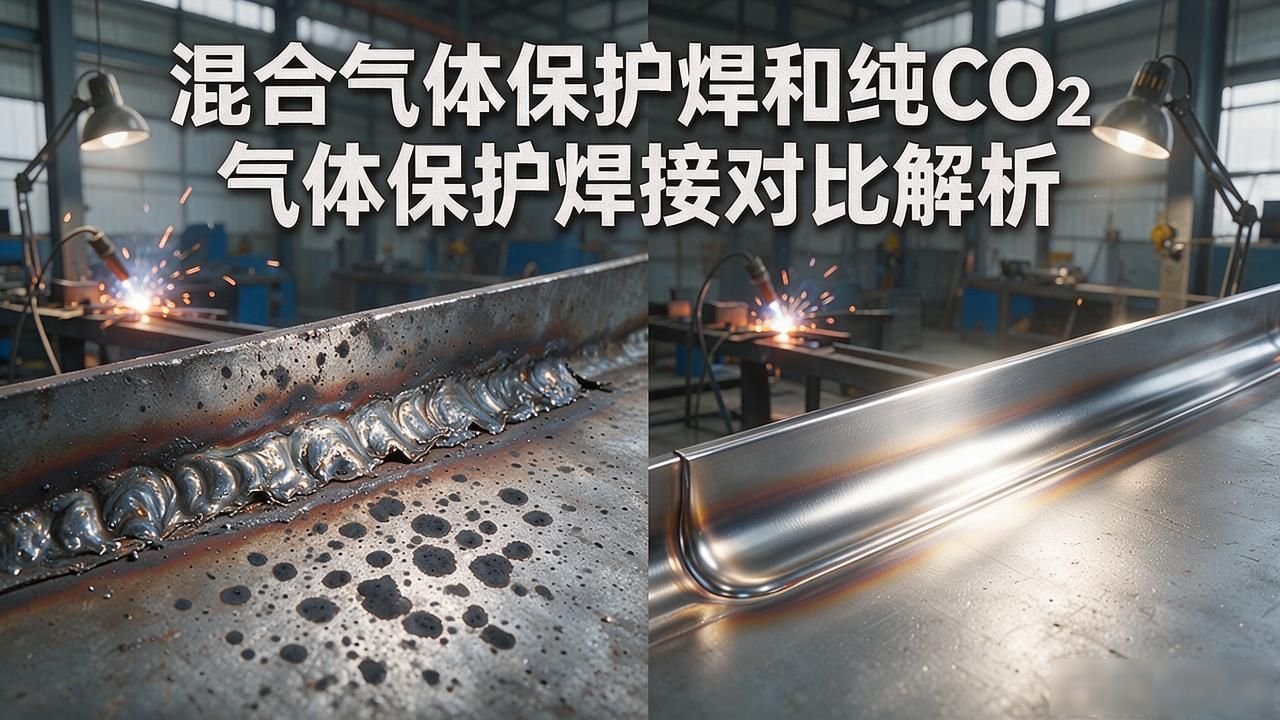
同時に、溶接プロセス中に混合ガスにより酸素の割合が減少し、それは溶接内部で生成される酸化物の量の大幅な減少に直接つながります。これにより、オペレータは溶接部の具体的な状態を容易に把握することができ、溶接ワイヤの無駄を効果的に回避することができる。さらに、溶接の表面が非常に滑らかになるため、溶接作業全体の表面品質が大幅に改善され、向上します。
4) Ar+CO2 混合ガスを使用することで溶接速度の向上が図れます。溶接電流を適切に増やすことも対策の一つです。良好なスパッタ制御を維持できるため、特に自動溶接の溶接速度が向上し、生産効率が大幅に向上します。
5) 溶接時に発生する煙の抑制に努める。溶接作業パラメータが同じ場合、アルゴンと二酸化炭素の混合ガスを使用すると、二酸化炭素のみを使用する場合に比べて溶接煙の発生量を大幅に削減できます。これは誰でも知っています。したがって、混合ガスの使用を選択することの明らかな副次的な利点は、汚染によって引き起こされる煙の問題を効果的に軽減できることです。
全体として、Ar + CO2 混合ガスは熱間適用率を大幅に高め、溶け込み深さを高め、純粋な CO2 ガス溶接における大きなスパッタや形成の問題を回避し、溶接物の機械的特性を改善します。
3. コスト分析
ガスの問題を見てみましょう。混合ガスのコストは、純粋な二酸化炭素のコストよりも高くなります。しかし、製造プロセス全体を考慮して分析すると、実際には、混合ガスの溶接コストは純粋な二酸化炭素の溶接コストよりも低くなります。主な理由は次のとおりです。
1) 保護混合ガスを使用することにより、溶接速度が30%~50%向上し、保護ガスの使用量と工数が削減され、その分溶接コストが削減されます。この効果は、自動かつ高速溶接のシナリオでより顕著になります。
2) 保護のために混合ガスを使用してください。このアプローチにより、溶接の形成を改善できます。これにより、表面の荒れや幅の不均一による溶接ワイヤの消耗を低減することができます。
10%〜20%。
3) 保護用混合ガスを使用することにより、作業性が向上し、溶接フィレットの特定のサイズの制御が容易になり、過剰溶接によるワイヤロスが減少します。
つまり、ガスコストは溶接コストのほんの一部にすぎません。ガス性能が向上すれば、それに伴う工数コストや溶接ワイヤコストの削減が大幅に削減できます。この削減は、単なるガスコストの増加よりもはるかに大きいものです。
まとめると、溶接に適切なシールドガスを選択することにより、溶接品質を効果的に向上させ、総溶接コストを削減し、溶接効率を向上させることができます。したがって、混合ガスは、以前の純粋な二酸化炭素ガスによるシールド溶接方法に代わって、シールド溶接作業に業界で広く使用されています。
 Chinese
 Japanese
 English
 German
 Finnish
Schreibe einen Kommentar
Du musst angemeldet sein, um einen Kommentar abzugeben.