
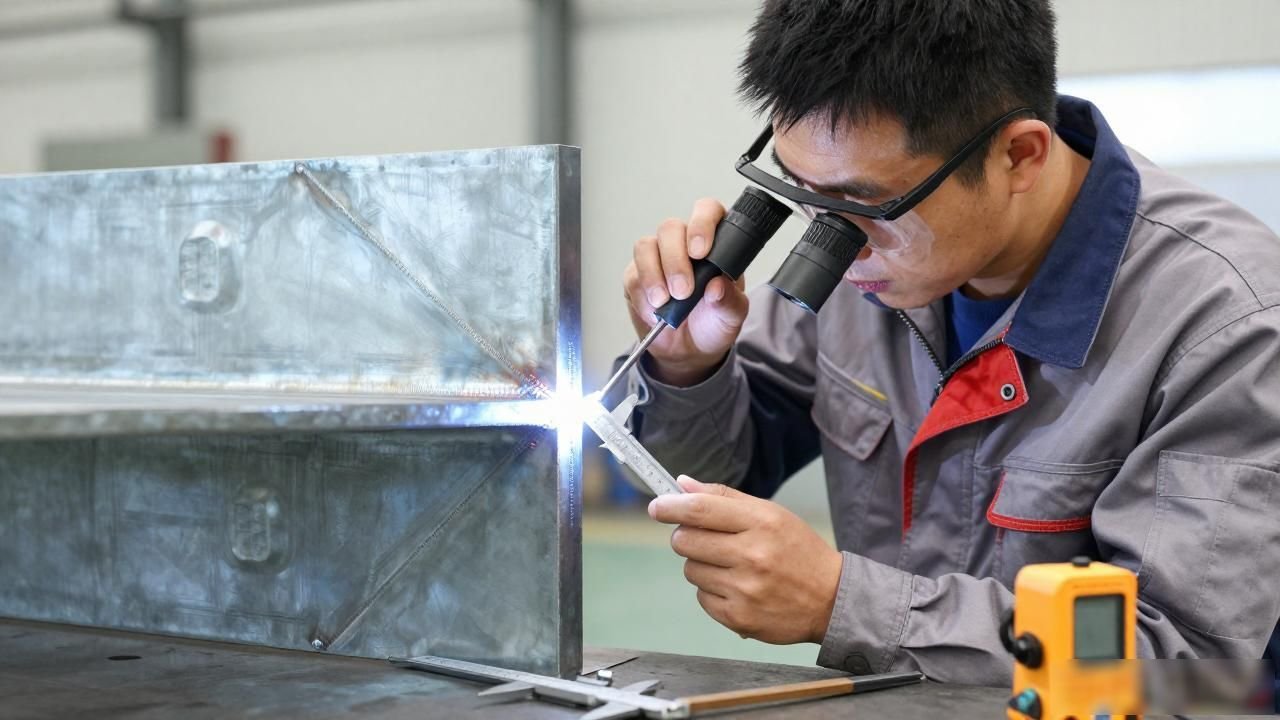
溶接施工資格は通常 WPQ と呼ばれます。この言葉の意味は、溶接手順の仕様と要件に基づいて、溶接手順を総合的に評価および判断するプロセスを指します。なぜこれを行うのでしょうか?目的は、溶接継手の品質と信頼性を確保するために最適な溶接プロセスを決定することです。
溶接プロセス適格性評価の作業を実行することにより、溶接方法の合理性が確認され、信頼性が向上します。これにより、溶接継手の最終的な品質レベルが向上し、信頼性が向上し、溶接プロセスで発生する品質問題や潜在的なリスクが軽減されます。同時に、溶接手順の認定は別の側面、つまり将来の溶接プロセスのさらなる改善と最適化のために、必要な参考内容を提供し、意思決定の基礎として役割を果たすこともできます。
溶接加工資格の試験項目としては、主に以下のような項目があります。 1つ目は目視検査、つまりVTです。 2 つ目は非破壊検査で、RT、PT、MT に加えて UT が含まれます。 3 番目の部分は機械的特性テストで、特に引張、衝撃、硬度が含まれます。最後はマクロ検査とミクロ検査です。
1. 外観検査
溶接継手の目視検査は、溶接の品質を評価する一般的な方法です。溶接部の形状、サイズ、表面品質を目視検査で判断できます。以下に、溶接継手の外観検査の一般的な項目の詳細を示します。
1. 溶接の幾何学的形状、角度、面取りなどの溶接の形状が要件を満たしているかどうかを確認します。一般的な溶接形状には、直角、V 字形、X 字形などがあります。
2. 溶接部のサイズは、溶接部の幅、高さ、深さなど、必要な基準を満たしているかどうかを確認する必要があります。溶接部のサイズの具体的な値を実際に測定することで、溶接プロセス中に溶接部がどの程度うまく埋まっているかを判断することができ、また、溶接全体の品質の良否を判断するためにも使用できます。
3. 溶接部の表面を検査して、溶接部が平坦であるかどうか、表面が滑らかで明るいかどうか、存在すべきではない欠陥があるかどうかなど、溶接面の具体的な状態を確認しましょう。一般的な欠陥には、細孔、スラグの混入、または亀裂が含まれます。
4. 溶接欠陥については、溶接継手の溶接欠陥の有無を確認する必要があり、溶接部の割れ、気孔、スラグ介在物などが含まれます。目視検査を使用すると、溶接継手の品質が適格かどうかを最初に判断できます。

5. 溶接継手の変形を確認する必要があります。これには、溶接部の収縮変形と反り変形が含まれます。そして、それを目視検査および測定することで、溶接継手の変形の程度を判断し、それが全体の構造にどのような影響を与えるかを理解することができます。
2. 非破壊検査
溶接継手の非破壊検査とは、溶接継手の製造、使用、保守の全プロセスにおいて、溶接継手の内部に存在する可能性のある欠陥や既存の問題を発見する目的で、非破壊検査技術を使用して溶接部品を検査することを意味します。これらの非破壊検査技術手段には、主に超音波検査、放射線検査、磁粉検査、浸透探傷検査が含まれます。
溶接継手は非破壊検査技術によって検査され、溶接継手の品質を確保することができます。これにより、欠陥による事故が回避され、溶接継手の信頼性と耐久性が向上します。
3. 機械的特性試験
溶接継手の機械的特性試験とは、溶接継手の機械的状態が設計基準や使用要求を満たしているかどうかを検査・判定することを指します。溶接継手の機械的特性の一般的な試験プロセスには、通常、次の側面が含まれます。
1. 溶接継手の強度試験は、引張試験などの方法により行われ、具体的には、引張強さ、降伏強さなどの指標の試験が含まれます。
2. いわゆる靱性試験では、実際に衝撃試験と曲げ試験を使用して溶接継手の靱性を確認します。これには、衝撃靱性、曲げ靱性、その他多くの側面におけるさまざまな具体的な指標が含まれます。
3. 硬さ試験は、硬さ試験により溶接継手の硬さを確認するものです。このようなプロセスを通じて溶接継手自体の材料性能を評価することが目的です。同時に、熱影響地域がどの程度の影響を与えるのかも確認する必要がある。これはテスト プロセス全体における重要なリンクです。
4. マクロおよびミクロ検査
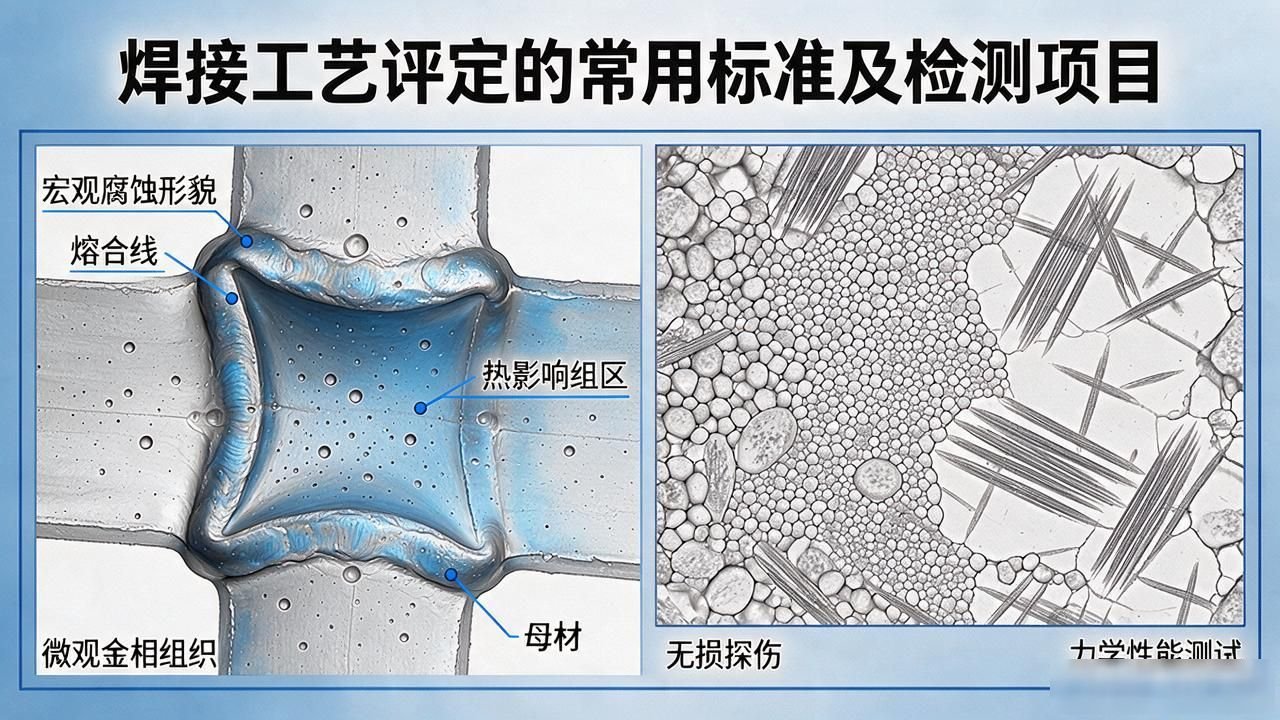
溶接継手の肉眼的および顕微鏡的検査は、溶接継手の構造と品質を評価する方法です。これらの検査を通じて、溶接継手の欠陥を検出したり、構造の完全性をチェックしたり、性能を確認して関連する仕様や規格の要件を満たしているかどうかを評価したりできます。マクロ検査に関しては、主に次の側面が含まれます。
1. 外観検査を実施します。このステップで行う必要があるのは、溶接継手の外観を検査することです。注意が必要な側面には、溶接部の特定の形態的特徴、溶接部の寸法パラメータ、溶接部全体が無傷で無傷であるかどうかなどが含まれます。
2. 寸法検査作業を行います。溶接継手の寸法を測定する作業です。具体的には、溶接部の高さ、幅、長さなどを測定することです。これを行う基本的な理由は、最終的な測定結果が元の設計要件を完全に満たすことを保証するためです。
3.比較検査が可能です。このアクションは、溶接継手を標準サンプルまたは関連仕様と比較することです。この目的は、溶接継手の実際の品質と、指定された要件を満たしているかどうかを評価することです。
4. 金属顕微鏡の検査作業とは、金属顕微鏡を使用して溶接継手部の金属の内部構造とそれに含まれるさまざまな相状態を観察し、溶接部の粒構造特性と関連する相変化現象、粒界の分布と介在物の存在を総合的に評価することです。
マクロ検査とミクロ検査により、溶接継手の品質と構造を総合的に評価し、潜在的な問題や欠陥を発見し、対応する措置を講じて修理または改善措置を講じることができます。この最終的な目的は、溶接継手の信頼性と安全性に影響を与えないようにすることです。
この材料分析研究所は、主に金属材料や高分子複合材料などの材料およびそれらの材料からなる完成品の試験・分析を行う専門研究所です。事業範囲は金属製品から非金属製品まで比較的幅広い。また、一般機器や特殊機器のテストの分野も含まれます。
その他、自動車分野、造船分野、航空宇宙分野などにも事業領域を展開しております。研究室には現在、80 セット以上の専門的な機器と装置があります。
製品開発、品質管理、性能向上、故障解析において企業が直面する問題を考慮して、成分分析サービス、力学および表面特性に関する試験サービス、材料性能特性評価に関するデータの取得、微細構造のチェック、腐食分析における専門的な技術サービス、故障解析における専門的な技術サービスを提供できます。同時に、非金属材料の稠度を分析し、対応する専門的な技術サービスを提供することもできます。
 Chinese
 Japanese
 English
 German
 Finnish
Schreibe einen Kommentar
Du musst angemeldet sein, um einen Kommentar abzugeben.