
溶接プロセス中に薄板の変形を回避する方法について、編集者が以下で詳しく説明します。これにより、誰もがより適切な知識を学ぶことができます。
1. 設計上の対策
(1) 適切な溶接構造サイズを選択する
溶接部のサイズが増大し続けると、構造の変形も増大します。しかし、溶接のサイズが小さくなりすぎると、企業の支持能力と管理能力に影響を及ぼし、経済構造が縮小します。急激な冷却が発生し、溶接継手の冷却速度が速まり、熱影響部の硬度が上昇し、亀裂などの欠陥が発生しやすくなります。
したがって、軸受や開発に対する社会構造の要求を満たし、溶接作業の品質が確保されることを前提として、板自体の厚さに基づいて選択し、選択可能な最小の溶接サイズを生産プロセスレベルで決定する必要があります。
(2) 溶接箇所を極力減らす
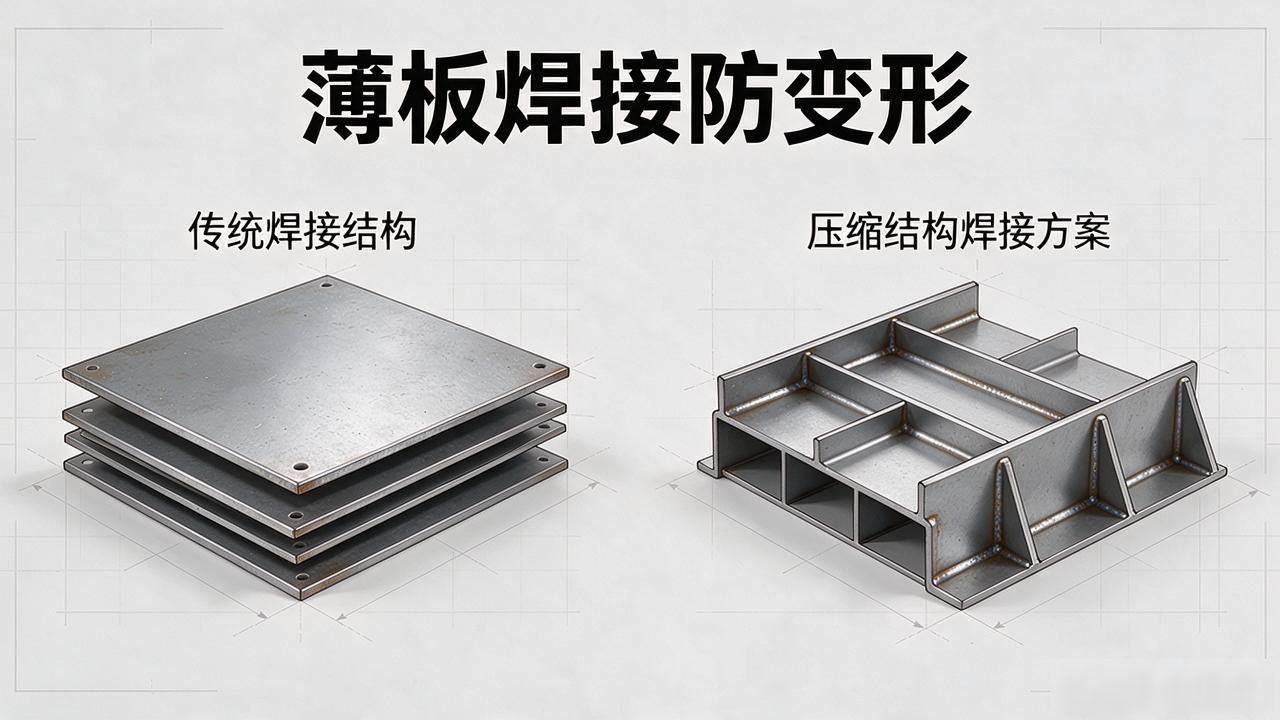
板厚を適切に選択し、リブの数を減らすことで溶接修正の作業負担を軽減し、溶接後の変形問題も軽減できます。

例えば、そのような薄板構造に対しては、リブ構造を完全に圧縮構造に置き換えることができます。これにより溶接回数を大幅に減らすことができ、また溶接後の変形を防止または軽減することができます。
(3) 加工中の溶接位置については、合理的かつ適切なレイアウトおよび設計上の取り決めを行う必要があります。
溶接シームおよび溶接部の一部が中立軸に対して対称に、または中立軸に非常に近い位置にある場合、そうすることで曲げ変形を軽減できます。
(4) 収縮代の確保
溶接完了後、溶接シームの収縮を推定して、溶接後の縦方向の収縮変形と横方向の収縮変形を効果的に制御できます。
(5) この位置は溶接治具を設置する必要があるため、必ず空けておいてください。
構造上には、ランプを取り付けるための位置が残されています。これは、ドッキングプロセス中に情報技術のレベルが接続されたときに発生する変形を制御するためにこれを使用できるようにするために行われます。
2. 変形防止方法
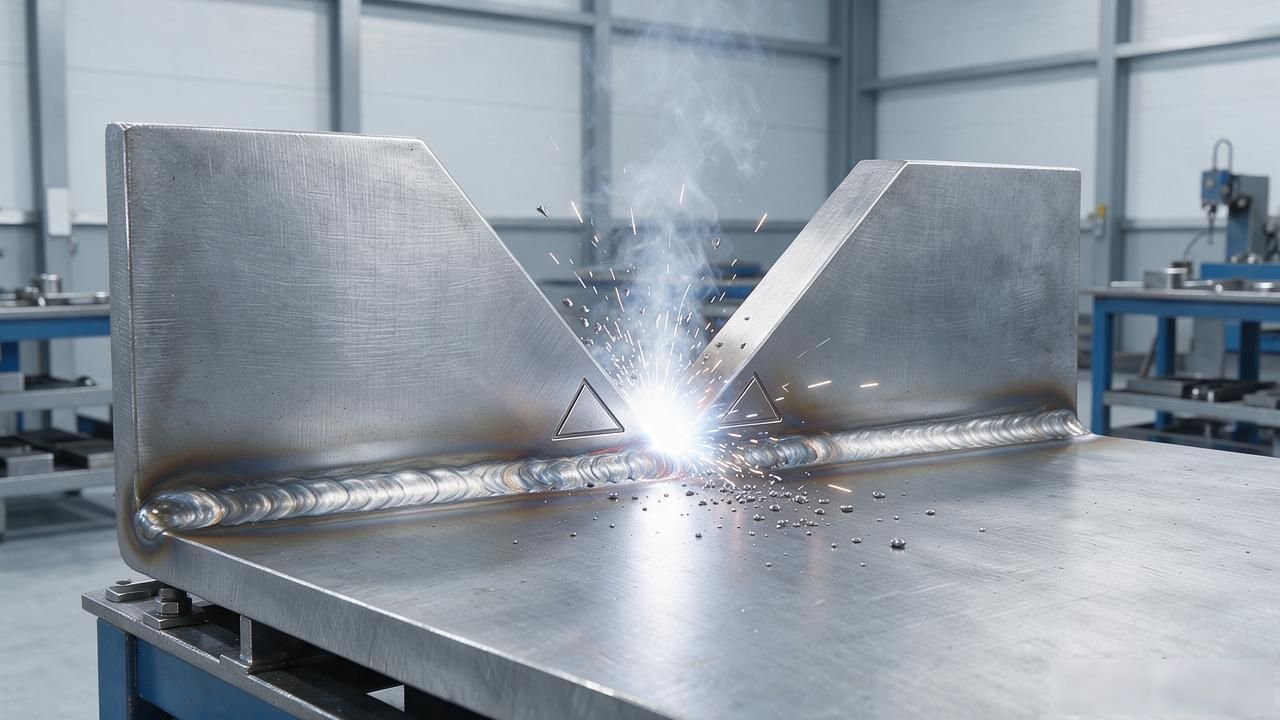
(1) 厚さ 8 mm ~ 12 mm の鋼板の場合、片面 V 開先で突合せ溶接を行う場合、組立時に意図的に 15 度の逆変形量を確保する必要があります。溶接完了後は角変形はほとんど見られません。
(2) この場合、梁は溶接後に横方向に収縮し、角度が変化します。溶接を開始する前に上記の方法で処理できれば、下カバーが圧縮され、逆変形が発生します。この変形は塑性変形の範囲に属します。
次に、組み立てと溶接作業を実行します。これにより、溶接完了後の上部カバーと下部カバーの角変形の問題が解決されます。ただし、この上下のカバープレートの逆の変形を実現するには、プレート自体の厚さと幅が重要な要素であることに注意してください。同時に、この結果はウェブの厚さと使用する入熱値にも直接関係します。
(3) ボイラーの管継手は上部に集中しているため、溶接後に全体の曲がりや変形が発生します。したがって、強制的な手段による変形を防止できるクランプ装置を使用する必要があり、作業中は加熱トレースを対称的かつ均等に分布させ、溶接を交互のジャンピングシーケンスで実行する必要があります。
同時に、外力の作用下で発揮される弾性変形抵抗も利用する必要があります。これらの対策を合理的な加熱および溶接シーケンスと組み合わせることができれば、溶接作業の完了後に基本部品の曲げ変形を除去することができます。
 Chinese
 Japanese
 English
 German
 Finnish
发表回复
要发表评论,您必须先登录。