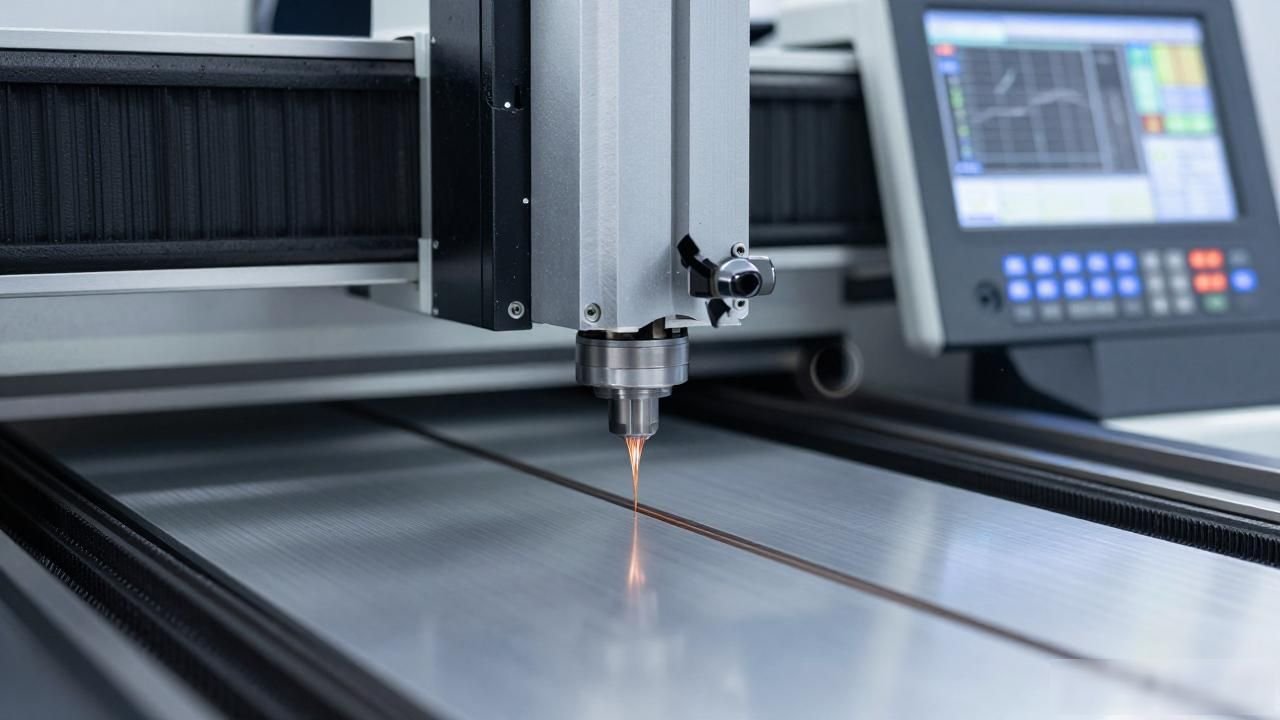

ワイヤーカット技術は、細い金属ワイヤーを電極として使用し、パルス放電により導電性材料を加工する精密製造プロセスです。実際のアプリケーションでは、ユーザーがよく懸念する問題の 1 つは、最細のワイヤ切断でどこまで狭いギャップを切断できるかということです。
以下に、技術原理、影響要因、実際の応用例をまとめ、表を使用して、さまざまな条件下で達成できる最小の切断可能な縫い目の幅を示します。
1. ワイヤーカット技術の紹介
ワイヤーカットは、電気火花放電を利用して材料を除去する加工方法です。この方法は、金型製造、航空宇宙産業、医療機器製造産業など、多くの分野で広く使用されています。
その中心的な方法は、細い金属線を電極として使用することです。ほとんどの場合、この金属線は銅線または亜鉛メッキ線でできています。すると、ワークと電極間で高周波パルス放電が発生します。これにより、正確な材料除去が実現されます。
2. ワイヤーカットの最小縫い幅に影響を与える要因
1. 電極線径
理論上、電極線が細くなると、加工時に形成できるスリットの幅は狭くなります。ただし、電極ワイヤーが細くなりすぎると断線しやすくなり、実際の加工安定性に悪影響を及ぼします。
2. 放電エネルギー
放電エネルギーが大きいほど切断速度は速くなりますが、切り込み幅も広くなるため、特定の材質や精度の要件に応じて調整する必要があります。
3. 使用流体の性能
作動流体は、電気腐食生成物を冷却して除去するために使用されます。そうすれば、そのパフォーマンスが切断品質とギャップサイズに直接影響を与えることを誰もが理解するはずです。
4. 加工材料の特性
さまざまな材料、その電気伝導率、熱伝導率、およびこれらのさまざまな要因の組み合わせはすべて、切断効果に影響を与えます。

5. 工作機械の精密部分と制御システムは、どちらも誰もがより関心を持っているものです。
高精度の工作機械を高度な制御システムと組み合わせて使用すると、より微細な切断シームを実現できます。
3. ワイヤーカットの最小切断可能縫い目幅の概要
条件・パラメータ
カット可能な最小縫い目幅(mm)
述べる
一般的に使用される電極線の直径は 0.2 mm です。
0.08~0.12
一般的な精密加工に適しています。
極細電極線の直径は0.1mmです。
0. これは数値であり、内容は 0.08 です。
機器を操作するときの要件は比較的高いです。
精密ワイヤー切断機
0.03~0.05
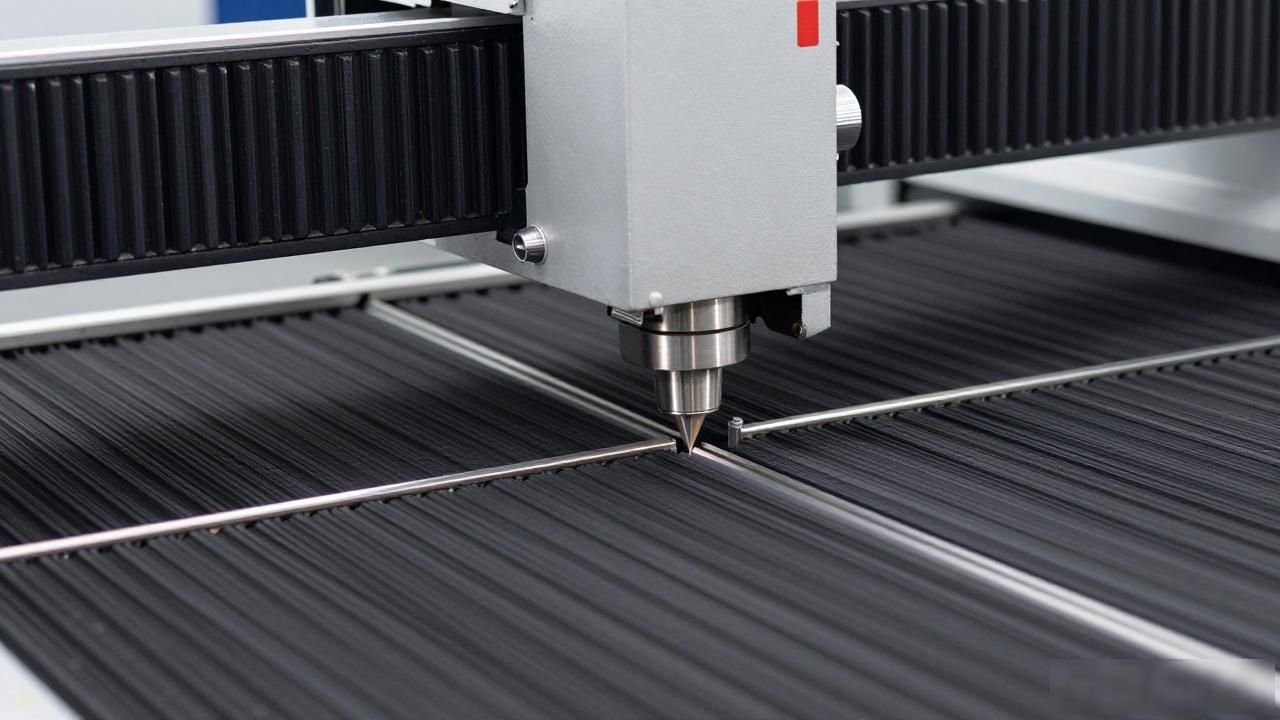
高精度の制御と安定化システムが必要
超硬合金などの特殊材料用。
0.06~0.10
材料の硬さは最終的な切削効率に影響します。
レーザーアシストワイヤーカット
0.02~0.03
この技術は現在最先端ですが、それに応じてコストも高くなります。
4. 実際の応用に関する提案
微細構造を加工する場合、適切な電極ワイヤの仕様と加工パラメータを選択する必要があります。
超微細な縫い目の切断には、専用の精密ワイヤー切断装置の使用をお勧めします。同時に、高品質の作動油を使用する必要があります。
工作機械のメンテナンスは定期的に行ってください。これは、電極ワイヤーの張力を安定させ、断線のリスクを軽減するためです。
過剰なエネルギーによる切開の拡大を避けるために、材料の特性に応じて放電パラメータを調整します。
5. 結論
ワイヤーカットの切断可能な最小スリット幅は多くの要因に影響されますが、通常は 0.02 mm から 0.12 mm の間です。ワイヤーカット技術は、技術の発展、特に精密制御システムの向上により、今後さらに微細な加工精度の実現が期待されています。特定のアプリケーションのニーズについては、機器の性能と材料特性に基づいて選択を最適化することをお勧めします。

暂无评论内容