

近年、板金業界の発展においてレーザー切断機の役割はますます重要になってきています。カット作業を行う際に、特に実用的な機能が実は6つあります。これらの実用的な機能を適切に使用することで、加工中のレーザー切断機の効率と切断タスクを完了するときの全体的なパフォーマンスを大幅に向上させることができます。
1.リープフロッグ
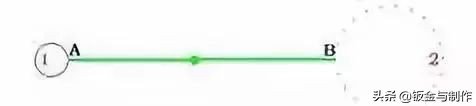
リープフロッグ方式はレーザー切断機の空走行方式です。これが下の図に示されているものです。穴 1 をカットしたら、次に穴 2 をカットする必要があります。このとき、カッティングヘッドは点 A から開始し、点 B に移動して移動を終了する必要があります。
もちろん、移動プロセス中は、最初にレーザーをオフにする必要があります。実際の切削作業を行わずに機械が無動力で動作する、A 点から B 点までの移動プロセスを空走といいます。
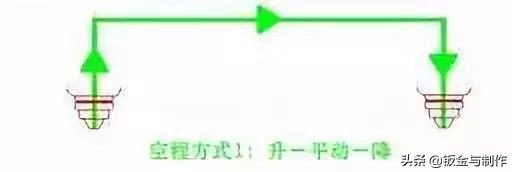
初期のレーザー切断機のアイドルストロークは下図に示されています。このプロセスでは、カッティングヘッドは 3 つの動作を順番に完了する必要があります。最初のアクションは上昇、つまり十分な安全な高さまで上昇し、2 番目のアクションは平行移動、つまり点 B より上に移動し、3 番目のアクションは下降です。
アイドル時間を短縮でき、機械の効率が向上します。連続して完了する 3 つの動作を同時に完了すると、アイドル時間を短縮できます。カッティングヘッドは A 点から B 点に移動すると同時に上昇運動を行います。 B点に近づくと、同時に下降動作が行われます。以下に示すように。
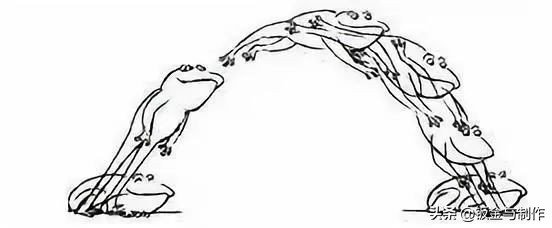
カッティングヘッドが効果的な切削を行っていないとき、つまり空転しているとき、その走行経路は円弧になります。この弧の長さは、カエルが飛び上がったときに残した軌跡と同じくらいです。
レーザー切断機が開発されたとき、リープフロッグは非常に顕著な技術的進歩でした。リープフロッグ アクションでは、ポイント A からポイント B への移動にかかる時間だけがかかるため、上昇と下降に費やす時間が節約されます。
カエルはジャンプすると食べ物を捕まえることができます。そして、レーザー切断機がジャンプするとき、それが「キャッチ」するのは高効率です。現時点でレーザー切断機にリープフロッグ機能が備わっていなければ、業界レベルとは言えないかもしれません。
2.オートフォーカス
さまざまな材料を切断する場合、レーザー ビームの焦点位置には特定の要件があります。この焦点は、ワークピースの断面のさまざまな場所に当てられる必要があります。そのため、ピントの位置を調整する必要があります。この調整作業をフォーカシングといいます。初期のレーザー切断機製品のほとんどは手動による焦点調整を使用していました。現在、多くのメーカーが自動焦点調整を実現する機械を製造しています。
カッティングヘッドの高さを変えるだけで十分だと思う人もいるかもしれません。カッティングヘッドを上げると焦点位置は高くなり、カッティングヘッドを下げると焦点位置は低くなります。しかし、物事はそれほど単純ではありません。
切断プロセス中のノズルとワークピース間の距離は、実際にはノズルの高さであり、約 0.5 ~ 1.5 mm です。この値は固定値として扱うことができます。
つまり、ノズルの高さは一定である。ノズルの高さが変わらないため、カッティングヘッドの上下によるピント調整はできません。これを行わなければならない場合、切断タスクを完了することはできません。
現在のフォーカシングレンズは焦点距離を変えることができないため、焦点距離を変えてピント位置を調整することは望めません。集光鏡の位置を変えると、焦点の位置も変わります。
たとえば、集束ミラーが下がると焦点が下がります。フォーカシングミラーが上がると焦点が上がります。この状況は確かに焦点を調整する方法です。モーターによりフォーカスレンズを上下に駆動することで、オートフォーカスを実現します。
焦点距離を自動的に調整する別の方法もあります。具体的な方法は次のとおりです。まず、集光ミラーの前に曲率可変ミラーを置きます。このミラーは調整可能なミラーとも呼ばれます。次に、必要に応じてミラーの曲率を変更し、ミラーから来る光線の発散角を変更します。最後の効果は、フォーカスの位置を変更することです。このプロセスについては、下の図を参照してください。
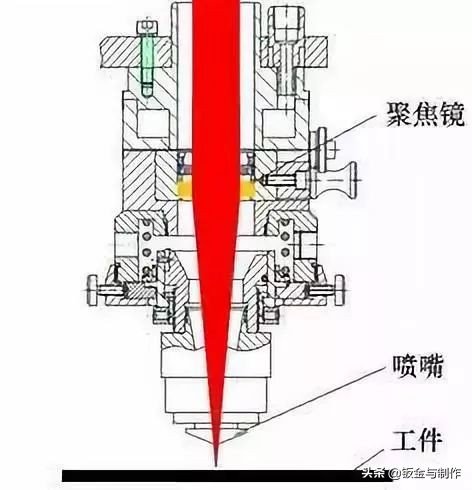
この自動焦点機能を備えた装置を使用することで、レーザー切断機の作業効率を大幅に向上させることができます。これは、特に厚板ワークの穴あけ作業を完了する必要がある場合に、所要時間が大幅に短縮されるという事実に反映されています。さらに、異なる材料や異なる厚さ特性を持つさまざまな種類のワークに直面した場合、装置システムは自動化されたアクションを実行して、現在の加工条件に最も適した最適な位置に光学焦点を迅速かつ正確に調整できます。
3. 自動エッジ検出
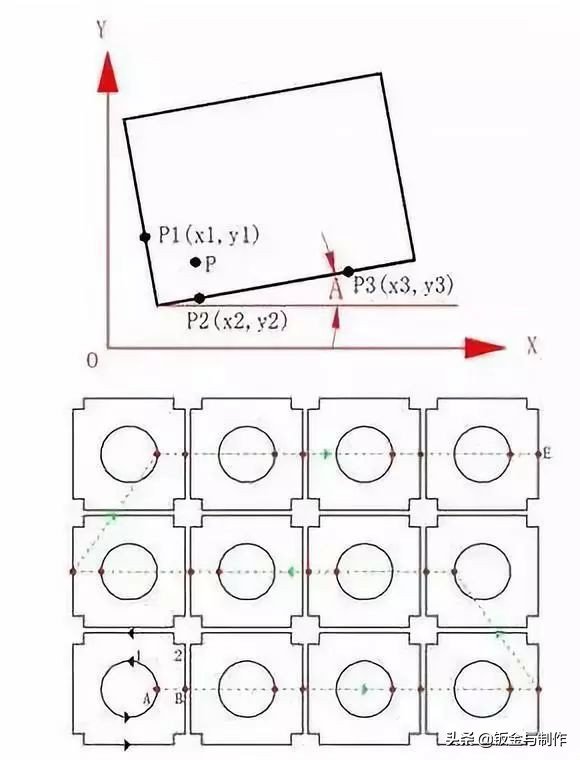
下図は、シートを作業台に置いたときに、シートが斜めになっていると、切断時に材料の無駄が発生する可能性があることを示しています。シートの傾き角度や原点位置を検出・測定できれば、それに合わせてカット加工を調整することができます。
この調整により、加工プログラムをシートの実際の角度と実際の位置の状態に適応させることができます。これにより、無駄を省く効果が得られる。この文脈で、自動エッジ検出機能が生まれ、適用されました。
自動エッジ検出機能が有効になった後、カッティング ヘッドは点 P から開始します。シート上の 2 つの相互に垂直なエッジを自動的に測定し、2 つのエッジのそれぞれに 3 つの点を検出します。これら 3 つの点は、それぞれ P1、P2、P3 と呼ばれます。次に、この情報に基づいて、システムはシートの傾斜角度 A とシートの原点がどこにあるかを計算します。
自動エッジ検出機能により、事前にワークを調整する時間を節約できます。数百kgの重量のワークをカッティングテーブル上で調整(移動)するのは容易ではなく、機械の効率が向上します。
機器の技術レベルは比較的高く、その機能は非常に強力であり、高出力の光沢切断機です。このタイプの機械は、光学、機械、電気を統合したシステム カテゴリに属します。多くの微妙な場所には、通常、神秘的な真実が隠されています。簡単には見つけられない、その中に隠された具体的な詳細を見てみましょう。
4. 集中穿孔
これは集中パンチングと呼ばれ、プレパンチングとも呼ばれます。加工方法であり、機械そのものの機能を指すものではありません。レーザーを使用して厚いプレートを切断する場合、切断作業を完了するために各輪郭は 2 つのステップを経る必要があります。 1つ目はミシン目加工、2つ目はカッティングです。
いわゆる集中穿孔工法とは、基板全体に穿孔する必要のある穴をあらかじめ集中的に打ち抜き、その後戻って全体の輪郭を切断加工する方法です。
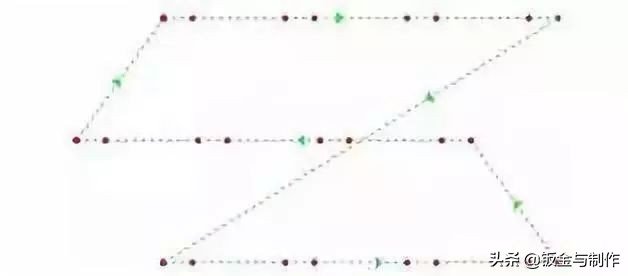
集中パンチングプロセスとは、最初にすべての穴をパンチアウトし、次に開始位置に戻り、最後にすべての輪郭を完全にカットすることを意味します。この方法は従来の加工プロセスとは異なります。集中パンチングを使用すると、機械の走行軌跡全体の全長が増加します。しかし、上記のような機械の走行軌跡の変化にも関わらず、実際の作業工程では依然として集中パンチ法が選択されています。これについては多くの人が疑問を持つでしょう。それは誰もがよく考える疑問、つまり、さまざまな状況下でなぜ集中穿孔を使用する必要があるのかということです。
集中したミシン目によりオーバーバーンを回避できます。厚板の穴あけ加工中は熱がこもります。ミシン目付近に熱が集中した場合、すぐに切断作業を行うとオーバーバーンが発生することは避けられません。このような集中穿孔プロセスが操作に使用される場合、最初にすべての穿孔作業を完了する必要があり、その後、装置を開始点に戻して切断動作を実行することができます。この間に放熱と冷却に十分な時間が確保できるため、オーバーバーン現象を回避することができます。
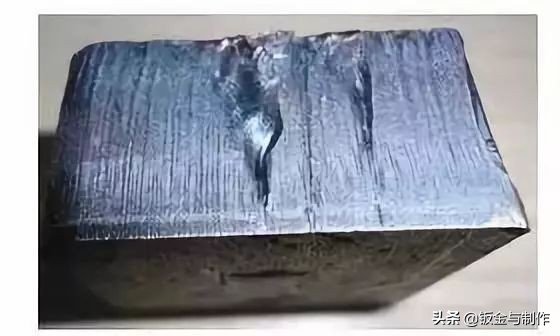
集中ミシン目の採用により、加工効率の向上に効果的です。オートフォーカス機能を搭載していないレーザー加工機もまだまだ多いのが現状です。
厚板などの材料を加工する場合、穿孔ステージと切断ステージの2つの異なるプロセスで使用されるプロセスパラメータ、つまり、レーザーのモード、出力、ノズルの高さ、補助ガスの圧力などのさまざまな要素が異なり、特殊です。
ピアシングプロセス中は、ノズルを切断プロセス中よりも高い高さに配置するという要件を満たす必要があります。一般的な処理の流れであれば、まず輪郭 1 にミシン目を入れ、次に輪郭 1 をカットし、次に輪郭 2 にミシン目を入れ、次に輪郭 2 を切り出すという処理を繰り返します。
このような条件下で、切断物の品質が良く、効率が高いことを保証したい場合。次に、実際の状況のニーズに応じて、レーザービームの焦点の位置を手動で調整する必要があります。最適な場所を見つけるだけです。このようなシーンを想像してみてください。 最初は、ピントの位置を手動で突き刺しに適した場所に調整します。それからピアスを作りに行きます。
終了後、フォーカス位置をカットに適した位置に調整します。その後、カットを行います。次に、再度調整して、ピアシングに使用する位置に焦点を戻します。その後、ピアシングアクションを続けます。何度も位置を調整して、何度も穴を開けたり、カットしたりするだけです。これは、処理タスク全体が完了するまで継続する必要があります。
このような事態が起こってしまうと、この分野で働く者にとっては非常に恐ろしい悪夢のような経験と言えるでしょう。そのため、ピアッシング処理中に焦点が最適な位置にないため、ピアッシング時間が長くなります。
しかし、集中ミシンと呼ばれる方法を採用すれば、ミシン目を開始するのに適した位置に焦点を調整し、ミシン目が完了するのを待って機械を一時停止させ、その後、カッティングに必要な最適な状態に焦点の位置を再調整することができます。
これにより、穿孔時間が半分以下に短縮され、作業効率が大幅に向上しました。もちろん、必要に応じて、焦点の貫通および切断のプロセス中に他のプロセスパラメータを調整または変更することができます。
すなわち、ある時は空気+連続波で貫通加工を行い、ある時は酸素で切断加工を行う。これら 2 つの段階の間には、ガス切り替え操作が完了するのに十分な長い時間がかかります。
一般に、自動焦点変更を実現するためにフォーカスレンズを制御する機能を F 軸と呼びます。それでは、この方法、つまり、レンズの焦点距離を手動で変更して材料の一点の貫通を完了し、その後の切断プロセスを完了するプロセスについて、そのような動作は「H」軸と呼ぶことができますか。Hは手動を意味するHandの略で、ハンドコントロールと呼ばれる可変軸を形成します。
集中ピアスも危険です。切断プロセス中に衝突が発生し、衝突の結果としてプレートの位置が変化した場合、切断されなかった部分が直接廃棄される可能性が高くなります。集中穿孔のプロセスに関しては、それを支援する自動プログラミング システムが必要です。
5. ブリッジ位置(マイクロ接続)
レーザー切断プロセス中、板金はギザギザのサポートバーによってしっかりと支えられます。シートから切り出したパーツが支柱の隙間から直接落ちるほど小さくなく、また下の支柱で支えられるほど大きくない場合、バランスを崩して傾いてしまう可能性があります。
この傾いた状態では、高速移動するカッティングヘッドが部品に衝突しやすくなります。影響が軽微な場合は、装置全体がシャットダウンする可能性があります。深刻な場合は、カッティングヘッド自体の損傷を引き起こす可能性があります。
マイクロ接続の場合、ブリッジ位置の切削加工を使用することで、その事態を効果的に防止できます。グラフィックスを加工するためのレーザーカットプログラミングの過程で、本来閉じるべき輪郭線を特定の位置で意図的に強制的に切断します。このようにして、すべての切断動作が完了したときに、部品自体が周囲の材料から完全に分離されずに落下することはありません。代わりに、切断された場所を通じて周囲の材料との接着を維持します。これらは人為的に切断位置を設定します。それがブリッジポジションと呼ばれるものです。ブレークポイントまたはマイクロ接続と呼ばれる別名もあります。後者の用語が登場する理由は主に、過去の翻訳プロセスが厳格すぎたためです。この断線位置間の距離は0.2mm~1mm程度であり、この値の大きさとシートの厚みとは反比例の関係にあります。
さまざまな角度から分析すると、いくつかの異なる名前が浮かび上がってきます。アウトラインの観点から見ると、切断があるため、それをブレークポイントと呼びます。
部品の観点から見ると、基材に接着されているため、ブリッジまたはマイクロコネクションと呼ばれます。
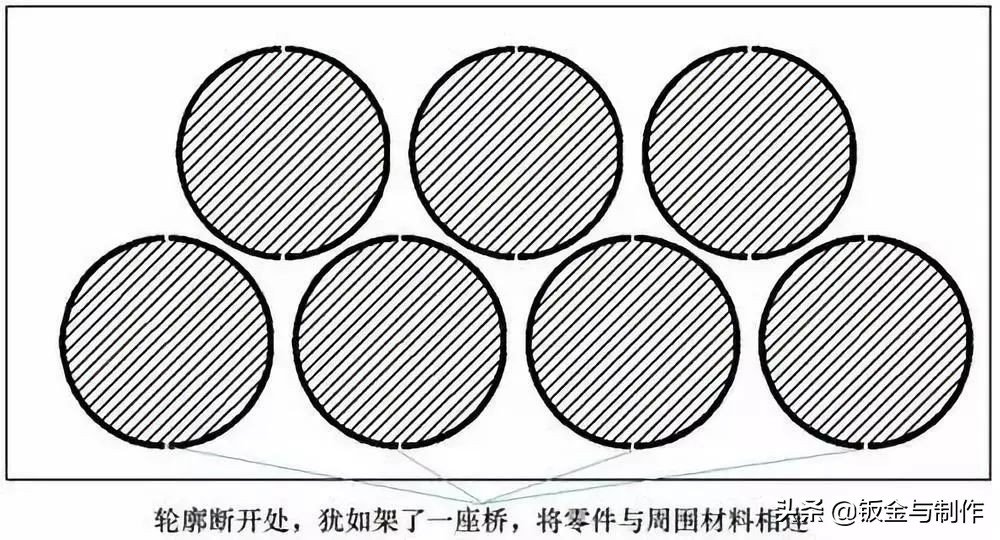
ブリッジの役割は、部品と周囲の材料を接続することです。現在では、より成熟したプログラミング ソフトウェアを使用して、輪郭の長さに応じて適切な数のブリッジを自動的に追加できます。これらのソフトウェアは、内側の輪郭と外側の輪郭を区別して、ブリッジを追加するかどうかを決定することもできます。このようにして、ブリッジを必要としない内側の輪郭、つまりスクラップ パーツを直接削除できます。同時に、ブリッジが必要な外側の輪郭を直接削除できます。つまり、パーツ自体は基材に密着したままとなり、剥がれることはありません。これにより仕分け作業が不要になります。
6.共通エッジカット
隣接するパーツのプロファイルが直線で、切断角度が同じ場合、同じ直線にマージできるため、切断は 1 回だけ実行する必要があります。この状況をコモンエッジ切削と呼びます。誰の目にも明らかなように、この方法により全体の切断長さを短縮できます。このようにして、処理プロセスの効率を大幅に向上させることができます。
コモンエッジ切断では、部品の形状が長方形である必要はありません。以下に示すように。
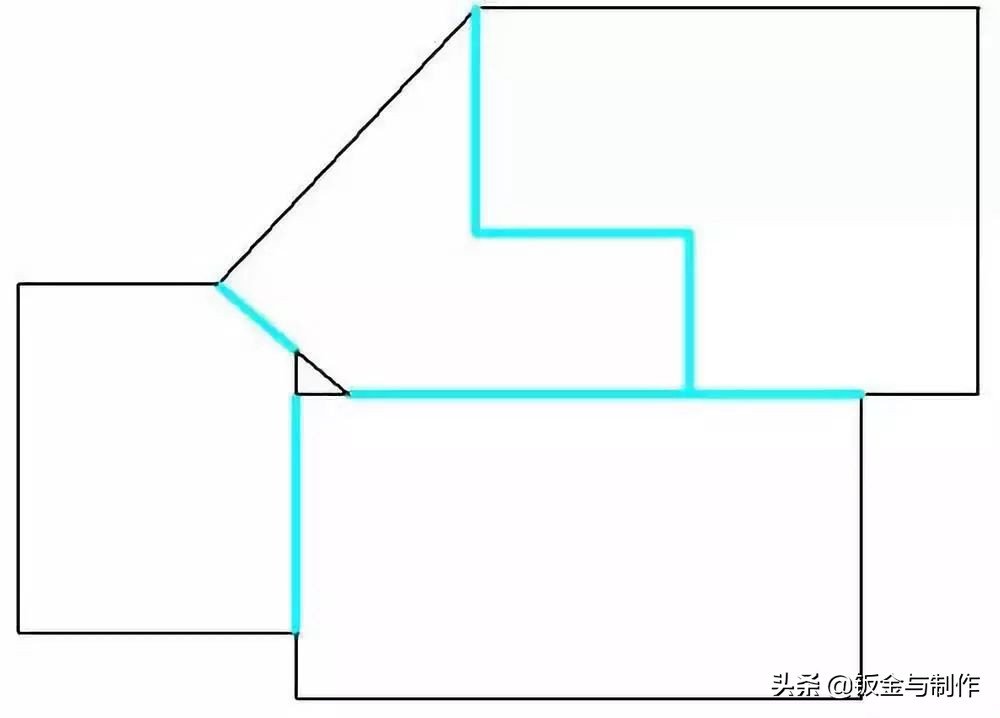
水色の線は共通エッジを表します。一般的なエッジカットを使用すると、カット時間を節約できるだけでなく、ミシン目の数も減らすことができます。したがって、利点は非常に明白です。
このように考えると、一般的なエッジカットを使用して毎日 1.5 時間を節約すると、年間で約 500 時間を節約できることになります。 1時間あたりの総合コストを100元と計算すると、今年5万元の追加給付金を生み出すことに相当する。ただし、この一般的な刃先切断方法を使用したい場合は、インテリジェントな自動プログラミング ソフトウェアに依存する必要があります。

暂无评论内容