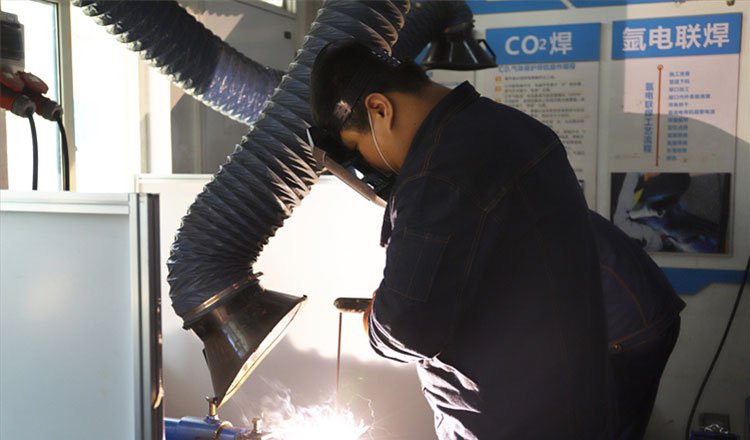

一般に、見栄えがよく強度の高い溶接を形成したい場合は、いくつかの重要な点に注意する必要があります。
最初のステップでは、手が安定しており、震えがあってはなりません。この動作は、最終的な溶接パターンの美しさが満足できるかどうかに直接関係しているからです。
2番目の点は、時間という要素を把握する必要があるということです。鋼板が厚い場合は溶接時間を長くすると溶接が貫通しない場合があります。比較的薄い鋼板であれば溶接時に通すだけで大丈夫です。これは溶接抜けの問題を防ぐためです。
3:溶接の開始時間と終了時間を管理する必要がある。溶接されたアイテムが非常に強くなり、より大きな重量に耐えられるようにするために、これら 2 つの時点を同じ状態に保ちます。

もちろん、そうは言っても、マスターがあなたを指導することはできますが、具体的な練習スキルは個人の性質に依存します。人によって操作方法や長年の習慣が異なるため、プル溶接の専門的および技術レベルは、全体として、オペレーター自身のスキルレベルと実際の経験に完全に依存します。
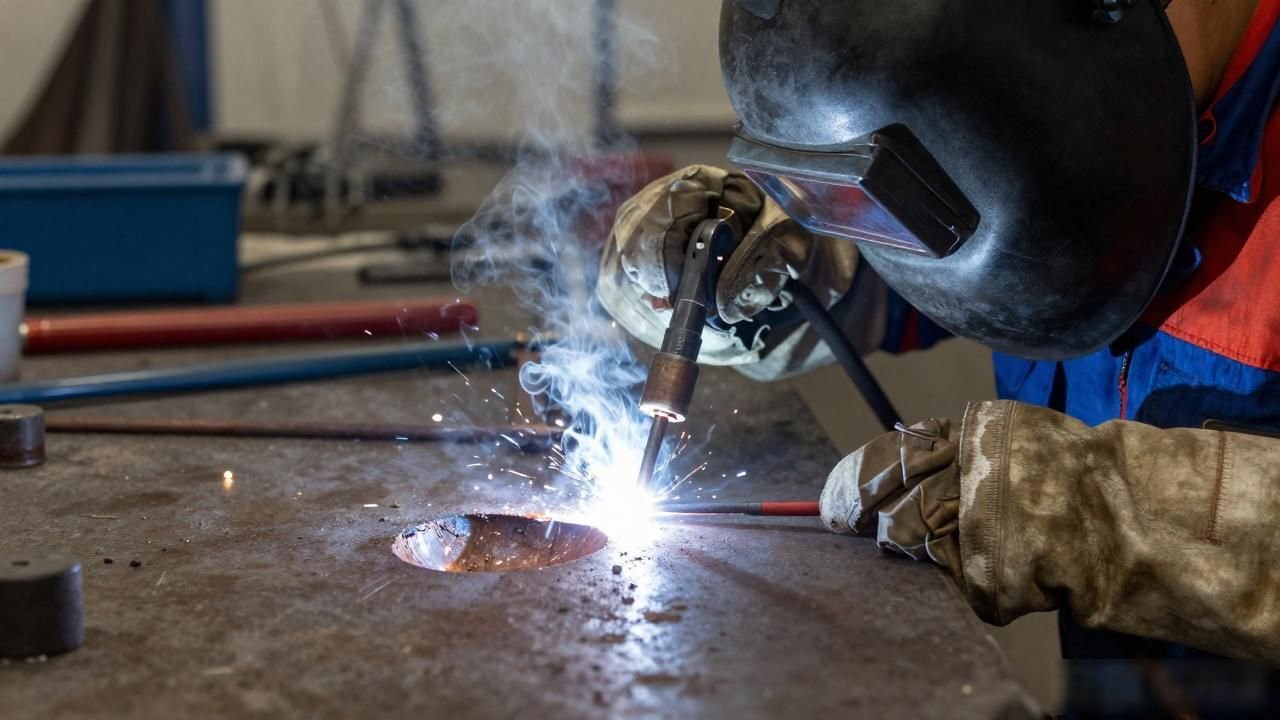
溶接プロセス中、溶接シームが溶接されたときに、仕上げ動作でアークを直ちに切断すると、溶接部の表面よりも低いアーク クレーターが形成されます。
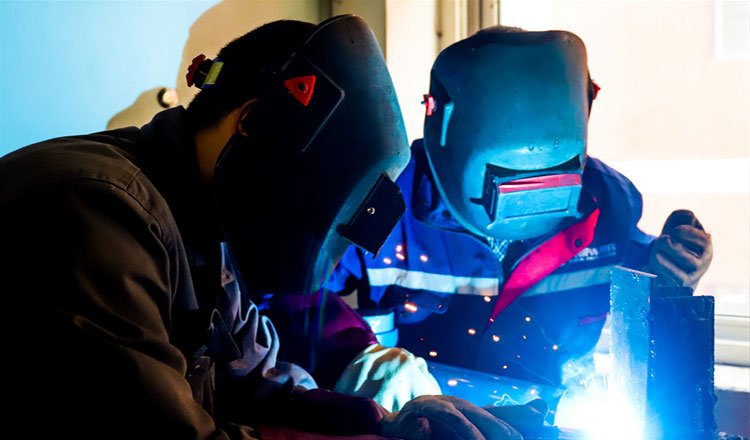
アーククレーターが深すぎると応力集中が起こりやすくなり、クラックの問題が発生するため、滞留時間を制御する必要があります。さらに、終了位置のアーク クレーターも埋める必要があります。
頭対頭接続の場合、最初に溶接ビードの端を使用して接合を作成します。この接続方法は現在でも多くの場面で使用されています。
接続方法としては、対向接続があります。この溶接継手の継続的な溶接作業は、最初の溶接ビードの開始から実行する必要があります。要件は、最初の溶接ビードの開始点のわずかに前でアークを発生させ、アークの火炎の長さをわずかに長くすることです。次に、円弧を開始位置に移動し、同時にそこの終端部分を円弧で覆います。開始領域が比較的平らになるように処理された後、反対方向に移動します。
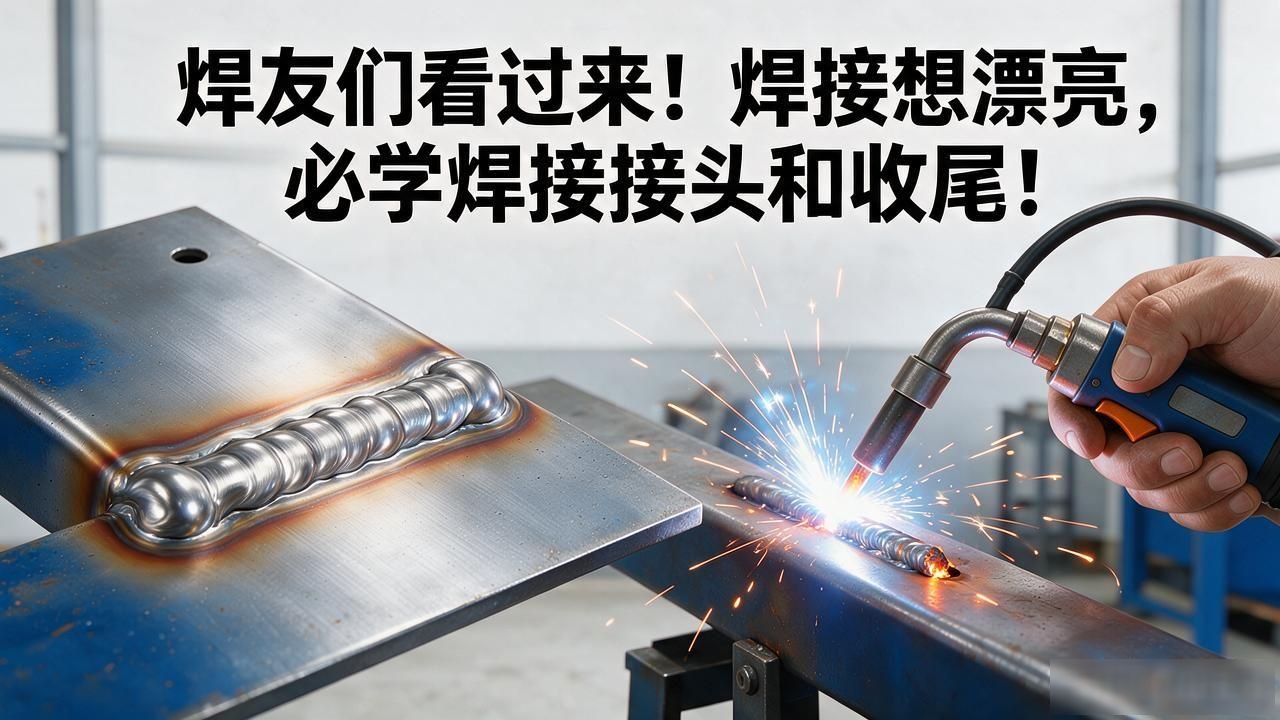
通常、クローズ方法には主に次のような側面があり、以下とも呼ばれます。
(1) 溶接棒が溶接端まで移動したら、円を描くように移動を開始し、アーククレーターが埋まるまで待ってから、アークを引き抜く動作を実行する必要があります。特に比較的厚い板の仕上げ処理に適した方法です。
(2) 溶接棒が溶接終端まで移動したら、アーク火口内の消火と点火を繰り返します。アーククレーターが埋まるまでこれを何度も繰り返します。この方法は通常、薄板や大電流溶接に適しています。ただし、この方法はアルカリ電極での溶接では非常に気孔が発生しやすいため推奨できません。
(3) リフロー仕上げ工法を行う場合、作業者は溶接棒を溶接の仕上げ位置まで移動し、すぐに停止し、溶接棒の角度を変えて逆方向に短距離リフローします。この方法は、アルカリ溶接棒を処理するために特に使用されます。


暂无评论内容