
耐久性の高い防食コーティング システムでは、サンドブラスト操作はショット ブラスト操作でもあり、表面処理はコーティング プロセス全体の中で最も重要なステップです。これについてはこれまで何度も述べてきました。表面処理の品質はコーティングの耐食寿命に影響を与え、すべての影響要因の 60% ~ 70% を占めます。
この記事では、耐久性の高い防食サンドブラストプロセスの完全な技術要件を系統的に分析します。この目的は、建設レベルの技術担当者および品質管理担当者に実用的な参照標準を提供することです。
1. 除錆作業の場合、等級要件はSa2.5です。対応する技術的な意味を説明する必要があります。
標準ベース
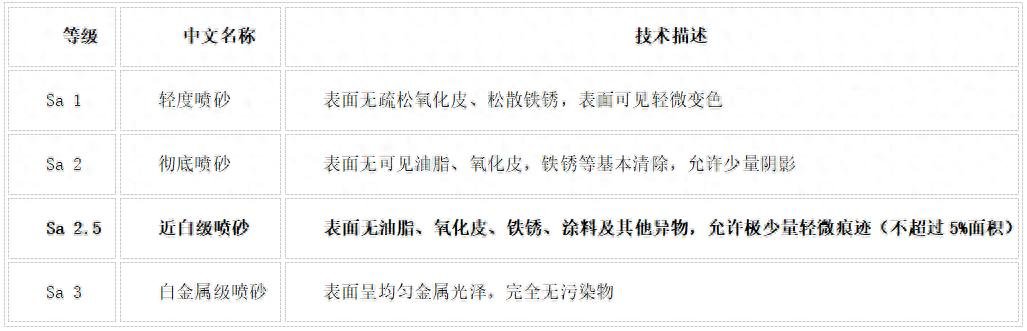
ISO 8501-1:1988版に相当する規格GB/T 8923の仕様によれば、サンドブラストやショットブラストによる防錆処理で達成できるグレード分類は、合計4段階に明確に分かれています。

なぜ重防食を使用しなければならないのか2.5を選択する代わりに、 3 。
ホワイトメタルグレードであるSa 3については、その清浄度は最高レベルにありますが、Sa 3に相当する鋼表面が現在の空気環境にさらされると、わずか数分ですぐに再び酸化を開始してしまうため、実際のエンジニアリング作業において安定して維持することは非常に困難であり、関連コストも非常に高額です。
Sa2.5は白に近い表面処理法とも呼ばれ、性能とコストのバランスを天秤にかけた結果、最も理想的なバランス状態となります。多数のエンジニアリングプロジェクトで蓄積された実践的な検証結果に基づいて、Sa 2.5 レベルは、耐久性の高い防食システムの期待される保護耐用年数を達成するために十分かつ必要な表面処理レベルの条件であることが明確に指摘されています。
それらの特別な領域の代替治療では、St レベル 3。
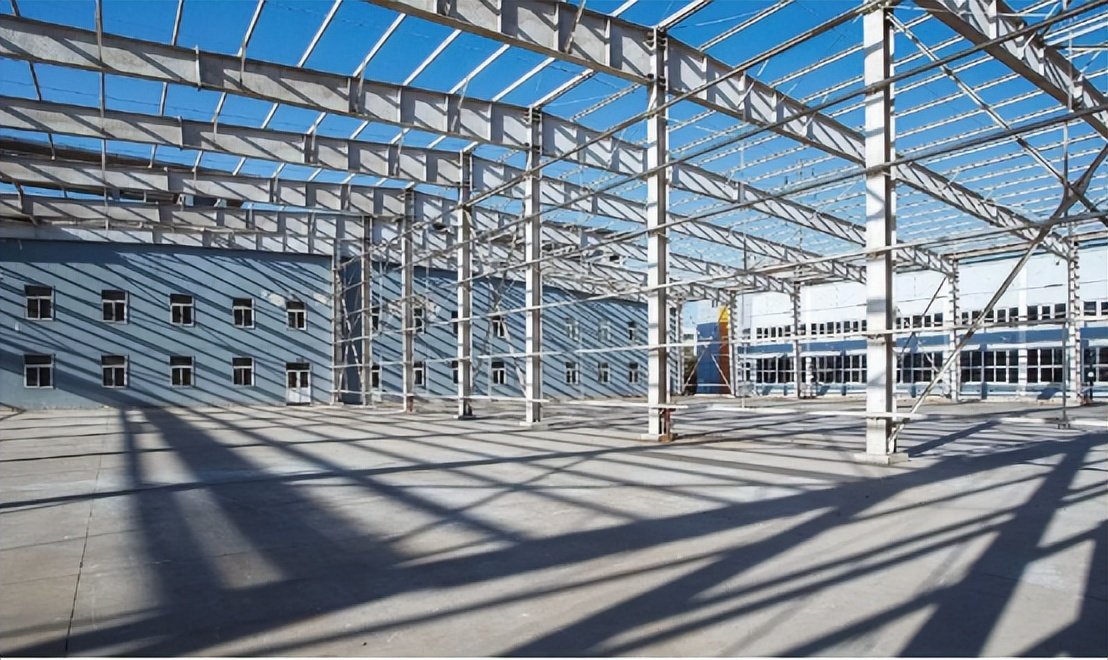
セグメント化されたドッキングの位置や、内部の密閉構造やノードが設置されているエリアなど、サンドブラスト装置が到達できない場所では、電動工具を使用して機械研磨する必要があります。具体的にはアングルグラインダーを使用することもできますし、ワイヤーホイールを使用することもできます。
電動工具研磨の最高レベルであるStレベル3の基準に達するためには、表面に目に見えるグリースやスケールの付着がなく、最終的に表面が金属光沢を有することが条件となります。
St 3 の清浄度と表面活性は Sa 2.5 よりも低いため、接着力が低下し、耐食性が低下することに注意してください。したがって、St 3 処理法が必要となる箇所の割合は可能な限り減らす必要があります。設計のこの段階全体で、St 3. 3 の必要性を減らすために、閉じた隙間を避ける、サンドブラスト機の届かない領域を減らすなど、構造の詳細を最適化する必要があります。 3. 処理される領域が減少しました。
2. 表面粗さ指数の制御に関しては、その値は 40 ~ 80 ミクロンの範囲で設定されます。ここで述べた Rz パラメータには、無視できない非常に明確かつ重要な意味があります。
それに基づく規格や仕様、関連パラメータが設定されています。
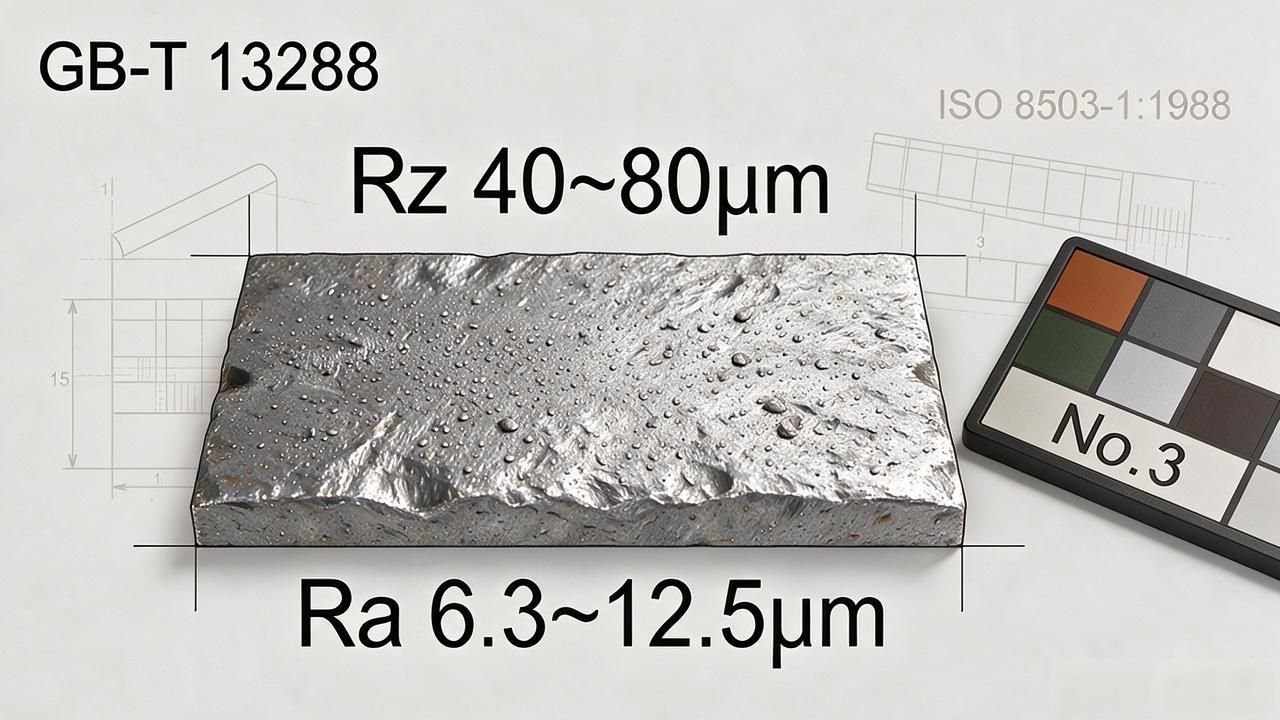
GB/T 13288 規格は ISO 8503-1:1988 を参照して策定され<strong>ており、粗さを表す値は Rz 40 ~ 80μm に達する必要があると規定されています。また、No.3 粗さ比較板の Ra 6.3~12.5μm の条件を満たしている必要があります。
Rz 値は、10 点高さ平均の略であり、表面プロファイルの山と谷の間の平均高さの差を反映します。重防食分野で最もよく使われる粗さ表現パラメータです。
Ra 値は算術平均粗さを指し、表面プロファイルの算術平均偏差を反映することができます。この検出方法は、比較板を用いた目視や触覚による迅速評価方法とは異なるため、現場での検査作業に適しています。
粗さの上限と下限について、その技術的根拠は何ですか。
粗さがRz 40μm未満と低すぎると、表面のアンカー深さが不十分となり、塗膜と基材との機械的食い込み力、つまりアンカー効果が不足するため、密着性が比較的低くなり、熱サイクルや衝撃荷重が加わると塗膜が剥離しやすくなります。
粗さが高すぎる場合、特定の指標が 80 ミクロン Rz を超える場合、一連の悪影響が生じます。
ピーク位置ではコーティング被覆率が薄くなります。これは主に幾何学的な効果によるものです。曲率半径が小さすぎると、コーティングの表面張力が収縮します。したがって、ピークでの乾燥膜厚は、最初に突き破る場所となる平坦領域の 30% ~ 50% にすぎない可能性があります。同時に、過度の粗さは塗料の消費量も多くなります。これは、深い谷を完全に覆うためにはより厚い湿潤膜が必要になるためです。
研磨材の種類が粗さに及ぼす影響
実際、研磨剤の種類が粗さを制御する非常に重要な手段であることを誰もが知っておく必要があります。では、スチールショットとはどのようなものなのでしょうか?球状であり、衝撃変形を受けるため、得られる粗さは比較的低く、特に 40 ミクロン未満の粗さが必要なシーンに適しています。
次に砂鉄についてお話します。角があり、切断して衝撃を与えるため、粗さは比較的高く、最大 40 ~ 80 ミクロンになります。次のステップは、研磨剤を混合することです。つまり、スチールショットとスチールサンドを一緒に混合して、2 つの効果を組み合わせることができます。 40 ~ 80 ミクロンの粗さを実現したい場合、これが一般的に最も一般的な選択です。
最後に、銅鉱石砂または珪砂の場合です。これらの素材は一度しか使用できません。切削タイプのため粗さが非常に高く、特に現場でのサンドブラスト作業に適しています。しかしながら、それらはリサイクルがより困難であり、すなわち、それらのリサイクル性は比較的悪い。
3. 研磨汚染の防止と管理
研磨剤による汚染の危険性
サンドブラスト研磨剤がほこり、グリース、塩分、湿気などの汚染物質の影響を受けると、使用を続けると、処理された鋼の表面にこれらの汚れが付着します。グリス汚れにより密着力が急激に低下します。鋼の表面に塩が残っている場合、特に塩が塩化物を含んでいる場合、コーティングの下に腐食損傷を引き起こし、湿気によりきれいになった表面が急速に酸化します。
以下の側面において、具体的な予防および制御措置を実施する必要があります。まず、圧縮空気中に油分や水分が含まれないようにするために、サンドブラスト装置には油水分離器が装備されている必要があります。第二に、研磨材の保管は雨や湿気を防ぐ必要があります。具体的な検査方法は、圧縮空気を白い紙に直接吹き付けて検査します。紙に油汚れの痕跡が見つかった場合は、油水分離器の点検とメンテナンスが必要です。さらに、研磨材中の塩分含有量を定期的に検出する必要があります。
4.サンドブラスト後の検査と4時間の塗装時間制限
検査手順
サンドブラスト処理が完了したら、次の特定の順序で検査を実行する必要があります。
最初のステップは、サンドブラスト後に残った研磨粒子と塵や砂の混合物である残留物を除去することです。 2 番目のステップは、掃除機を使用して表面のほこりを掃除することです。もちろん最初に掃除機を使用する場合は、オイルや水を含まない圧縮空気を使用して表面の埃を吹き飛ばすこともできます。ここで、圧縮空気に油や水などの不純物が含まれていないことを確認する必要があります。これらが含まれていると、処理された表面が汚染されるためです。 3番目のステップは品質を自己チェックすることです。Sa 2.5と比較する必要があります。この画像標準は目視検査に使用され、粗さ比較プレートは触覚検査にも使用されます。また、可溶性塩試験もあります。 4 番目のステップは、監督エンジニアに承認してもらうことです。重要なプロジェクトの場合は、第三者の監督に立ち会い、署名する必要があります。
噴霧時間の制限につきましては、具体的な数値としては4時間となっております。これは建設管理要件の最も重要な部分です。
工事の品質を検査し、合格と認められた場合には、監理技術者の承認も必要となります。その後、建設作業員は金属表面を保護するために最初の塗料を 4 時間以内にスプレーし、作業は完了します。
この4時間という制限時間の根拠はこうだ。洗浄された鋼表面が空気にさらされると、表面上の遊離鉄原子が酸素および水蒸気と非常に迅速に反応して一次酸化膜を形成します。この最初に形成された酸化皮膜は、一般にフラッシュ錆と呼ばれるものです。
相対湿度が比較的高い環境、特に相対湿度が 60% を超える環境で作業する場合、鋼の表面に目に見えるフラッシュ錆が現れる時間が、わずか 1 ~ 2 時間に短縮される場合もあります。この場合にフラッシュ錆が発生すると、以前に処理された表面の清浄度が元の Sa 2.5 基準から直接低下します。
このような状況に直面すると、サンドブラスト作業を再度実行する必要があり、これまでのサンドブラスト作業はすべて無効であり、価値がありません。
この種の大規模鉄骨プロジェクトでは、サンドブラストと塗装の間に施工の流れが必要となるため、この大規模プロジェクトの制限時間を 4 時間で管理するのは合理的です。こうすることで、サンドブラストを行った部分はその後の工程がうまくつながっていないため、残業が発生することを避けることができます。
曇りの日や湿度の高い天候に遭遇した場合は、この制限時間を短縮する必要があります。この時間はわずか 1 ~ 2 時間程度です。現時点では、建設を組織する全体的な効率を向上させる必要があります。
5. 砂採取の管理内容と研磨材リサイクルの具体的な実施方法について。
砂の採取手順
サンドブラスト作業が完了したら、すぐに砂を回収する必要があります。砂を長時間地面に堆積させることは厳禁です。粉塵分離機で処理され、基準を満たした洗浄砂はサイロに戻され、リサイクルされます。いわゆる規格への準拠とは、粒子サイズが適切であること、過度に磨耗していないこと、汚染されていないことを意味します。同時に、小さすぎる、破損している、または汚染されている廃砂や粉塵は、適時にシステムから除去し、廃棄物処理に関する規制に従って処分する必要があります。
研磨材循環の品質管理の観点から、リサイクル研磨材は定期的に検査する必要があります。検査内容には粒度分布や汚染度などが含まれます。細かすぎる研磨材の割合が基準を超えていることが判明した場合は、新しい材質と交換する必要があります。さらに、塩化物含有量や油分含有量などの指標も確認する必要があります。これらにより、再生研磨材の処理効果を新品材と同等レベルに維持することが可能となります。
重防食サンドブラストプロセスの完全な建設技術仕様と品質管理計画を入手したい場合は、技術エンジニアにお問い合わせください。 。
現在、重要な鉄骨構造プロジェクトのサンドブラスト プロセス仕様を作成している場合、または建設品質管理システムを確立している場合は、プロジェクトの種類と建設条件を提供していただければ、GB/T 8923 および ISO 8501 に基づいた完全なサンドブラスト プロセス技術仕様書を提供できます。
 Chinese
 Japanese
 English
 German
 Finnish
发表回复
要发表评论,您必须先登录。