
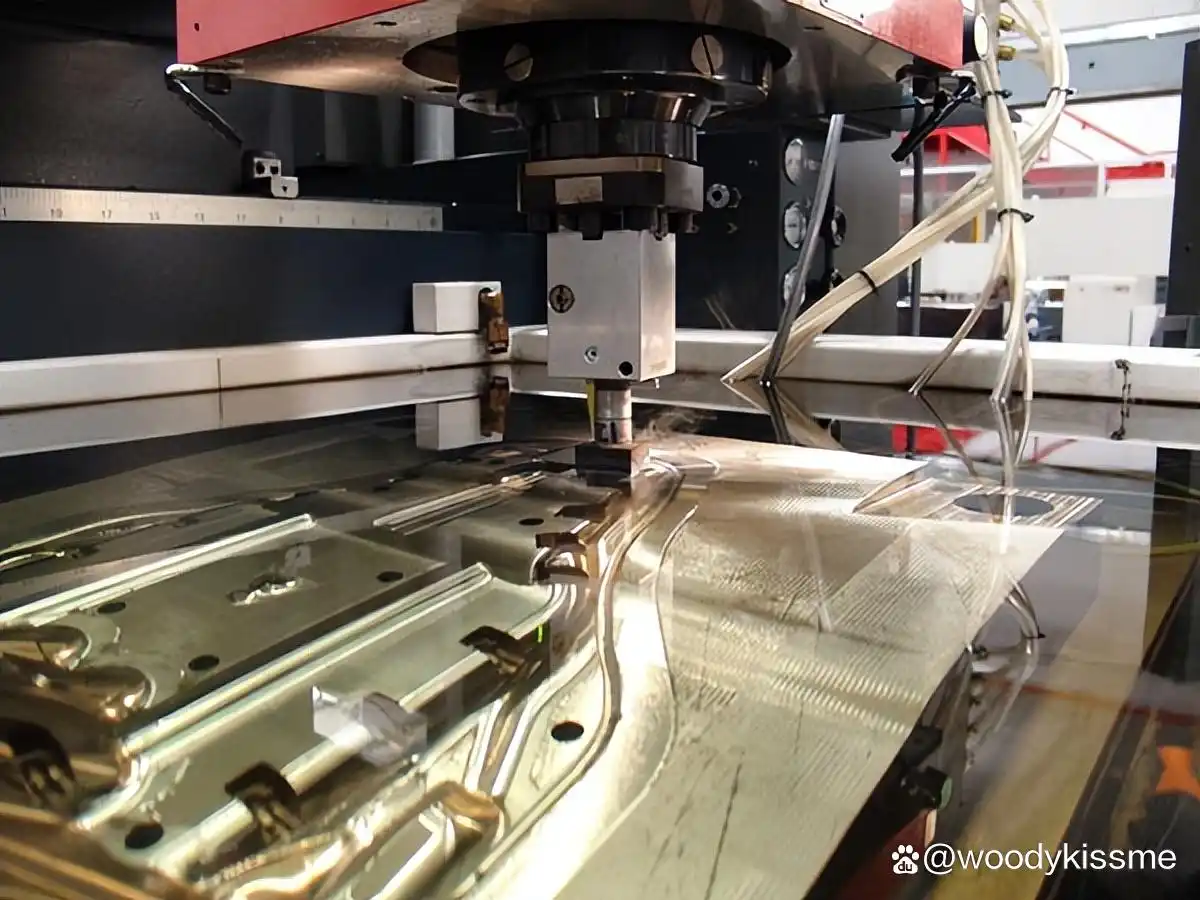
工場内にはワイヤーカット機がございます。今日友人に尋ねられるまで、私はそのことにあまり注意を払いませんでした。それから私は学習に集中し、関連する内容を注意深く勉強しました。ワイヤーカットに使用される電極線についての基礎知識や情報を見ていきましょう。
EDM としても知られる放電加工は、火花加工、火花腐食、型開き、ワイヤ焼き付け、またはワイヤ腐食としても知られています。これは実際には金属の製造プロセスです。このプロセスでは、電気火花、つまり放電を使用して必要な形状を取得します。具体的には、一連の急速に繰り返す電流放電が 2 つの電極間で実行され、その後、材料がワークピースから除去されます。
2 つの電極は誘電性液体によって分離されており、電圧が印加されます。このプロセスでは、電極の 1 つをツール電極、または単にツール、または電極と呼びます。もう一方の電極はワーク電極と呼ばれるか、または直接ワークピースと呼ばれます。このプロセスは、ツールとワークピースの間に物理的接触がないことに依存しています。
2 つの電極間の電圧が増加すると、電極間の体積領域内の電界強度が増加し、液体媒体の破壊が発生してアークが発生します。最終的には、材料が電極から除去されます。
新しい液体誘電体が電極間の空間に輸送され、固体粒子、つまりデブリが洗い流され、誘電体の絶縁特性が回復されます。このプロセスは一般にフラッシングと呼ばれます。この動作は、電流の流れが停止したときにトリガーされます。もちろん、具体的な状況は発電機の種類によって異なります。電圧が経過すると、電極間の電圧は破壊が起こる前のレベルに戻り、新しい液体誘電体が破壊され、サイクル全体が継続的に繰り返されるようになります。

ワイヤー切断といえば、EDM 技術の特殊な形式です。しかし、通常の状況では、ワイヤー切断と放電加工は別々に扱われる傾向があります。
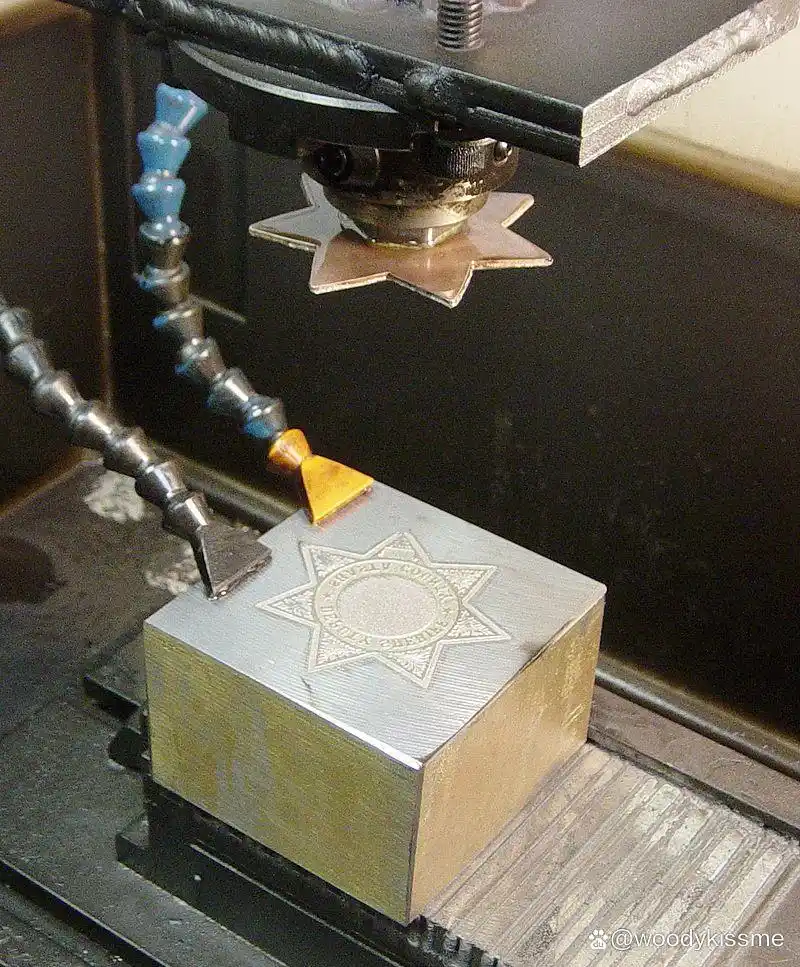
ワイヤーカットタイプ
ワイヤーカット加工は高速ワイヤーカット加工と低速ワイヤーカット加工に分かれており、ここでの高速ワイヤーカット加工はソ連が発明した独自の加工方法です。
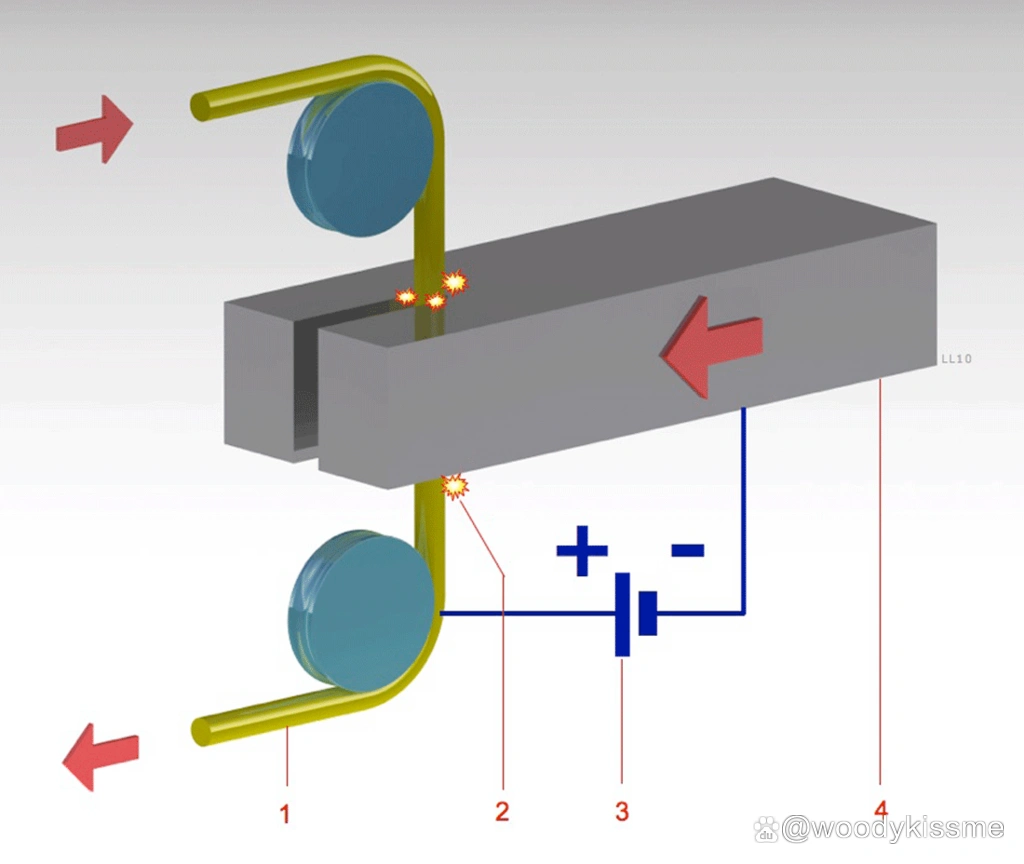
加工原理
ワイヤ高速移動工作機械は、電極としてモリブデン ワイヤを使用し、冷却および放電媒体としてエマルションを使用し、モリブデン ワイヤの往復運動を利用して導電性材料を加工します。コストは低いですが、精度は低く、オペレーターに対する要求は高くなります。現在、中国では80万台以上の高速移動ワイヤー工作機械が使用されており、年間生産台数は4万台から5万台となっている。
高速ワイヤー移動の消耗品のコストは 1 時間あたり 2 ~ 3 元です。コストには、モリブデン線、ガイドホイール、ベアリング、エマルジョン、導電ブロックなどの消耗品と電気代が含まれます。総合的な使用料金は 1 時間あたり 8 元未満です。この計算には、人件費、10 年間で計算される機械の減価償却費、資本費、消耗品などのすべての経費が含まれます。 [データは参考用です]。
スローワイヤー工作機械は真鍮線やタングステン線を使用します。コストを削減するために、亜鉛メッキワイヤーが使用されることもあります。本装置は電極線と純水を媒体としており、純水は絶縁体の役割を果たします。一方向のワイヤ輸送を使用して、電気を通すことができる材料を処理します。
その原理は電気火花放電の原理でもあります。このため精度が高く、転流線がないため表面仕上げが非常に良好です。もちろん、その欠点も明らかであり、使用コストは高速ワイヤーウォーキングよりもはるかに高くなります。
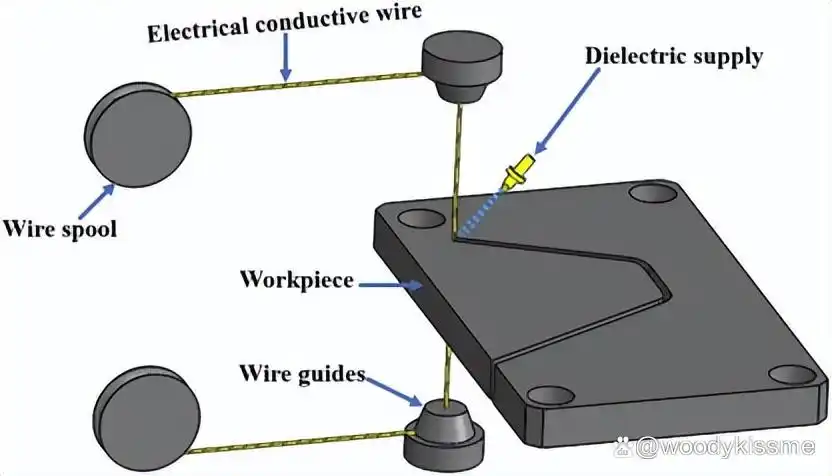
1. 電極線の選定
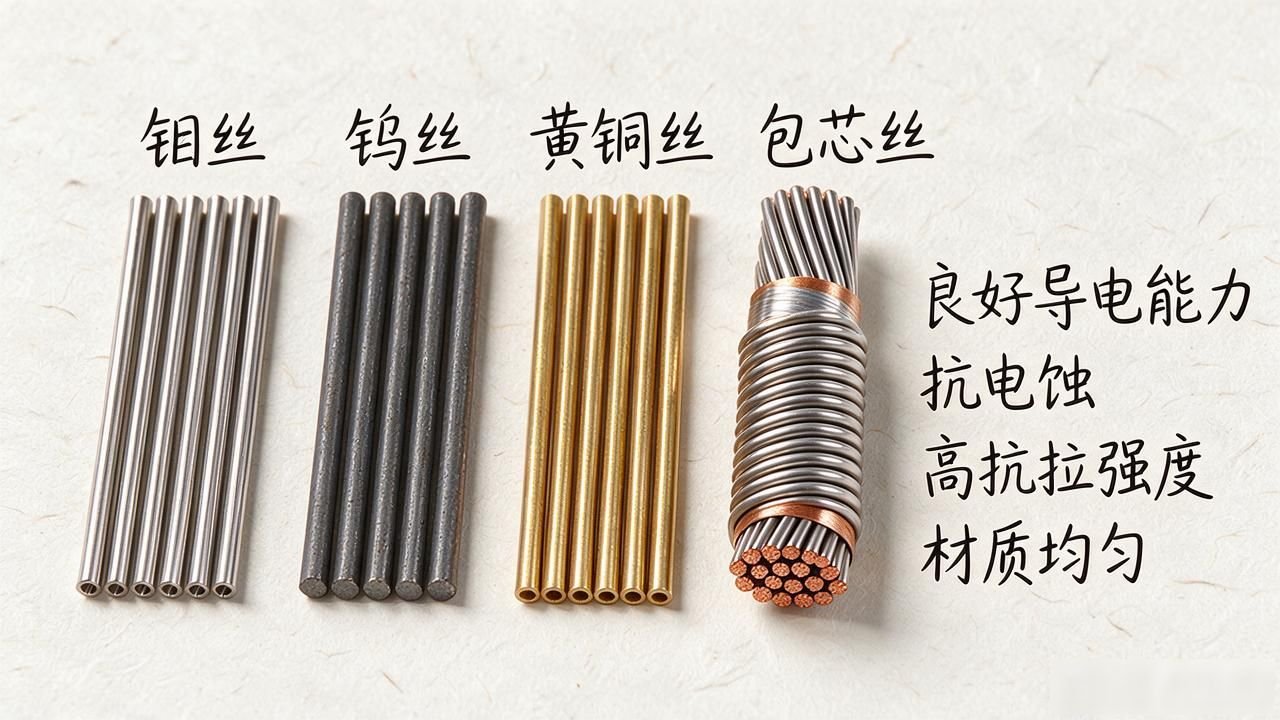
電極線などは、良好な導電性と耐電食性を備えている必要があります。また、引張強度が高く、材質が均一でなければなりません。みなさんが普段使っている電極線の種類には、モリブデン線、タングステン線、真鍮線、芯線などがあります。
その中でもタングステン線は引張強度が比較的高く、線径は0.03~0.1mmの範囲にあります。各種狭い隙間の仕上げ加工によく使用されます。ただし、価格が比較的高価であるという欠点があります。
黄銅線は低速加工に適しています。加工面粗さ、平坦度が比較的良好で、切粉の付着も少ないです。ただし、引張強度があまり良くなく、ロスが大きいのが欠点です。直径は0.1~0.3mm程度です。そのため、一般的には低速の一方向ワイヤ加工に使用されます。モリブデン線の引張強度は非常に高いです。高速ワイヤ加工に適しており、我が国の高速ワイヤ工作機械のほとんどは電極線としてモリブデン線を使用しており、その直径は0.08~0.2mmの範囲にあります。
ワイヤー径は、切り口が広いか狭いか、ワークの厚さ、角が大きいか小さいかを考慮して決定してください。鋭利な角や狭いスリットを持つ小型の金型を加工する場合は、比較的細い電極線を使用するのが適しています。
一方、厚みのあるワークを加工したり、比較的大きな電流で切断などの作業を行う場合には、比較的太い電極線を選択する必要があります。電極線の主な種類と仕様については、以下のとおりです。
モリブデン線の直径は0.08mmから0.2mmの範囲です。
タングステン線の直径は0.03mm~0.1mmの範囲です。
黄銅線の直径は0.1~0.3ミリメートルの数値範囲となります。
芯線の直径は0.1mm~0.3mmです。
電極線の性能は主にいくつかの観点から評価されます。具体的な内容としては以下のようなものが挙げられます。
比較的大きな電流値に耐えられることが主な理由です。
(1) 引張強さ (2) 形状記憶効果 (3) 伸び
これらのパラメータは、真円度、線径などです。
融点と蒸発圧力を記載する必要があります。
複数の共通電極線
1.真鍮線
真鍮線は、ワイヤー切断の分野における第一世代のプロフェッショナル用電極ワイヤーです。この種の電極ワイヤにより切断速度が飛躍的に向上し、切断速度が12mm2/minから25mm2/minに向上しました。真鍮は銅と亜鉛の合金です。最も一般的な比率は銅 65%、亜鉛 35% です。
真鍮線の中の亜鉛を取り出して見てください。赤銅の融点が1080℃と高いのに対し、その融点は420℃と比較的低いです。切削加工中、高温により亜鉛が蒸発し、電極線の温度が下がり、ワークの加工面に熱が伝わりフラッシング性が向上します。
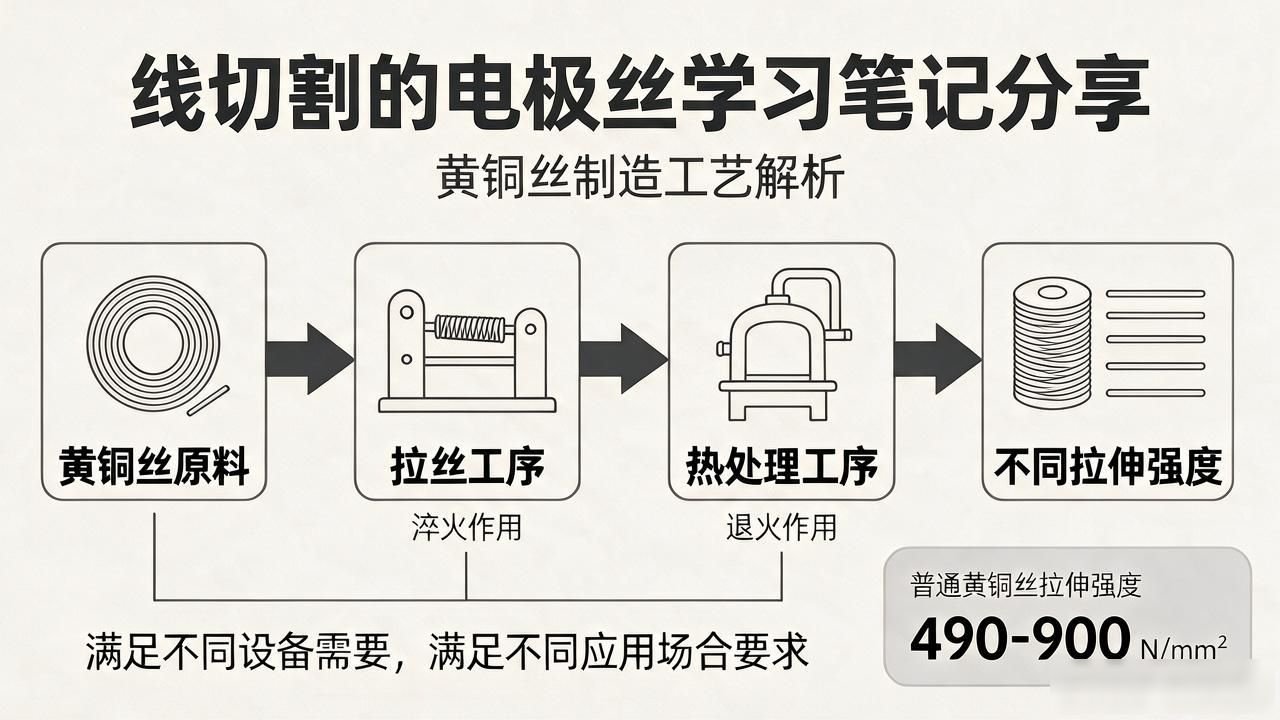
真鍮線は伸線加工、熱処理という一連の工程を経る必要があります。絞り加工には焼き入れ効果があり、熱処理には焼き鈍しが主となります。このようにして、さまざまな機器のニーズを満たし、さまざまな用途の要件を満たすために、さまざまな引張強度を持たせることができます。一般的な黄銅線の引張強さは490~900N/mm2です。
しかしながら、この黄銅線には次のような注意が必要な問題がある。
2. 被覆電極線
亜鉛は融点が非常に低いため、電極ワイヤの放電を改善するのに特に明らかな効果があります。ただし、真鍮中の亜鉛の割合には一定の制限があります。そこで人々は知恵を絞って真鍮線の外側に亜鉛の層を被せる方法を考え出しました。
その結果、亜鉛メッキ電極線のようなものが存在します。このアプローチは、ワイヤー電極の開発における大きな前進です。そして、それが新しいコーティングを備えたより多くのワイヤ電極製品につながりました。
この被覆電極線の主な利点は次のとおりです。
コーティング材の種類としては、亜鉛、銅、銅亜鉛合金、銀などがあります。これらの内容は専門的な技術分野に属するため、ここではこれ以上詳しく説明しません。興味があれば、行って詳しく学ぶことができます。
3.タングステン電極線(W)
タングステン元素に微量の異元素を添加した超精密切断用の電極線です。これは耐熱性と放電特性を向上させるためです。精密加工時の安定性と信頼性の向上を目的としています。
現在、オンライン切断でよく使用されるタングステン ワイヤの最小直径は 0.02 mm に達することがあります。ただし、タングステン自体の硬度は非常に高いため、使用中にワイヤ移動装置の磨耗が大きくなります。
4. ピアノ線(内芯:ピアノ線、外層:Cu60 Zn40)
高強度フィラメント加工に使用するワイヤー電極です。超精密な金型加工が要求される現場や、IC部品、光学機器部品、マイクロ部品の加工では、外径0.07mm以下のフィラメントを使って切断することがよくあります。
これ以前は、これらのフィラメントは通常、タングステン材料、場合によってはモリブデン材料、または合金材料で作られていました。タングステンやモリブデンなどの材料の硬度は非常に高いため、ワイヤガイド、導電性ブロック、およびワイヤルーティングシステム全体に深刻な磨耗を引き起こす可能性があります。
過去の長い間、一部の工作機械製造会社は通常、フィラメントの切断と加工の目的を達成するために、特殊なワイヤ切断機を使用するか、2 セットのワイヤ切断システムを備えていました。これにより、工作機械の製造コストや使用費がさらに増加することになりました。
銅被覆ピアノ線は、タングステン線やモリブデン線の代替として開発された電極線製品です。ピアノ鋼線の外表面に真鍮素材の層を蒸着して作られています。この特徴により黄銅電極線と同等の条件での放電加工が可能です。同時に引張強さの値も高く、その性能は通常の黄銅線の2倍となります(表1参照)。
銅クラッド線は表面硬度が比較的低いため、工作機械のワイヤ走行系での摩耗度は黄銅線とほぼ同等です。
5.モリブデン線
ワイヤーカットモリブデン線は、高融点金属であるモリブデンを主原料としたモリブデン製品です。モリブデンの条材を鍛造、伸線加工して製造したフィラメントです。ワイヤーカット工作機械に使用される切断用ワイヤーです。英語名はワイヤーカットワイヤーです。その直径は一般的に0.12〜0.20mmの間です。
 Chinese
 Japanese
 English
 German
 Finnish
发表回复
要发表评论,您必须先登录。