
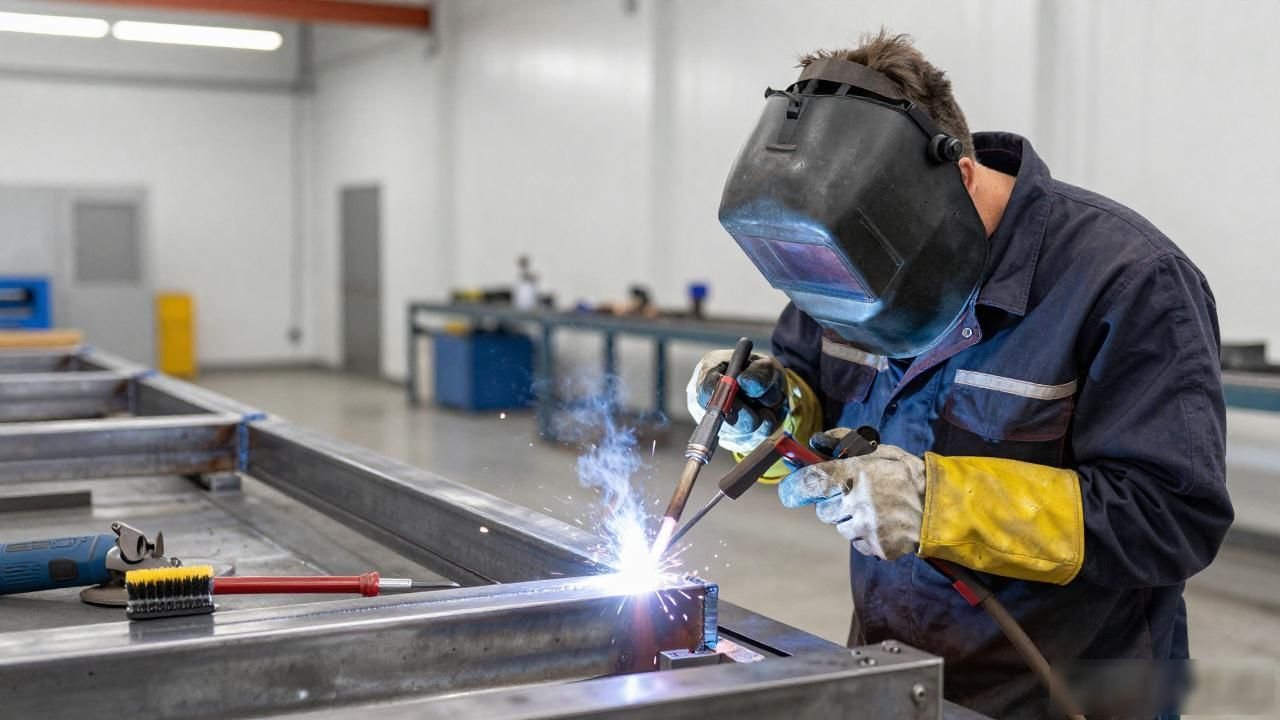
厚板や大型構造部品の溶接の分野では、溶接脚のサイズに基づいて適切な溶接プロセスを選択する方法が、溶接の品質と生産効率を直接決定し、構造の耐用年数にも影響します。
厚板や大型構造部品の高度な溶接プロセスとして、多層多層溶接技術を使用し、高品質の接続を実現します。この方法は単層溶接プロセスと補完的な関係を形成し、薄板から極厚板までの溶接ニーズ全体をカバーするため、工業用溶接分野における重要な技術的進歩となっています。
単層溶接: 小さな継ぎ目サイズに対する効率的なソリューション
脚のサイズが 8 mm 未満の溶接は、通常、単層溶接によって行われます。つまり、1 つの層に溶接が 1 つだけあります。溶接棒の径は鋼板の厚さに応じて3mm~5mmの範囲から選択できます。脚径5mm以下であればリニアロッド法、ショートアーク溶接が可能です。溶接速度は一定に保つ必要があります。溶接棒と水平板の角度は45°、溶接棒の角度と溶接方向は65°~80°としてください。
その溶接棒の角度が小さくなりすぎると、奥まで溶けなくなります。一方、角度が大きすぎると、溶融スラグが前方に流れやすくなります。その結果、スラグの滞留による不良問題が発生する。
脚のサイズが小さい溶接部を溶接しており、リニアロッド搬送方法を使用することにした場合、具体的な操作方法は、溶接棒の端にあるケーシングの端を溶接部に直接置き、わずかな力を加えて静止させます。溶接棒自体が溶け始めたら、決められた溶接方向に沿ってゆっくりと動かしながら溶かしていきます。これにより、作業がより便利になり、省力化されるだけでなく、溶け込み深さを比較的大きくすることができ、最終的な溶接の外観が非常に美しくなります。
溶接脚のサイズが5~8mmの範囲になると、斜円状ストリップ搬送法やアンチソー状ストリップ搬送法による溶接作業が可能となります。ただし、これら 2 つの方法のストリップの搬送速度は異なることに注意する必要があります。速度の処理が異なっていたり、速度が適切に制御されていなかったりすると、アンダーカット、スラグの混入、エッジの融合不良などの欠陥が発生します。
溶接脚サイズが8〜10mmの範囲であれば、2層2パスの溶接方法、すなわち2層2パス溶接法を用いることができる。
最初の層を溶接する作業段階では、直径3〜4 mmの溶接棒を使用することをお勧めします。このときの溶接電流は若干増やすことができます。目的は、ワークピースへのより深い浸透深さを得ることです。
このプロセスでは、溶接棒を直線的に移動する方法が使用されます。各層が終了した時点で、アーク クレーターは完全に埋められるか、わずかに盛り上がっているはずです。この利点は、その後の第 2 層の仕上げ作業において、溶接部全体の温度上昇により最終的に形成されるアーク クレーターの高さが低くなりすぎる現象を回避できることです。

2 層目の溶接に進む前に、最初の層に残ったスラグを完全に除去する必要があります。
検査中にスラグの混入などの問題が発生した場合は、より小さな直径の溶接棒を使用して修正作業を行う必要があります。修理が完了したら、2 層目の溶接作業を実行できます。そうすることによってのみ、各層と各層がしっかりと融合することができます。
2 層目の溶接が始まるときは、溶接に直径 4 mm の電極を使用することを検討できます。同時に、溶接電流を制御する必要があり、大きすぎないようにする必要があります。電流の設定が高すぎると、アンダーカットが非常に発生しやすくなることに注意してください。
厚板溶接のコア技術である多層多層溶接
多層マルチパス溶接とは、複数の溶接層と複数の溶接パスを組み合わせた溶接プロセスを指します。層の高さは 3 mm ~ 5 mm、パスの幅は約 12 mm です。
脚径が10mmを超える溶接を行う場合、多パスではなく通常の1パスまたは多層溶接を使用すると、溶接面が広くなり、全体の傾斜が比較的大きくなるため、特に溶融金属が流れ落ちやすくなります。このアプローチは、実際の運用にいくつかの困難と不便をもたらすでしょう。したがって、現在の実際の生産作業では、多層多パス溶接が使用されることがほとんどである。
その中心的な技術的利点は、少量の入熱を使用して層ごと、ストリップごとに充填することで、変形と残留応力を軽減し、金属構造の粒径を改善し、最終的には溶接部の可塑性と亀裂耐性を向上させることです。冶金学的最適化メカニズムの観点から見ると、多層および多パス溶接継手の微細構造は比較的微細であり、熱影響部の範囲も比較的狭いです。
前の溶接は次の溶接に予熱効果をもたらし、その後の溶接には前の溶接の熱処理と同様の焼き戻し効果がかかります。結晶粒組織を微細化し、内部応力の一部を除去することにより、溶接継手の延性と靭性の点でより良好な状態が得られます。
具体的な作業工程では、溶接脚サイズが10~12mmの範囲であれば、通常2層3パスで完成します。
1 層目 (1 パス目) を溶接する場合は、より小さな直径の溶接棒を選択し、比較的大きな溶接電流に合わせることができます。ロッドの搬送方法は直線的とし、仕上げ作業は多層溶接の1層目と同様に行ってください。溶接が完了したら、スラグを除去する必要があります。
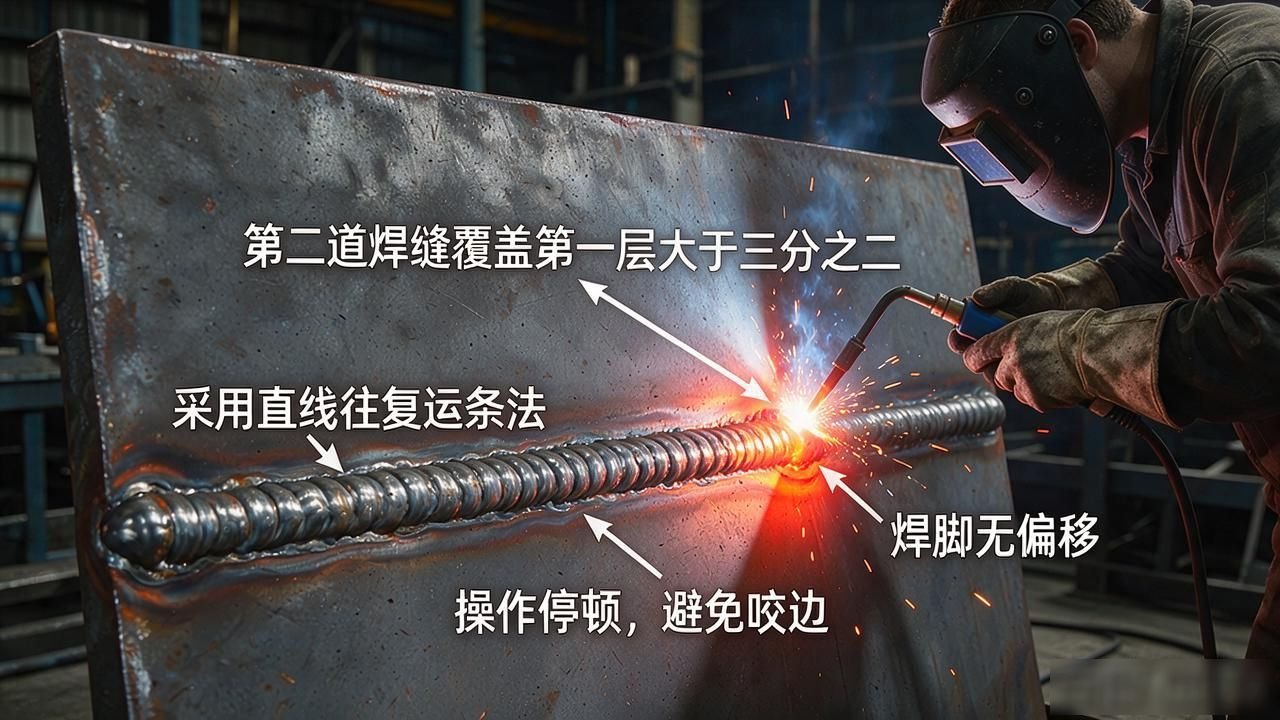
2 番目の溶接が最初の層の 3 分の 2 以上を覆う場合、3 番目の溶接を手動で溶接する際、オペレータはストリップを輸送する直線往復方法を使用できます。この目的は、3 番目の溶接の高さが高くなりすぎないようにすることです。 2 番目の溶接が最初の溶接を覆う割合が前述の割合よりも少ない場合は、3 番目の溶接の溶接プロセス中に、斜円などのストリップ搬送方法の使用を検討できます。実際のストリップ搬送作業中は、垂直鋼板の表面で一時停止する必要があります。これにより、アンダーカット欠陥の発生を防止することができる。このように操作すると、2 番目の溶接の適用範囲が狭いために直接引き起こされる溶接脚の下方への移動を最終的に補うことができます。
部品の溶接の場合、溶接脚のサイズが 12 mm より大きい場合は、3 層と 6 パス、または 4 層と 10 パスを使用してタスクを完了できます。 1 つだけ覚えておいてください。つまり、溶接脚のサイズが大きくなると、対応する溶接層とパスが多いほど良いということです。
工程ポイントと欠陥処理: 溶接品質を確保する鍵
多層およびマルチパス溶接のプロセス操作には、非常に明確かつ詳細な要件があります。溝形状は厚板の場合、V字溝やU字溝が一般的です。溶接パラメータの設定に関しては、十分な深さの溶け込みを確保するために、底部溶接時に 200 ~ 300A の大電流を使用する必要があります。充填層とカバー層に関しては、それに応じて電流を約 10%、15% 削減する必要があります。ガスについてはスプラッシュの発生を軽減するためArとCO₂の混合ガスを推奨します。
溶接作業を実行するときは、順序の原則に従う必要があります。具体的には、溶接は下から上に向かって一層ずつ行われ、隣接する溶接パス間のオーバーラップ率は 10% ~ 50% でなければなりません。
角度管理としては、プライマー塗布後に溶接ガンを後ろに10度傾けて溶融池の状態を観察するのが良いため、溶接ガンの傾斜角度を5~15度に調整します。層間処理には明確な要件があります。つまり、各溶接が完了した後、スラグを完全に除去し、気孔やスラグの混入などの欠陥がないか検査する必要があります。
欠陥が見つかった場合は、研磨により修復する必要があります。同時に、層間の滞留時間が長すぎてはなりません。途中で運転を中断する場合は、保温対策や追い焚きが必要となります。
誰もがよく遭遇するこれらの欠陥には、比較的成熟し、実績のある処理方法があります。スラグの混入の問題は、主にスラグの洗浄作業が完全に行われていないことが原因であるため、洗浄には工具を使用する必要があります。また、洗浄を徹底的に行うために使用する角度は 30 度未満にする必要があります。アンダーカットは通常、溶接電流が高すぎることが原因で発生します。対処する場合は、電流を元の値の 10 ~ 15% に下げる必要があります。同時に、溶接ガンの傾斜角度を大きくする必要もあります。溶融不足の欠陥は、多くの場合、以前の溶接ビードの不均一で波状の表面によって引き起こされます。この場合、うねりの差が1mmを超えないように砥石を使用して表面を整える必要があります。
まず単層溶接の正確な適応の問題を解決し、次に多層およびマルチパス溶接の技術的困難を克服します。溶接プロセスがますます高度になるという一般的な傾向に依存することで、さまざまな厚さおよびさまざまなシナリオでの一部の溶接ニーズに対応する完全なソリューション セットを提供できるようになります。特に多層・多パス溶接技術は誰でも直接理解できます。これは中国語で書かれるようになりました。
この技術を応用することで、厚板溶接の品質安定性が向上するだけではありません。冶金学的最適化メカニズムにより、より良い結果が得られ、溶接の全体的なパフォーマンスが向上します。そのため、大型機器製造分野では欠かせない基幹技術となっており、インフラ建設分野でも重要な役割を果たしています。このような中核工程の存在が溶接業界全体の発展を促してきました。
業界全体が高品質、高信頼性を目指して進化しています。
 Chinese
 Japanese
 English
 German
 Finnish
发表回复
要发表评论,您必须先登录。