
射出成形の責任者は、金型が光の下では明るく見えても、実際に機械に乗せると転倒などのトラブルが発生しやすいことをよく知っています。すると、水漏れ、トップ白化、スライダ固着、ホットランナー接着剤漏れ、パーティング面不良などの問題が次々と発生します。金型を作り直すと納期が完全になくなり、利益が失われます。
永豊金型は「金型検査基準 NYWI-MPG-0013」を導入する際、「これでほぼ十分」という態度ではなく、金型を精密機器として扱い、厳格な検査と検収を行うことを選択しました。
まず外観要件に合格する必要があります。銘板のシリアル番号、製品の重量、全体の寸法を記入する必要があります。蛇口部分のIN1、OUT1マークも鮮明でなければなりません。 DATUM 基準角度、部品番号、位置決めリング、および突き出し穴はすべて、射出成形機の関連規格に従って実装する必要があります。同時に、金型ベースに錆びや不要な穴があってはなりません。持ち上げと計量のプロセスはスムーズでエラーがなくなければなりません。
アクションはスムーズかつ論理的に流れる必要があります。組み立て時、エジェクターピンの位置はコア表面から 0 ~ 0.1 mm になるようにしてください。上部の傾斜部分はガイドスライドとして錫青銅製です。リターンスプリングは、強度が基準値に達するように、取り付け前にプリロードする必要があります。

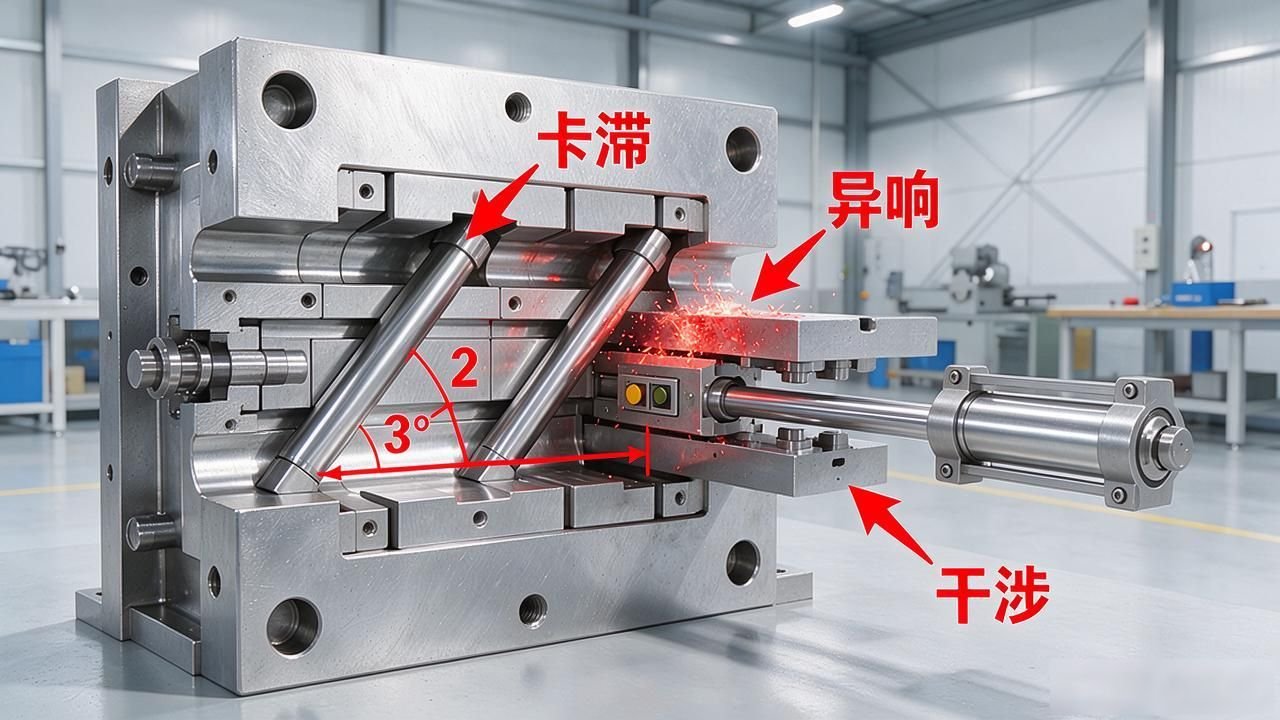
スライダーの傾斜ガイド柱の角度は、係止面の角度より2〜3度小さく設計されています。また、終点を正確に制御するために、中子引抜き動作中にシリンダにトラベルスイッチを取り付ける必要があります。妨害波、異音、干渉などの異常現象がある限り、計画は直接拒否され、通過しません。
冷却は安易に扱ってはいけません。水路は図面に従って厳密に加工する必要があります。 4MPaの圧力で水流試験を実施し、5分間維持する必要があります。漏れが発生しないようにする必要があります。シールリングにはバターを塗布する必要があります。防水壁は真鍮製です。フロントモールドとリアモールドの水輸送システムを一元的に設計し、管理する必要があります。金型温度が安定している限り、変形現象や収縮欠陥を効果的に制御できます。
このホットランナーはさらに強力です。各部品に線番を1つずつ対応させ、熱電対を用いて温度制御を行うため、温度誤差をプラスマイナス2度の範囲に抑えることができます。集電板は断熱機能だけでなく位置決め機能も実現しており、材料の収納にデッドコーナーがありません。ホットノズルは使用時に接着剤が漏れません。ニードル先端の露出は、金型の前面表面を超えません。同時に、回路の絶縁を2回チェックする必要があります。
成形表面のこの部分は、保護する必要がある最下層です。パーティング面の研削と合わせを適切に行う必要があり、工作機械で排気溝を加工し、PPを排気する必要があります。
機械が工場から出荷されるとき、状態は非常にきれいであり、まったく不注意はありません。キャビティには防錆油をスプレーし、摺動部にはバターを塗布し、ゲート位置もバターで塞ぎます。さらに、金型ロックディスクが取り付けられます。図面、スペアパーツ、消耗品、電子版を含む書類一式が箱に同梱され、木箱の表面には名前と指示がスプレーペイントされます。
ここ永豊金型の状況はこんな感じです。サンプルの外観が良好だからといって、その金型が適格であるとは限りません。本当に厳しい基準とは何でしょうか?真の能力を発揮するには、安定して量産できなければなりません。
金型を機械に設置してすぐに機能し、完成後に修理する必要がないようにするには、まず検査基準を注意深く監視する必要があります。
家電業の経営者、自動車部品の経営者、日用品や透明部品の販売の経営者の方は、コメント欄に「検査フォーム」と入力してください。永豊金型の主要7項目の検査リストをお送りしますので、実際に手に取って比較してください。見た目が良いからといって騙されないでください。
これには、射出成形金型だけでなく、ホット ランナー システムを含む金型の受け入れも含まれ、金型の再加工の必要性についても言及されています。これらはすべて精密射出成形の範囲内であり、関連する金型検査基準に従って作業を実行する必要があります。
 Chinese
 Japanese
 English
 German
 Finnish
发表回复
要发表评论,您必须先登录。