
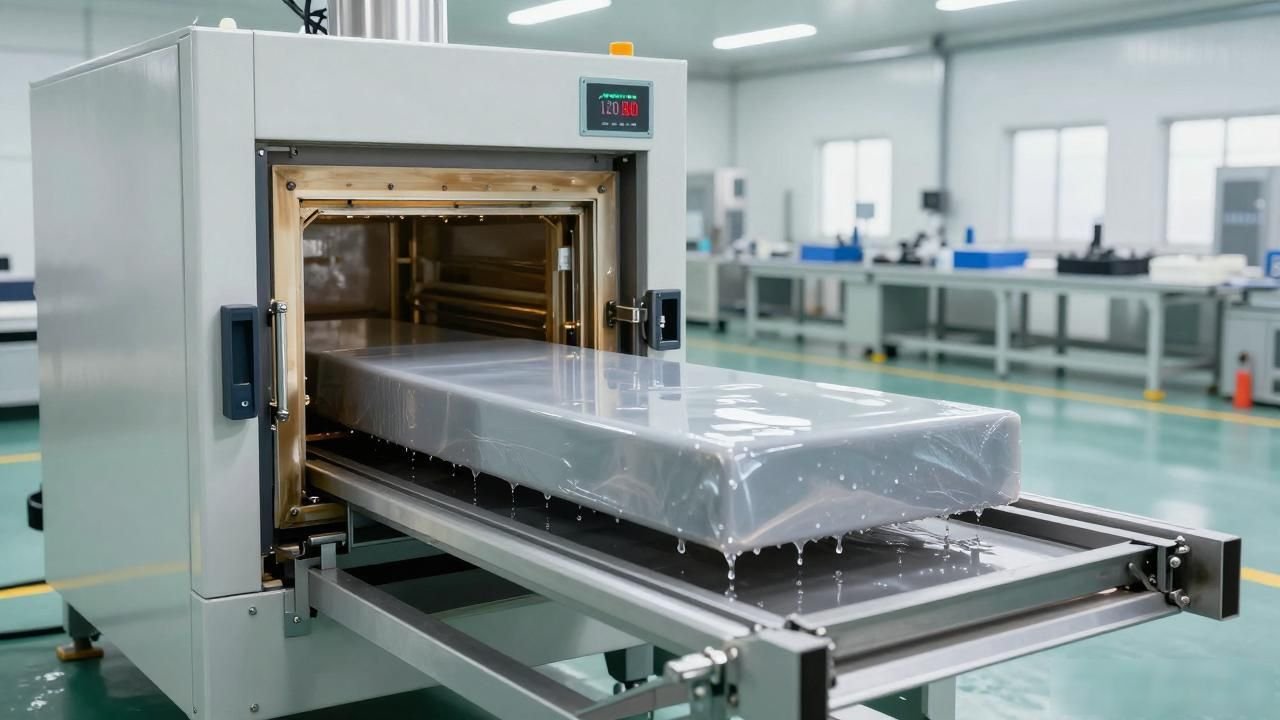
溶融亜鉛めっきの標準的な施工工程は、前処理、溶融めっき、後処理の3つの重要な部分に分かれており、それぞれの部分ではワークの材質やサイズに応じてプロセスパラメータを調整する必要があります。
1. 前処理
(1) 表面前処理
1. 脱脂作業の際、アルカリ脱脂剤、有機溶剤、超音波脱脂処理が選択可能です。ワーク表面の油や切削液などの有機物を除去するために行われます。脱脂液の濃度や温度、浸漬時間や噴霧時間などを管理する必要があります。最後に、ワーク表面のpH値が酸性でもアルカリ性でもなく中性になるまで、清水で十分に洗い流してください。
2. 錆を除去する方法は、サンドブラスト、ショットブラスト、または酸洗プロセスを使用します。目的は、スケール、錆、古いコーティングを除去することです。サンドブラストを使用して錆を除去する場合、ISO 8501-1 に記載されている Sa2.5 レベルの基準に準拠する必要があります。酸洗いの場合は、濃度10%~20%の硫酸水溶液または塩酸水溶液が一般的に使用されます。酸洗温度は30~60℃、浸漬時間は10~60分程度としてください。酸洗後は中性になるまで清水で洗浄し、再び錆びないように不動態化処理を行います。

3. 洗浄工程が完了したワークを乾燥炉に送ります。このプロセス中、炉の温度は摂氏 120 度から 180 度の間に制御される必要があります。ワークピースの表面に自由に流れる水分が残らなくなるまで焼きます。これは、その後の浸漬めっき工程で亜鉛が爆発するという危険な状況を防ぐためです。
2. 溶融めっき
(1) 亜鉛釜の操作
1. 亜鉛液を制御するには、GB/T 470 規格に従って製造された Zn99.995 または Zn99.99 グレードの亜鉛インゴットを使用し、亜鉛層の密着性を向上させるために質量分率 0.02% ~ 0.05% のアルミニウム元素を添加する必要があります。亜鉛ポット内の部品には、塩化アンモニウムと塩化亜鉛の混合物からなる被覆剤が添加されています。その目的は、亜鉛液の酸化を抑制し、亜鉛液の温度を摂氏440度〜摂氏460度、つまり摂氏440度〜摂氏460度の範囲に維持することである。亜鉛液中に含まれる鉄元素、アルミニウム元素、その他の不純物の具体的な含有量を定期的に検出し、その結果に基づいて調整する必要があります。
2. 乾燥したワークピースを亜鉛溶液に非常にゆっくりと入れます。浸漬に必要な時間は、ワークの壁の厚さによって異なります。時間の範囲は 30 秒から 120 秒です。壁が薄い場合は時間を短くしてください。壁が厚い場合は時間を適宜延長してください。これにより、亜鉛の層が表面に均一に付着するようになります。
3. 浸漬めっき工程が完了したら、亜鉛ポットからワークを取り出します。その後、ワークを傾けて放置し、ワークに付着した余分な亜鉛液を自然に流していきます。この理由は主に、局所的な場所での亜鉛層の不均一な蓄積を避けるためです。
3. 後処理
(1) 完成品の加工と品質検査
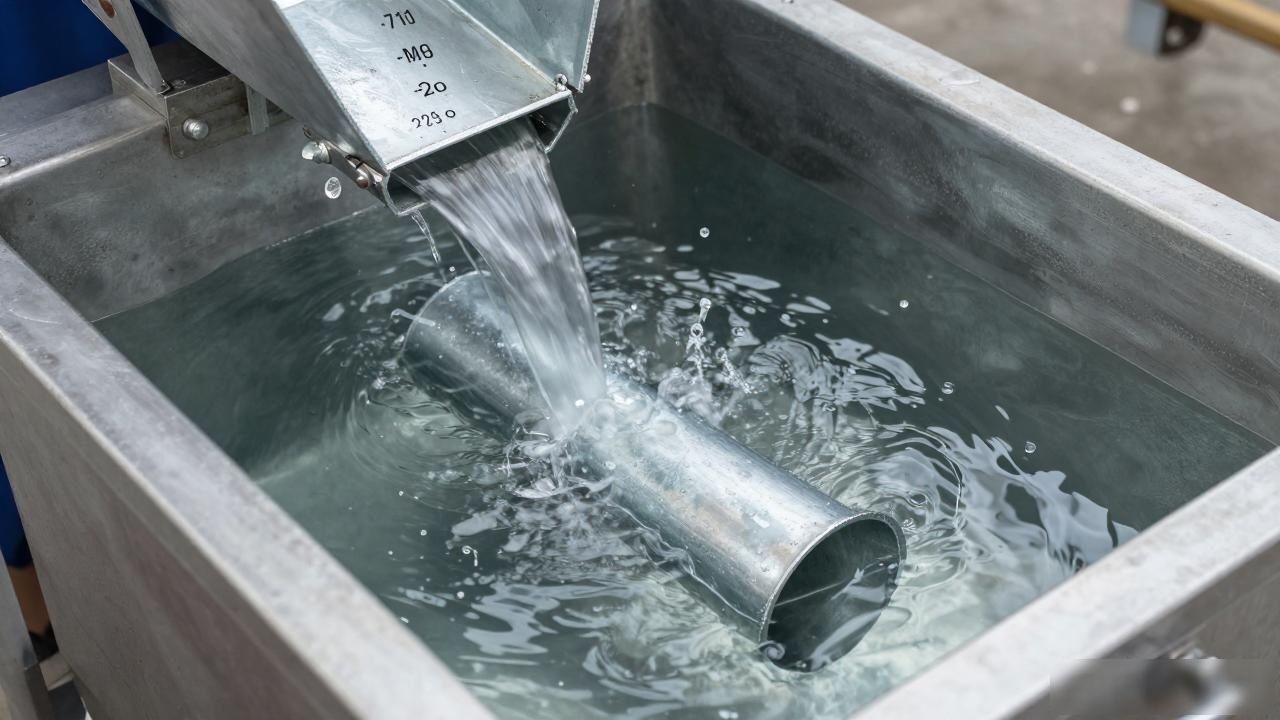
1. 冷却時には、水抜きしたワークを20~60℃に温度制御された冷水タンクに入れて急冷します。別のオプションは、冷却に温度制御された空気を使用することです。この利点は、急激な温度変化による亜鉛層の亀裂を防ぐことです。
2. ワーク表面に付着した亜鉛スラグを除去するとともに、ハンガーを掛けた後に残った亜鉛層を除去する必要があります。これらのねじ山付きワークピースの場合は、亜鉛層によるねじ山の詰まりを防ぐために、個別に洗浄する必要があります。これに使用できる方法には、ドラム研磨、手動研磨、または軽いショットブラストなどがあります。
3. 品質検査を実施する場合、亜鉛層の厚さ、密着性および外観は GB/T 13912 規格に従ってテストする必要があります。亜鉛層の厚さの特定の指標要件に関しては、平均厚さは 85 μm 未満であってはならず、極小の厚さは 70 μm 未満であってはなりません。メッキが欠けている製品、亜鉛腫瘍のある製品、または亜鉛層が薄すぎる不適格製品については、すべて除去する必要があります。
 Chinese
 Japanese
 English
 German
 Finnish
コメントを残す
コメントを投稿するにはログインしてください。