
1. レーザー切断機が常に確実に動作できることを保証し、装置の耐用年数を延ばし、加工製品の品質を大幅に向上させるためには、関連する操作規則を厳格に遵守する必要があります。
レーザー切断機の操作規則の最初のポイントは次のとおりです。 最初のステップは、安定化電源のメイン スイッチをオンにして、出力電圧状態を安定化動作モードに切り替えることです。通常の主電源を電源として直接使用しないでください。 2 番目のステップは、工作機械の主電源スイッチをオンにすることです。 3番目のステップは、工作機械の制御電源をオンにすることです。この制御電源をオンにする前に、キースイッチによって制御する必要があります。
4 番目のステップは、工作機械の各軸が基準点に戻る前に、システムのセルフテストのステップが完全に完了するのを待つことです。 5. まずチラーを始動し、次に水温と圧力をチェックして、通常の水圧が 5bar であることを確認します。チラーの電源を 3 分間オンにすると、コンプレッサーが起動し、ファンが回転し始めて冷却が開始されます。
なお、チラーのラジエーターは、過度の粉塵による作業への影響を防ぐために定期的に清掃する必要があり、水タンク内の蒸留水は 4 か月ごとに交換する必要があります。水道水や精製水は使用しないでください。最後に、窒素ボンベと酸素ボンベを開けてボンベ圧力を確認し、エアコンプレッサーと低温乾燥機を起動します。エアコンプレッサーと冷凍式乾燥機のフィルターは毎朝完了する必要があることに注意してください。
2. 排水はよく行ってください。レンズの汚れを防ぐため、外部光路レンズのサイドブロワーの前段フィルターを常にチェックして、水や油が入っていないことを確認する必要があります。空気源の条件が満たされていない場合は、標準指標を満たすように空気源の条件を改善する必要があります。ポイント 7 で述べた状況は、チラーが設定温度位置まで冷えるまで待つ必要があるということです。具体的な設定値は 21 度で、レーザーの主電源をオンにして低電圧動作を開始します。つまり、白いボタンを押すステップです。 8 番目の点が言及され、空の文字列の形式のプロンプト コンテンツがレーザー パネルに表示される場合、この時点で高電圧動作ステップの実行が許可されます。
9. レーザーの操作パネルに「」の文字が表示されると、レーザーの赤色表示灯が点灯し、右上隅に CNC システムによって表示されていたマイナス記号付きのアラーム内容が消えます。これは、高電圧が正常であり、レーザーが準備状態に入って開始を待っていることを示します。
項目 10 については、切断を開始する前に、材料の種類を明確に確認し、材料の厚さを確認し、材料のサイズを決定する必要があります。
ここで特別な注意を必要とする注意事項があります。つまり、検査タスクを無視せず、すべてのカッティング ヘッドが正しく配置されているかどうかを注意深く確認してください。非金属材料を切断する場合は、接触カッティングヘッドと呼ばれるツールを使用し、非金属材料を検出するためのリング状の部品を追加する必要があります。 11. プレートの端が工作機械の X 軸と同一平面になるようにプレートを調整します。
3. カッティングヘッドがプレート範囲外で動作しないように、Y 軸を平行に保ちます。
次に、Z 軸を切削開始位置に移動すると同時に、実行予定のプログラムの模擬動作を実行します。この場合、ソフトリミットアラームを超える問題が発生しないことを確認してください。次に編集モードに入り、特定の材料の種類と厚さに応じて出力、速度、穴あけ時間を調整します。
炭素鋼板を切断する必要がある場合は、手動選択で酸素を使用し、切断ニーズを満たす圧力値に空気圧計を調整する必要があります。
次に、焦点位置がどこにあるかを確認し、同軸検査プログラムを実行して、レーザー ビームがノズルの中心を通過し、Z 軸がプレートの表面に追従できることを確認する必要があります。また、ノズルとプレート表面の間の特定の距離を調整して決定する必要もあります。この操作は、コントロール ボックスのポテンショメータを調整することによって行われます。上記すべての項目が正常に表示された後、ワークを切断する実行状態に移行します。切削加工中にノロの垂れ下がり、ノロ戻り等の異常が発生した場合は、直ちに作業を中止し、原因を究明してください。問題が解決されて初めて切断作業を続行できます。これの目的は、機器の損傷を避けることです。
16. 作業が終了したら、この順序で機械の電源を切ります。 1 つ目はレーザーの高電圧をオフにすること、2 つ目はレーザー パネルをオフにすることです。
4. 低電圧状態で、3 番目の動作でレーザーへのすべての電源を遮断し、4 番目のステップでチラーをオフにし、5 番目のステップで工作機械の制御電源をオフにします。具体的な方法としては、キースイッチをオフの位置にして、工作機械の主電源スイッチをオフにする。このとき、スイッチには |OFF| が表示されます。状態を確認したら、第 6 ステップで低温乾燥機をオフにし、第 7 ステップでエアコンプレッサー装置をオフにし、第 8 ステップで窒素と酸素のバルブをすべてオフにします。最後に、ポイント 17 を思い出して安定化電源を切断してください。

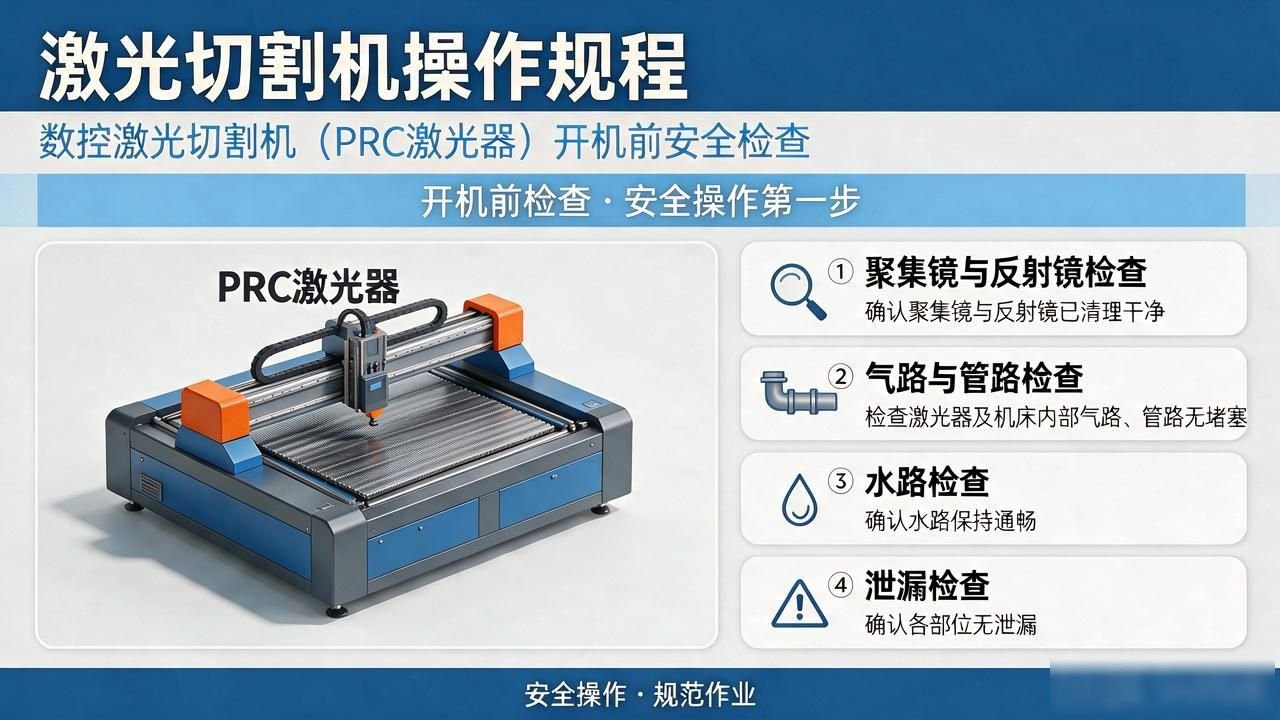
CNC レーザー切断機 (PRC レーザーを使用) を安全に操作する前に、起動前検査を行う必要があります。このとき、集光ミラーや反射板が清掃されているかどうかをよく確認してください。同時に、レーザーや工作機械内のガスラインやパイプラインが詰まっていないか、水ラインが詰まっていないか、これらの部分に漏れがないかも確認する必要があります。
次に、規定の順序でデバイスの電源をオンにする必要があります。まず工作機械の主電源スイッチを入れ、次にチラーの電源を入れ、次にエアコンプレッサーと除塵ファンの電源をそれぞれ入れます。電源接続が正しいことを確認したら、レーザーの動作に必要なさまざまなガスのオンを開始できます。
これには、二酸化炭素、窒素、ヘリウムなどの作動ガスや、補助処理に使用される酸素ボンベのバルブの開閉が含まれます。最後のステップは、関連する環境制御装置を作動させることです。プロセス全体を完了するには、コールドプレスと空気乾燥コンプレッサーをオンにする必要があります。
5. 各種ガスの圧力を適切な値に調整する必要があります。 6つ目は、工作機械制御電源とレーザー電源を投入することです。ここで、電源投入シーケンスに注意する必要があります。 7 番目のポイントは、レーザーを開始し、工作機械のコントロール パネルの「レーザー スタート」スイッチを閉じることです。これにより、真空ポンプが動作し始めます。
5. タービンが作動し始めます。このとき、レーザーキャビティ内のシステム圧力は特定の値に維持され、水流は毎分約 13 ガロンに維持される必要があります。レーザー パネルの作業灯が点灯し、レーザー パネルに Hold などの表示が表示されるまで点灯します。 8番目のステップは、光量調整ノブを最小位置に達するまで反時計回りに回します。その後、工作機械制御盤の高圧スタートスイッチと電子光シャッタースイッチを閉じます。
このとき、作業灯の「高電圧スタート」が点灯し、レーザーはコールドスタート状態になります。約 5 分後、レーザーのコールド スタートが終了し、レーザーは通常の使用状態になり、「レーザー正常」が点灯します。
9. レーザーを使用する前に、集光ミラーを保護するためにビームとノズルの同軸度を確認してください。シートの厚さに応じてフォーカスレベルを調整します。 「パルス周波数」形式、「立ち上がり時間」、「デューティサイクル」を調整します。 10. コンピューターの電源を入れるとき、および使用プロセス全体を通じて、全員が次の項目に注意する必要があります。
6. レーザーシャッターをオンにしたときは、レーザー照射範囲内に加工中のワーク以外の人や物体が立ち入らないようにしてください。装置の稼働期間中、オペレーターは絶対に稼働現場から離れることを禁止します。異常または異常を発見した場合は、直ちに非常停止スイッチを押して機械を停止してください。
冷却水の温度を時々チェックし、水の流れがスムーズかどうか、作動ガスの圧力が正常かどうかを確認する必要があります。作業が終了したら、以下の順序でマシンをシャットダウンしてください。最初のステップは、パワー調整に使用するファンクションノブを反時計回りに最小値まで回すことです。 2番目のステップは、「電子シャッター」と呼ばれるスイッチキーをオフにすることです。
3) 「高電圧スタート」スイッチをオフにします。 4 番目のポイントまで待って、「レーザー スタート」スイッチをオフにします。次に、5 番目のポイントです。タービンが停止したかどうかを確認する必要があります。停止している場合は、レーザー ボードのボタンをオンにします。しかし、元の文には空の二重引用符があります。
赤いライトが点灯してから再び消灯すると、充電プロセスが終了したことを意味します。 6 番目のステップでは、レーザーの電源をオフにする必要があります。 7 番目のステップは、工作機械の電源をオフにすることです。 8 つ目のポイントを少し過ぎたところで、チラー、エアコンプレッサー、乾燥機の電源スイッチの電源を切る必要があります。最後に9番目のポイントは、レーザーの動作状態を遮断することです。
7. ガスには二酸化炭素、窒素、ヘリウム、補助ガスが含まれます。最初のステップは、エアコンプレッサーとドライヤーの電源を切ることです。 2 番目のステップは、現場を清掃し、CNC 工作機械を整然と整理することです。
3 バスバスの安全な操作手順については、最初のステップは、機器の状態の信頼性を確認することです。つまり、さまざまな元の部品間のネジ接続が確実であり、緩みの問題がないことを確認します。第 2 確認動作を実行する場合、システム内のすべてのガスボンベのバルブがストップバルブが閉状態であるかどうかを確認する必要があります。ここで注意が必要なのは、バルブのはずみ車を時計回りに回すと閉じ、反時計回りに回すと開くということです。さらに、減圧器が閉じた状態であることを確認し、圧力調整ハンドルを反時計回りに緩める必要があります。
2. 最初のステップは、各シリンダーのボトルバルブを順番にゆっくりと開き、次にすべての高圧遮断バルブを開きます。次に、一次減圧弁と二次減圧弁が閉状態であることを確認します。
3番目のステップは、初段減圧器の左側の出力圧力と右側の出力圧力を調整することです。左側の圧力は右側の圧力よりも一定範囲大きくなければなりません。この範囲はおそらく 0.05 MPa と 0.1 MPa の間です。これが完了した後でのみ、システムの左側の部分にガスの供給が開始されます。
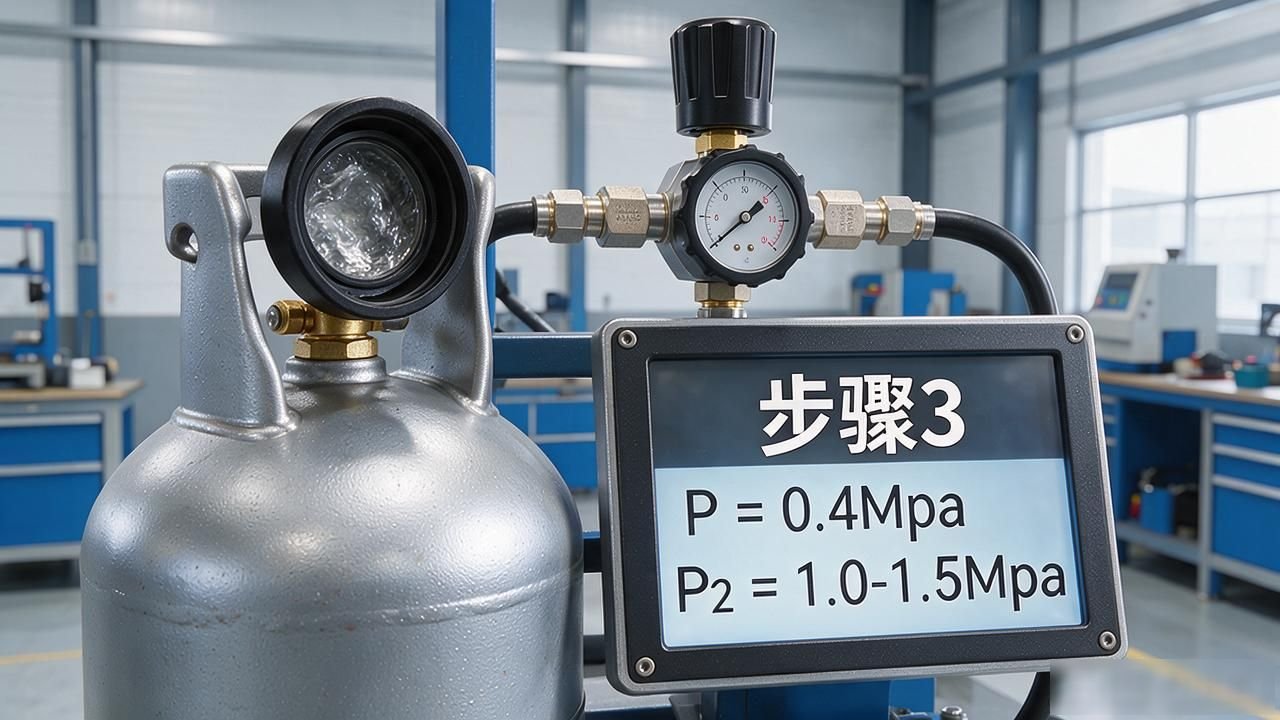
二次減圧器の出力圧力Pは0.4Mpaの範囲で調整する必要があります。ここで言う P はシステムの出力圧力です。また、P2の値は1.0~1.5Mpa程度となります。ステップ 3 に達すると、左側のシリンダー内のガスが作用し始めます。
8. 左側の減圧弁が使い果たされると、出力圧力が小さくなります。この場合、システムは自動切り替え機能を実行し、空気供給用に適切なガスシリンダーに切り替えます。次に右側の出力圧力をPiに調整します。次に、左側のガスシリンダーを交換するプロセス中に、左側の減圧器の出力圧力を P2 に調整します。これにより、システムへの中断のない空気供給という目標が達成されます。
左側減圧器と右側減圧器の一次出力圧力はシリンダの交換に伴い調整され続けますが、二次減圧用の二次減圧器が存在するため、システム全体で見ると出力圧力は変化せず常にPの状態となります。
3点目はガスシリンダーの交換方法についてです。具体的な操作は次のとおりです。 最初のステップは、清潔な手袋を着用することです。この目的は、グリースや破片がパイプの内部に入り込み、パイプが汚染されるのを防ぐことです。 2番目のステップは、ボトルのバルブとガスシリンダーの側面にあるストップバルブを所定の位置に閉めることです。 3 番目のステップは、金属ホースとボトルのバルブの間のねじ接続を緩めることです。
4) 軽く開けた新しいボトルのボトルバルブを緩め、ボトルバルブ表面に溜まったゴミを吹き飛ばし、すぐにボトルバルブを閉めます。 5 番目のステップでは、高圧金属ホースをガスシリンダーに接続し、2 つのネジ接続がしっかりと確実に行われていることを確認します。 6番目のステップは、ボトルのバルブとストップバルブを開いて、いつでも相手側のエア供給作業を引き継げるように待機することです。
9. 4 つのレーザー切断機の使用仕様の最初のポイントはレーザーに関するものです。 1) ユーザーは、レーザー電源が安定化電源の「安定化」出力位置から供給されていることを確認する必要があり、「主電源」出力機能を使用してはなりません。 2) ユーザーは、レーザーガスの品質が基準を満たしていることを確認する必要があります。 3) ガスボトルを交換するときは、まずボトルの口をきれいにしてから、ガスをオンにしてボトルの口内の破片を吹き飛ばします。
4) CP レーザーおよび PRC レーザーのフロント ウィンドウの清浄度を確保するために、保護ガスとして圧縮空気の代わりに通常の窒素を使用してください。
ROFIN レーザーの保護ガスには純度 99.999% の高純度窒素が使用されており、冷却システムが確実かつ安定して動作します。温度、圧力、流量はレーザーの特定のニーズを満たさなければならず、それによってレーザーの信頼性と安定した動作が保証されます。安全上の理由から、カバーを開けてレーザーを操作することは禁止されています。
7) 外界を隔離するためにレーザー専用の小さな部屋を作ります。確実にゴミを除去できるのがメリットです。また、冷房・除湿のための空調設備を屋内に設置する必要があります。これにより、周囲の温度と湿度を一年中常に露点以下に保つことができます。レーザーを検査するためにドアを開ける必要がある場合は、高電圧電源が切断され、ドアがロックされていることを確認する必要があります。
10. 設定します。通電中の機器に触れる前に、高電圧の対地放電が完全に完了していることを必ず確認してください。 9 番目の点では、レーザーの現在の状態に応じてガス消費量を設定する必要があります。ガス消費量が増加すると、レーザーの品質は向上しますが、それに応じて運用コストも増加します。
10番目は、冷却水の流量、圧力、水温を定期的に観察する必要があることです。同時に、レーザーの放電電流、タービンの温度、音にも注意してください。 11番目のポイントは、レーザーの定期的なメンテナンスを必要とすることです。 2つ目はウォータークーラーについてです。最初のポイントは、水冷クーラーの電源が安定した状態にあり、相順序が正しいことを確認することです。
2) 放熱作業を行う際は、水冷却器上部の排気ファンの通路を妨げないように注意してください。外部周囲温度は 5℃ である必要があります。ヒートシンクに付着した塵埃は毎日清掃し、内部の冷却水含有量が規定の基準を満たす必要があります。設定水温値はレーザーの要件と一致している必要があることに注意してください。
水位、水質、パイプラインの状態を毎週確認してください。水質やPH値の変化にもよりますが、冷却水は3~6ヶ月ごとに交換、出水フィルターのフィルターエレメントは四半期ごとに洗浄、PRCと呼ばれるフィルターエレメントは1年に1回交換する必要があります。 3. ホスト 1) は、規定の動作シーケンスに従って厳密にオン/オフする必要があります。
2) 無資格者による工作機械の操作、保守作業は一切禁止します。 3) 工作機械の稼働中は、人と機械の安全を確保するため、人や物が作業台エリアに入ることは厳しく禁止されています。そしてオペレーターは集中力を維持する必要があります。
 Chinese
 Japanese
 English
 German
 Finnish
コメントを残す
コメントを投稿するにはログインしてください。