
1. まず工作機械の主電源スイッチ SQ を ON にし、必要に応じて電極線の巻き取りやワークのクランプを行い、ワイヤラック調整の準備を完了させます。次にSA1を反時計方向に回転させ、次にボタンSB2を押してワイヤ移動モーターを開始し、次にボタンSB4を押して冷却ポンプを開始し、最後にSA3を時計方向に回転してパルスパワー出力をオンにします。
CNC 取扱説明書の関連規定を参照して、切削プログラム動作を実行し、同時に速度設定器を調整して切削追従状態を安定させてください。
次に、シャットダウンプログラム段階に入ります。具体的な動作手順は次のとおりです。まず、スイッチSA3を反時計回りに回し、パルス電源の出力を遮断します。次に、ボタンSB1を押して、走行ワイヤモーターの冷却ポンプとワークを同時に停止します。次に、CNC システムの電源を切ります。最後に、トラベルスイッチ SQ をオフにして、工作機械の全電源を遮断するという目的を達成します。電気ボックスのメンテナンスと保守は必要な作業です。

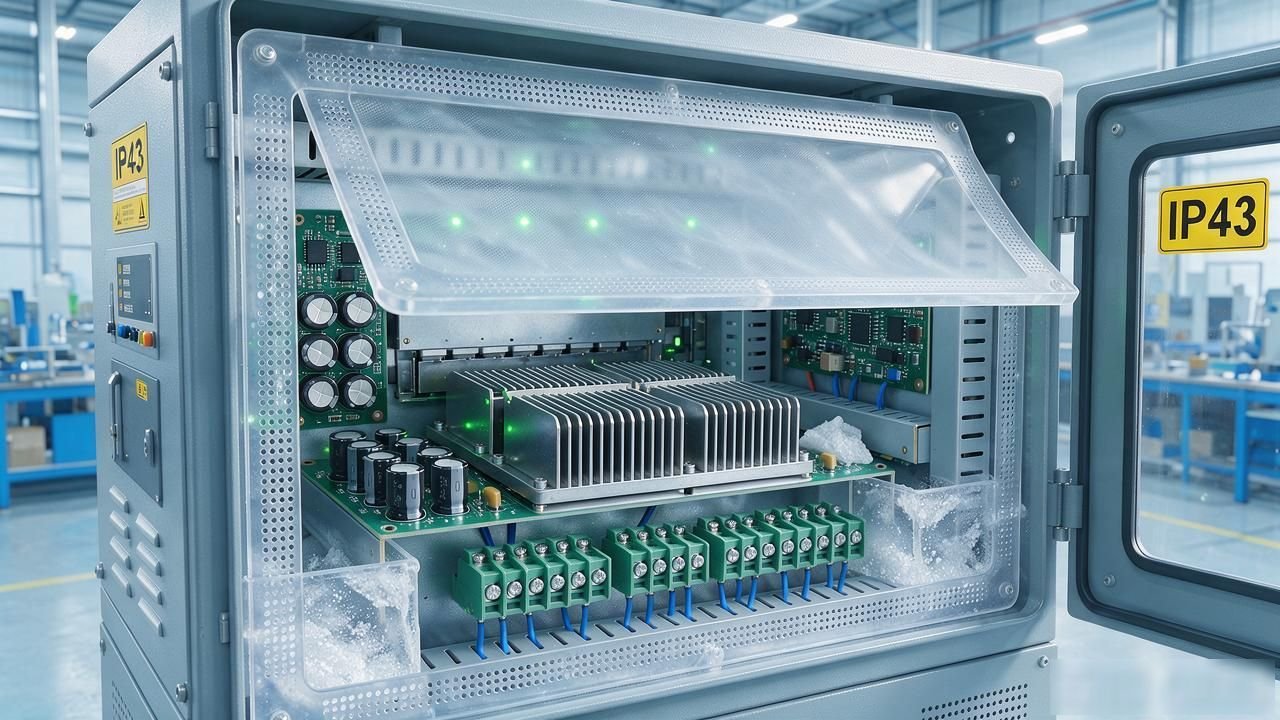
電気ボックス内の電気器具および電子部品は、IP43 保護レベルに属します。つまり、防塵、防湿、防曇、耐塩水噴霧、電磁波障害を防止できることが求められます。したがって、電気ボックスが配置される環境はこれらの条件を満たす必要があります。
2. 部屋は清潔で新鮮な状態に保ち、防塵スクリーンも頻繁に掃除する必要があります。また、定期的に電源を切った状態で前扉を開け、無水油を含ませたブラシなどで版面のホコリを掃除してください。湿気の多い季節には、湿気によるデバイスの表面の酸化を避けるため、コンピューターの電源を 1 日あたり少なくとも 3 ~ 4 時間オンにしておく必要があります。これにより、さまざまな問題が発生する可能性があります。
第二に、電気ボックスのパネルにある操作ボタンやノブは慎重に操作する必要があります。ボタンが動かなくなった場合は無理に引っ張らないでください。ボタンが限界に達していないか、その他の誤動作がないかを確認する必要があります。これは、動作コンポーネントの損傷を避けるためです。
第三に、機械全体を清潔に保つ必要があります。ダウンタイムが 8 時間を超える特定の数値に達した場合は、錆を防ぐためにきれいに拭き取り、油を塗る必要があります。 4点目は、ワイヤフレーム部品の導電ブロック、配線輪、案内輪周りの清掃には灯油を頻繁に使用することです。洗浄された汚れた油や汚れは、作業台の油タンクのこの特定の領域に漏れることはできません。
5. 工作機械の加工精度を維持するため、ガイドホイール、ワイヤ整列ホイールとその支持ベアリングは通常6~8ヶ月使用後にセットで交換してください。 6. 冷却剤循環システムが詰まっている場合は、時間内に詰まりを解消する必要があります。特に、クーラントが工作機械内に侵入してショートを引き起こし、電気部品が焼損することを防ぐ必要があります。 7. 工作機械には断線停止保護機構が装備されています。ワイヤーが切れたら、適時に電極ワイヤーを掃除する必要があります。 8 電源電圧が 10V を超える場合は、コンソールを専用の電源に接続することをお勧めします。
9 人の安全を確保するために、工作機械の電気機器にはドアを開けて電源を遮断する機能があります。したがって、この工作機械を使用するときは、工作機械の電気キャビネットの扉を不用意に開けないでください。 10 ワークピースを取り付けてクランプするときは、適切な取り付け位置とクランプ位置、およびワイヤを通す場所を慎重に選択する必要があります。
11 機械加工を行う際には、加工中に発生する火花に注意する必要があります。この火花を手などで直接触れないでください。
 Chinese
 Japanese
 English
 German
 Finnish
Vastaa
Sinun täytyy kirjautua sisään kommentoidaksesi.