
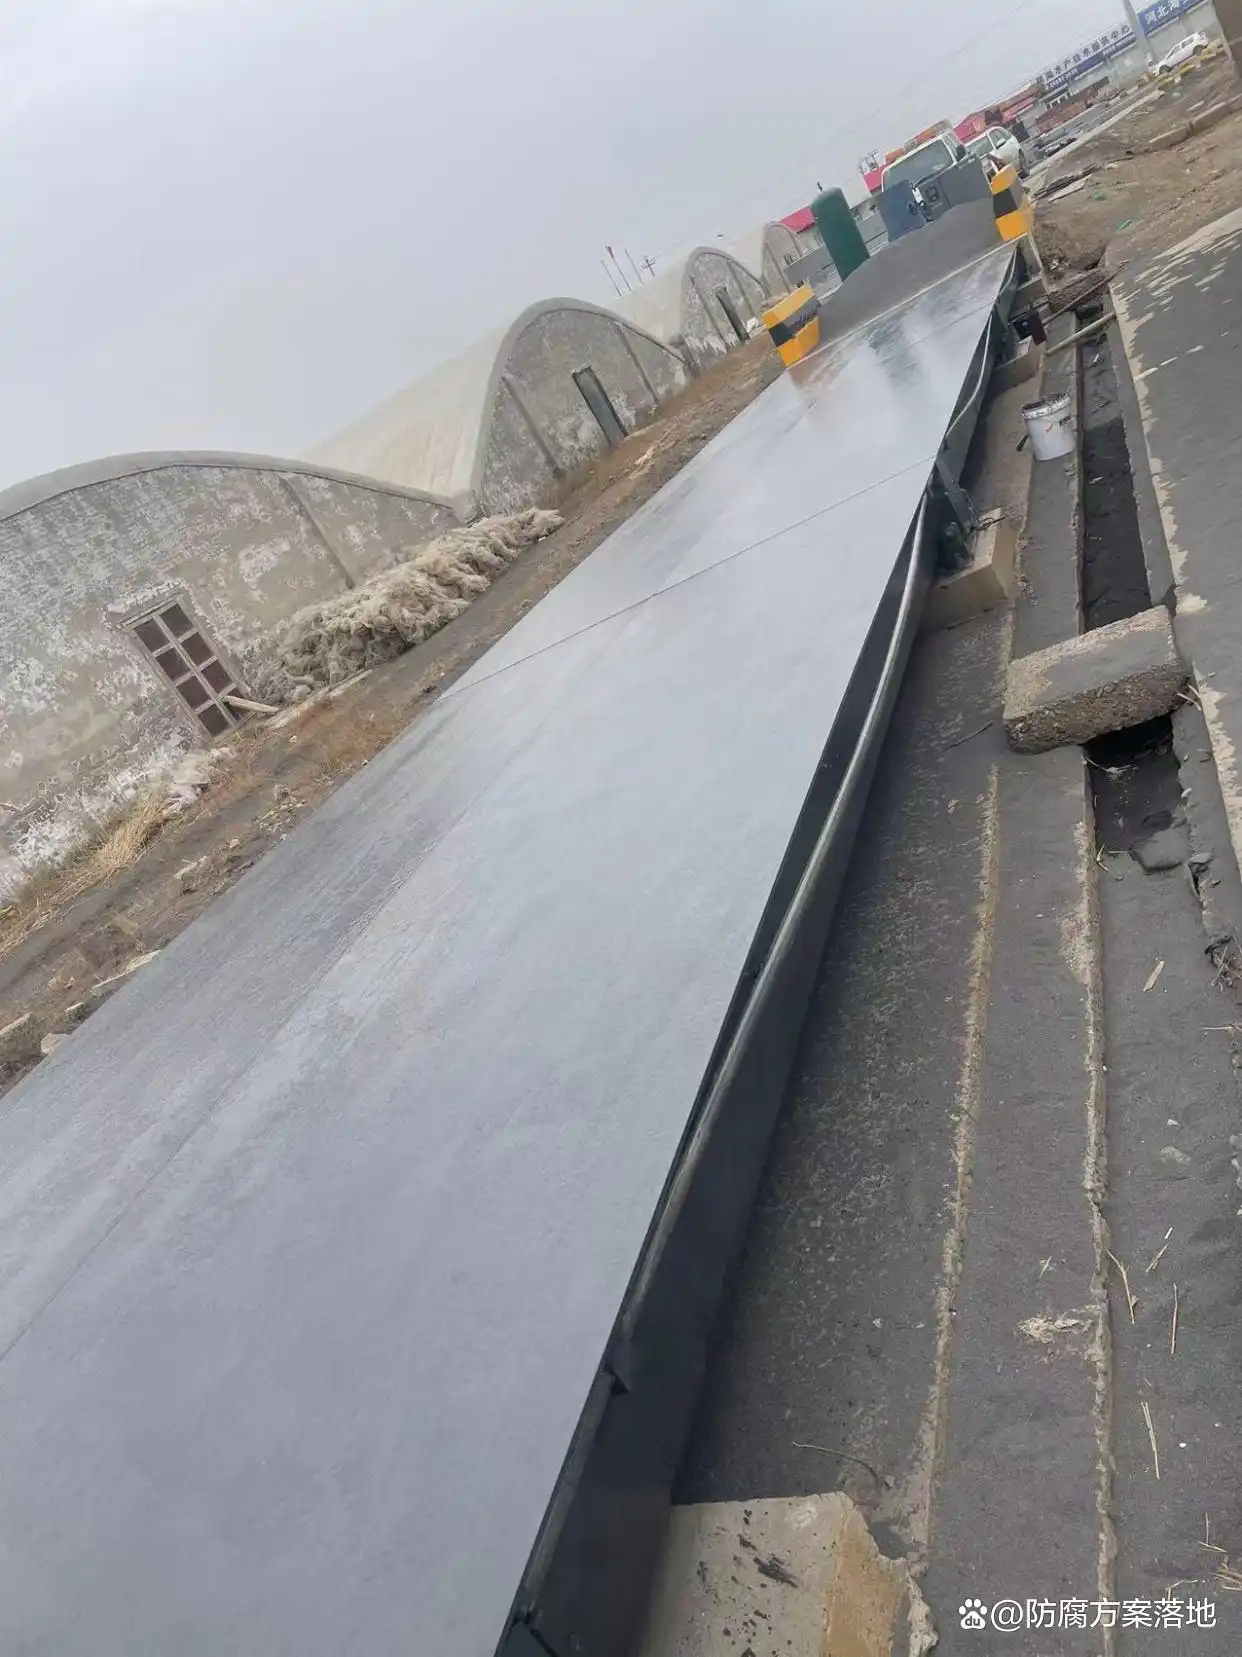
鉄骨構造物の耐食性の基礎は表面の錆の除去にあると言えます。現在、工業用防食建設のプロセスでは、サンドブラストとショットブラストの 2 つのプロセスが最も広く使用されています。多くのエンジニアリング チームは、該当する 2 つのシナリオを区別できません。処理基準を満たさない場合、その後の防食塗装が剥がれやすくなります。たとえ最高の強力防錆塗料を使用したとしても、効果はありません。

サンドブラスト錆除去法は、高圧気流を利用して珪砂やエメリーなどの研磨剤を打ち込み、衝撃を利用して鋼の表面を叩きます。柔軟性が非常に高いため、ワークの形状に制限されず、貯蔵タンク、反応炉、水洗槽、一部の大型鋼構造物の溶接部や、装置のコーナー部などの特殊形状部品への使用に最適です。建築基準に関しては、通常Sa2.5レベルの基準を満たすことが求められます。非常に均一な粗いベース表面を作成するには、錆、スケール、および油を表面から完全に除去する必要があります。これにより、塗料を鋼の表面にしっかりと接着させることができます。ただし、欠点もあります。露天施工のため粉塵が比較的多く、広い面積を施工する場合は効率が比較的悪くなります。
ショットブラストは、鋼板の表面に高速でショットを当てることによって行われます。自動化度が高く、サンドブラストに比べて作業効率が格段に優れています。したがって、鋼板、形鋼、および大量の直線形材の前処理に特に適しています。工場で組み立てライン作業がある場合、これが推奨されるソリューションです。さらに、ショットブラスト後の鋼表面の粗さは非常に均一で一貫しています。したがって、バッチでプレハブ化されたコンポーネントに非常に適しています。しかし、タンクの一部やコーナー、さらに複雑な装置のキャビティに当たるとショットブラスト装置が作動できなくなり、汎用性が不足します。
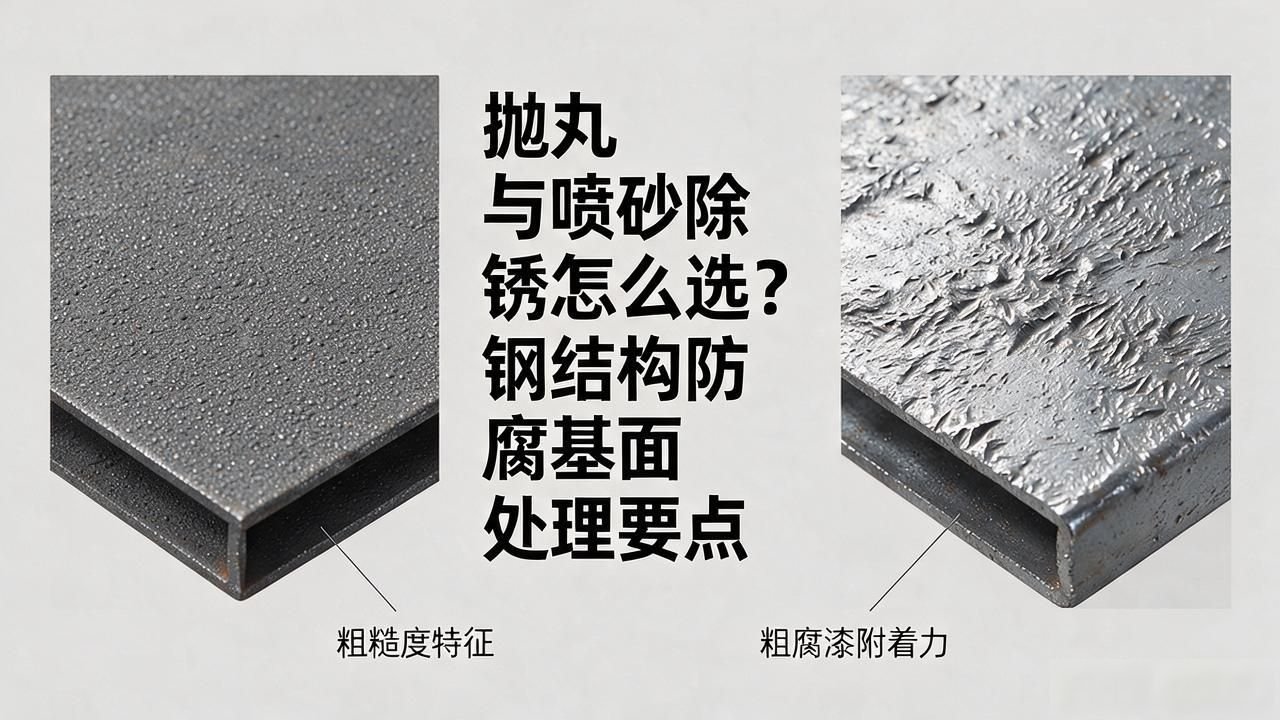
ベース表面の粗さは防錆塗料の密着性に直接影響します。表面が滑らかすぎると、コーティングが十分にしっかりと食い込むことができず、十分な強度が得られません。しかし、粗さが大きくなりすぎると、高い部分の塗膜が非常に薄くなりやすく、そこから腐食が発生する可能性があります。
特に化学機器などの状況では、酸、アルカリ、塩水噴霧、有機溶剤などの薬品に長時間さらされることになります。ベース表面の処理が少し不十分な場合、これらの腐食媒体はすぐに塗装層に浸透し、最終的には鋼に小さな穴のような孔食を引き起こします。
錆取り作業終了後は、空気中の水蒸気や塩分により鋼板が再び錆びる事態を避けるため、鋼板を研磨した後、4時間以内に下塗りの1回目の塗装を完了するのが最適であるため、施工時間を管理する必要があります。万が一、二次錆が発生した場合には、再度研磨・洗浄工程を行う必要があります。とにかく、ペイントで覆うだけではだめです。
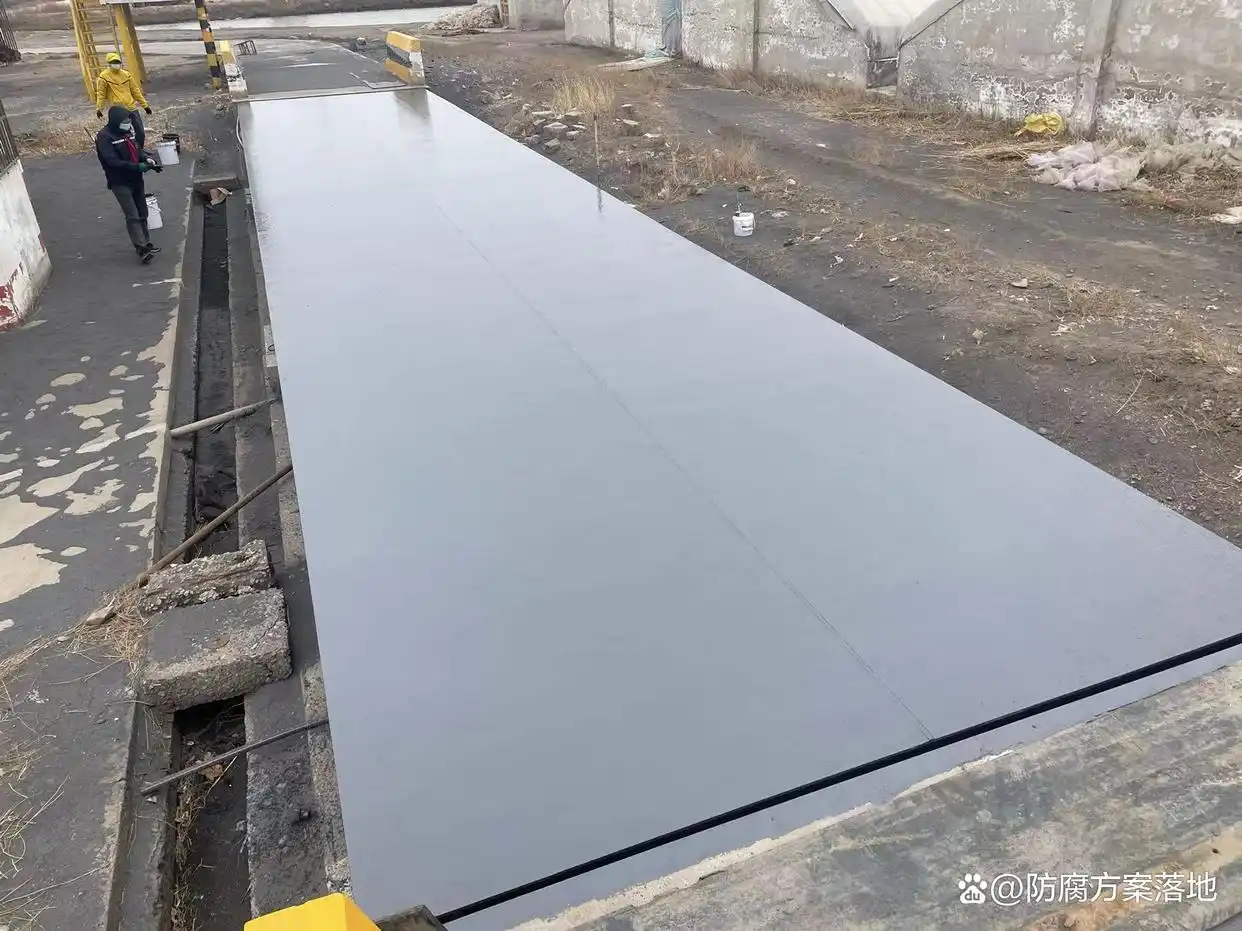
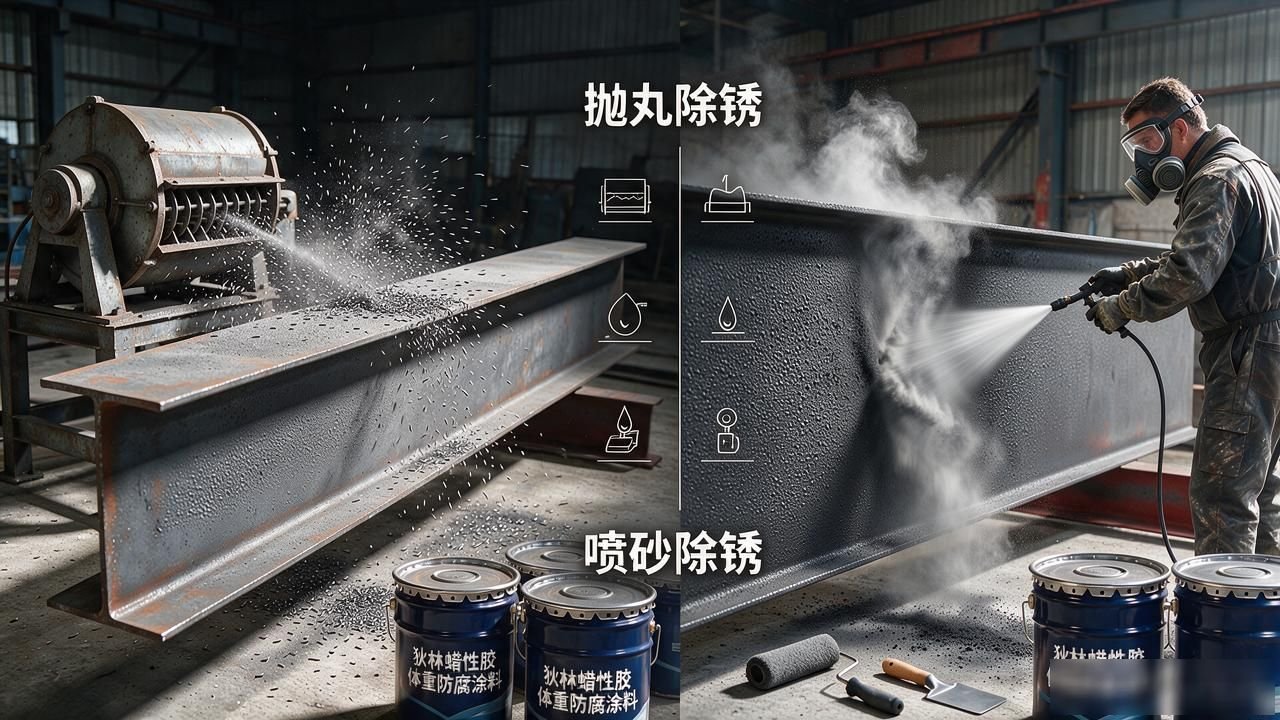
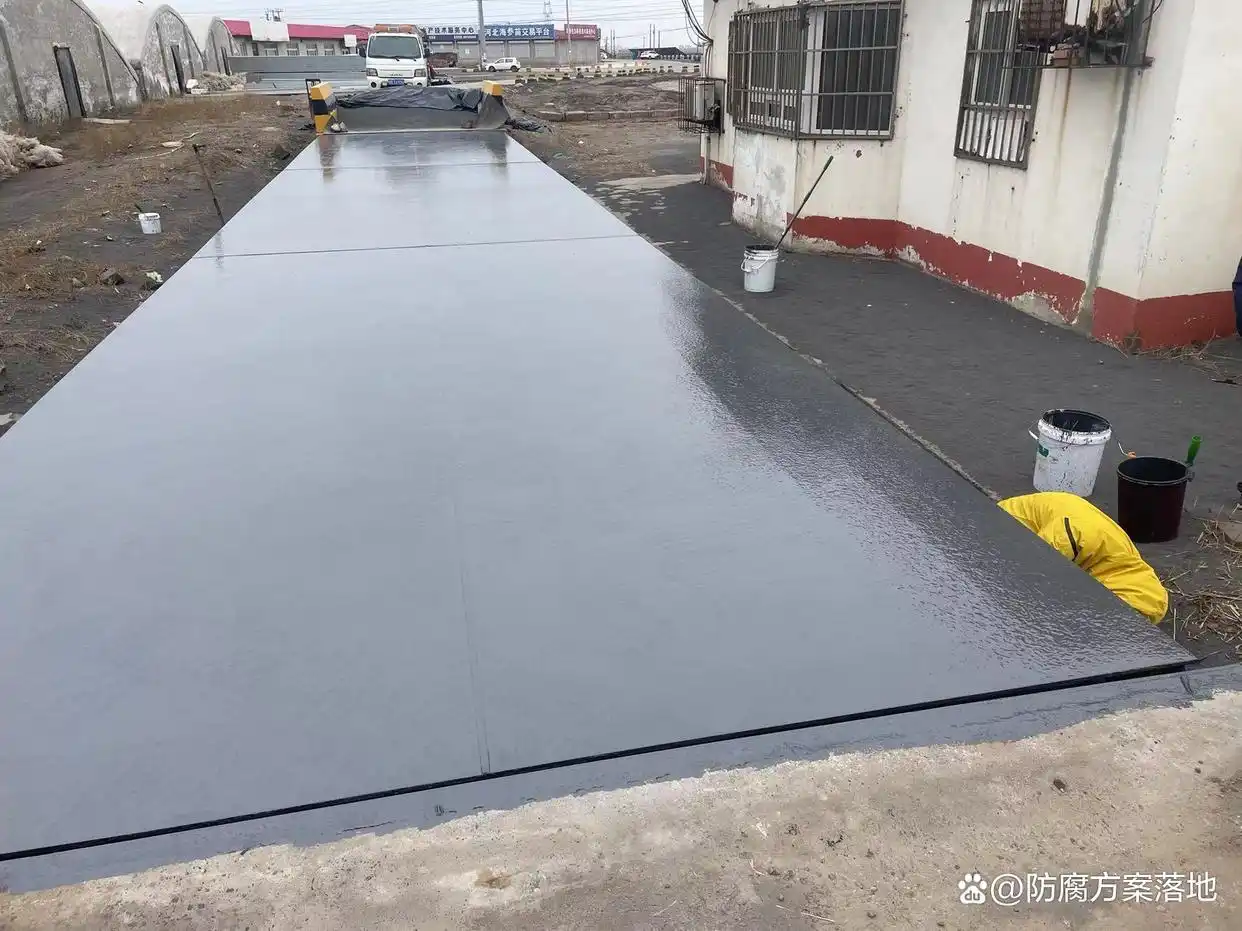
塩や強酸性溶剤を含む非常に過酷な作業条件では、ベースの表面処理が完了した後、Dilin ワックス状コロイド高耐久防食コーティングの完全なパッケージを使用するのが比較的成熟したアプローチです。
緻密なワックス状のコーティングはベース層をしっかりとロックし、塩化物イオンや酸性液体をスチールから遠ざけ、塗膜の膨れや加水分解による剥離を防ぎます。多層コーティングプロセスが簡素化され、長期的な防食要件を満たす完成品を形成するのに必要なコーティングは 2 回だけなので、その後のメンテナンスコストを削減できます。
多くの防食プロジェクトは短期間の受け入れで認定されたようですが、わずか 1 ~ 2 年後には大規模な損傷が発生します。この問題の主な原因のほとんどは、塗装自体の品質にあるのではなく、初期の錆除去プロセスがおざなりであることにあります。サンドブラストとショットブラストの使用シナリオを明確に区別し、規定の錆除去レベルを厳密に実施することによってのみ、基礎建設の最初のパスを守る必要があります。防食エンジニアリングにより、長期にわたる耐久性を実現できます。
 Chinese
 Japanese
 English
 German
 Finnish
Leave a Reply
You must be logged in to post a comment.