
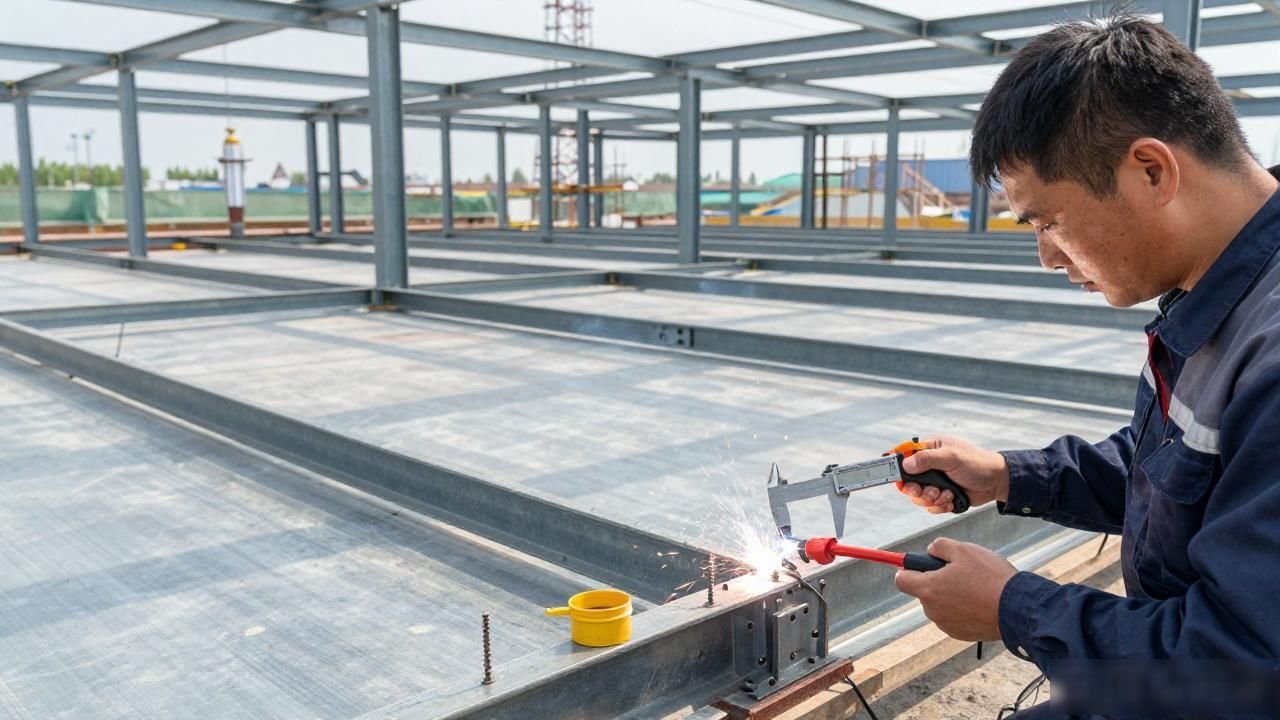
施工前には準備や検査が必要です。現場でスタッド溶接プロセスのテスト計画を作成し、プロセス評価テストを実行して特定のプロセス パラメータを決定する必要があります。溶接プロセスのパラメータは主に、電流、電源投入時間、スタッドの延長長さ、および持ち上げ高さを指します。異なるスタッド直径や溶接する鋼の表面状態などの要因に基づいて、対応するプロセスパラメータを選択する必要があります。
4.1.6 スタッド溶接施工前の準備と検査1
まずスタッド溶接機を準備し、対応する溶接ワイヤ、アース線、専用治具を装備します。
特殊なクランプ、アース線、ハンドル線は鋼構造物にしっかりと接続する必要があります。ボルトと磁器リングが現場に到着したら、ボルトの錆びや磁器リングの湿気を防ぐため、乾燥した換気の良い場所に保管してください。ボルトの外観品質を確認してください。ボルトに錆、スケール、油分、水分、しわ、バリ、亀裂、ねじれ等の有害物質がないこと。母材の溶接部を清掃すること。スケール、錆、湿気、塗料、灰、油、その他の有害な物質を取り除きます。
条件を満たさない場合は、ウエス洗浄、ワイヤーブラシ洗浄、グラインダー等によるワークの洗浄・除去が必要となります。同時に、磁器リングの保護にも注意を払う必要があります。磁器リングが乾燥した環境にあることを確認してください。磁器リングが湿っていることが判明した場合は、正式に使用する前にオーブンに入れなければなりません。 120℃の温度で乾燥する必要があります。
全体の乾燥時間は 1 ~ 2 時間の間で制御する必要があります。
2 構築方法の操作手順: a.まずスタッドを溶接ガンのクランプ装置に入れ、次に対応する直径の保護磁器リングを母材の表面に置き、スタッドを磁器リングに挿入して母材に直接接触させます。 b.次に電源スイッチを押すと、スタッドが自動的に上向きに持ち上げられ、アークが刺激されます。 c.溶接電流が増加すると、スタッドの端と母材の表面の一部が溶けます。 2. 施工方法の操作手順: d.設定したアーク燃焼時間が経過するまで待ってから、スタッドを母材に自動的に押し込みます。 e.電源を遮断した後、溶融金属は凝固し始めるため、溶接ガンは動かさずに静止させておく必要があります。 f.冷却が完了すると、ルートの表面に均一なリング状の溶接補強が形成され、最終的に保護磁器リングが破壊されて除去されます。

スタッド構造の品質を検査する作業を行う前に、テストを実行する必要があります。
溶接を開始する前、溶接プロセスを変更する場合、または溶接パラメータを設定するプロセス中に、次の方法に従って、少なくとも 2 つのシャーネイルの溶接テストを実行する必要があります。最初のステップは、シアーネイルの目視検査を実行することです。溶接の要件としては、合格とみなされるためには 360 度完全な状態でなければなりません。
2 番目のステップでは、溶接部が冷めた後にハンマーを使って溶接部を叩き、シアー ネイルが 30 度曲がるようにします。溶接部や熱影響部に明らかな亀裂がなければ合格と判断します。最後に、ボルトの目視検査が必要です。
十分に溶接されたスタッドについては、次の関連規制を満たす必要があります。 検査は、形成された溶接肉の周囲 360 度以内で実行する必要があります。ルートの充填高さは 1 mm より大きく、幅は 0.5 mm より大きくなければなりません。表面は滑らかで滑らかな状態に保つ必要があります。スタッド自体の高低差はプラスマイナス 2 mm 以内で、目に見える肉噛み現象や亀裂などの溶接欠陥があってはなりません。
外観が不適格であると判明した場合は、取り外して再溶接または修理する必要があります。さらに、スタッドを曲げて、欠陥が見つかった側を検査する必要があります。ペグに外観上の欠陥があります。
写真はそのような現象を示しています。具体的には、二重層が厚すぎる、はんだ層が薄い、はんだ層が凹んでいる、はんだ層が正常である、などです。
この原因を分析したところ、溶接金属が完全に固まる前に作業者が溶接ガンを動かし、落下がスムーズでなかったことが判明した。溶接ガンが落下すると、左側に移動しました。これらはすべて、検査現場でスタッドを通常溶接するときに発生する状況です。
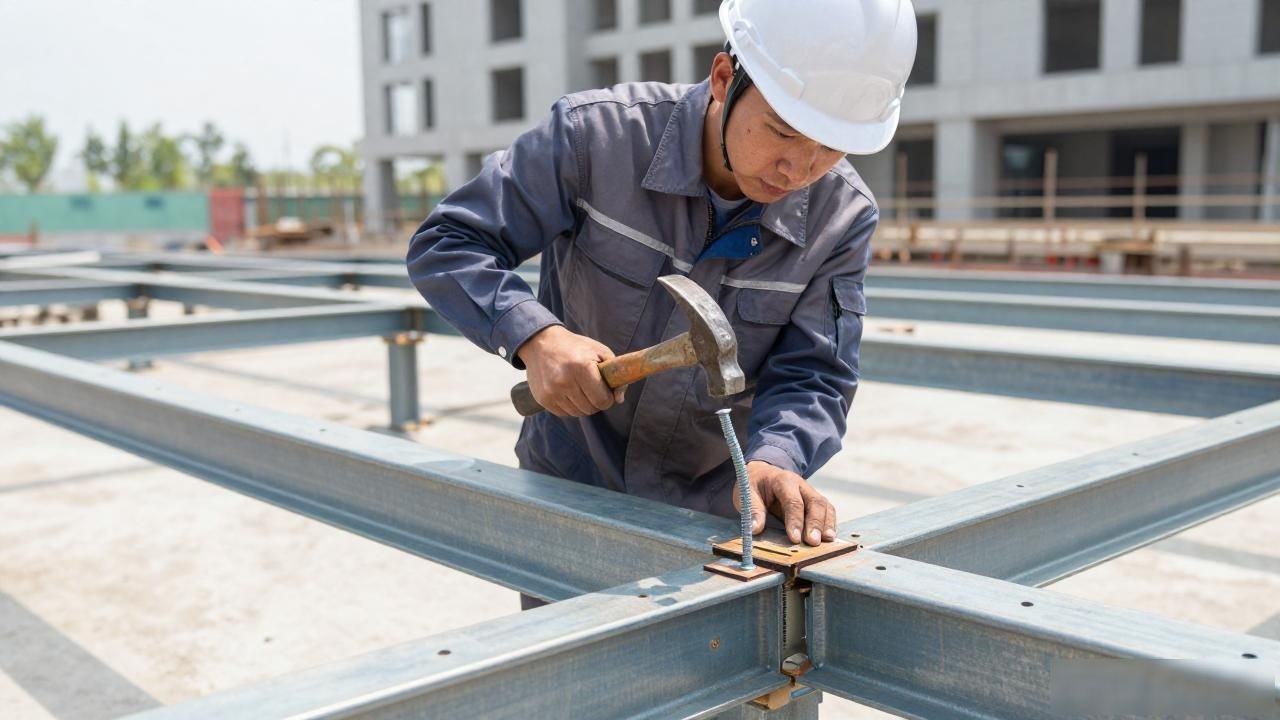
現場での主な検査方法は曲げ検査です。ハンマーを使ってスタッドを叩いて曲げます。曲げ方向は母材法線方向から30度としてください。ハンマリングの対象となるのは、溶接肉が不足しているボルトや、ハンマリング後にパチパチ音が発生するボルトです。欠陥の位置が反転する方向を曲げの方向とする。
試験されたボルトに亀裂や破損がなければ、合格したとみなされます。抜き打ち検査の数は 1 パーセントです。不適格なボルトが見つかった場合は、ボルトを取り外して再溶接または修理する必要があります。溶接欠陥や溶け込み溶接スタッドの処理にも対処する必要があります。
シリアルナンバー1の不融着問題は、スタッドの金属部分と形鋼板が融着していないことが原因です。この状況の解決策は、溶接電流を増やし、溶接時間を長くすることです。
番号 2 のアンダーカット現象が発生した場合は、主に電流設定が大きすぎるか、溶接時間が長すぎることが原因です。このとき、問題を解決するには、溶接電流と溶接時間を適切に調整する必要があります。
番号 3 のポアがある場合は、磁気ブローが原因である可能性が高く、実際の直流溶接機を使用する場合、磁気ブローは電流が大きすぎることが原因で発生します。解決策は、アース線をワークに対して対称に接続するか、アークが偏向する方向と反対方向に鉄板を配置することです。
最後に、問題点 4 について説明します。溶接部に不純物がある、プレートとビームの間に隙間がある、または磁器リングの排気が不適切であるです。このとき、溶接部の不純物を処理する必要があります。
 Chinese
 Japanese
 English
 German
 Finnish
Schreibe einen Kommentar
Du musst angemeldet sein, um einen Kommentar abzugeben.